
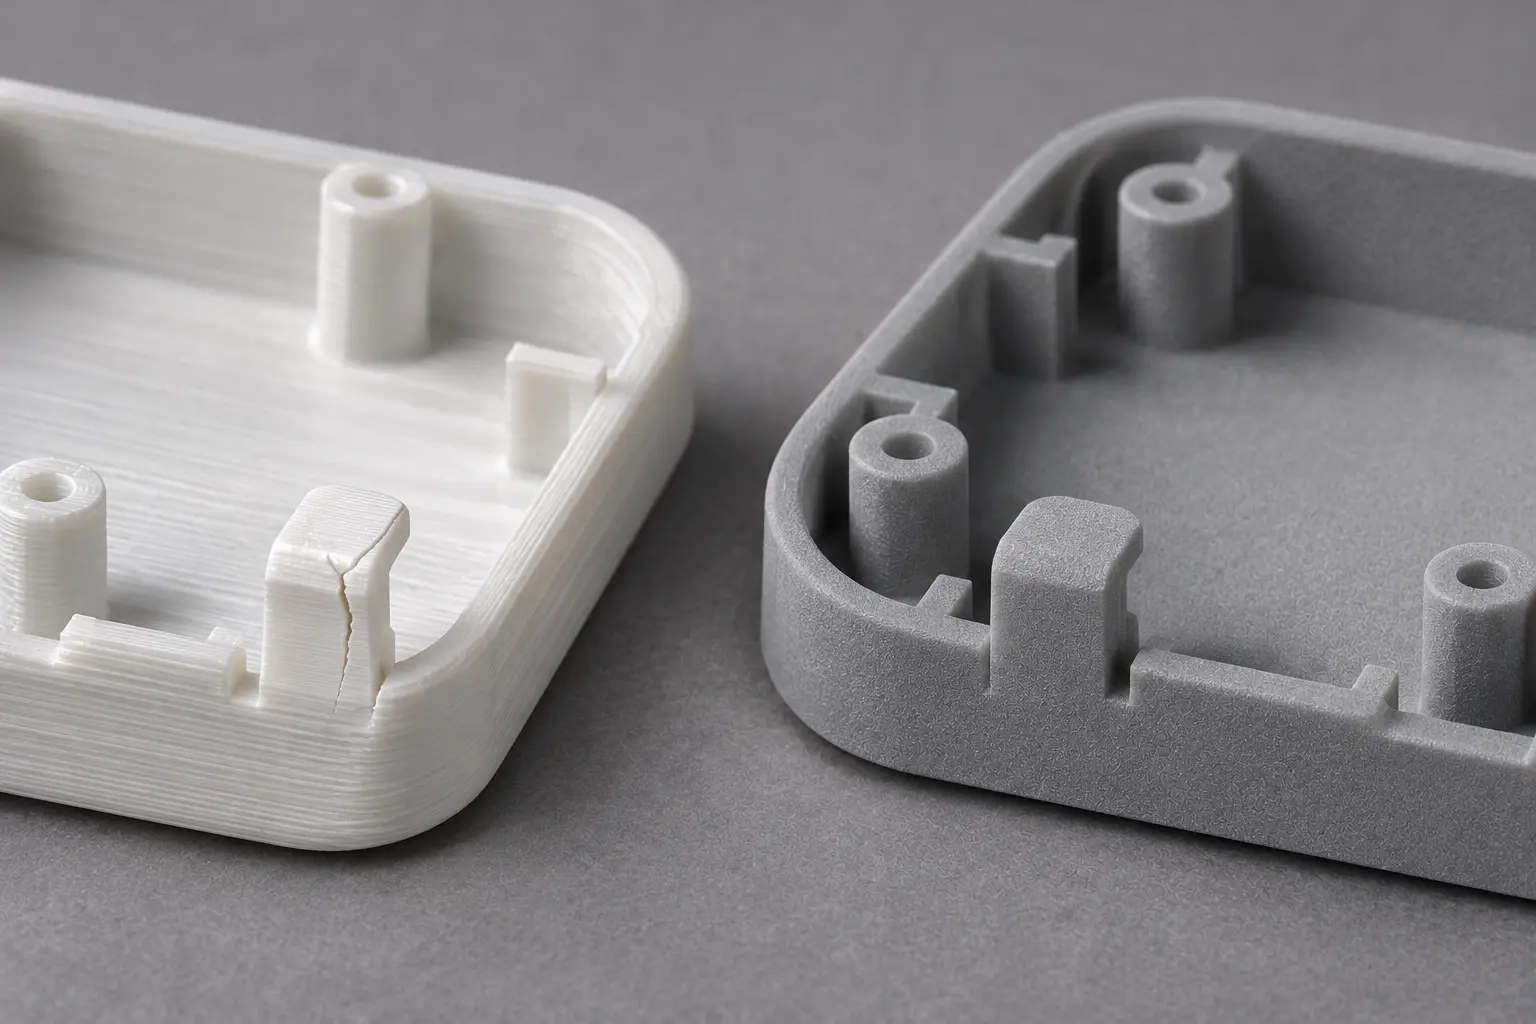
Bir ürün geliştirme ekibi yeni cihazının kapağını tasarladı ve dosyayı ofisteki masaüstü yazıcıda bastırdı. Ölçüler tuttu, kapak yerine oturdu. Montaj hattında ilk vida sıkıldığında ise kapağın tırnağı katman çizgisi boyunca ayrıldı.
Aynı dosya bir hizmet bürosunda, toz yataklı bir sistemde ve naylon malzemeyle yeniden basıldı. Tırnak bu kez sorunsuz çalıştı. Tasarımda tek çizgi değişmemişti. Farkı malzemenin birleşme biçimi, katmanlar arasındaki bağ ve parçanın baskı tablasındaki yönü yarattı.
3D baskı tek bir teknoloji gibi anılsa da arkasında farklı prensiplerle çalışan yedi proses ailesi var. Hangi aile ve teknolojinin seçildiği, aynı dosyadan çıkan parçanın nasıl davranacağını belirler.
Kısa cevap
3D baskı, bilgisayarda hazırlanan üç boyutlu bir modelin katman katman malzeme eklenerek fiziksel parçaya dönüştürüldüğü üretim yöntemidir. Endüstrideki karşılığı eklemeli imalattır. ISO/ASTM 52900 standardı yöntemleri, malzemenin nasıl birleştirildiğine göre yedi proses ailesine ayırır. Doğru teknoloji parçanın malzemesine, toleransına, adedine ve yüzey beklentisine göre seçilir.
3D Baskı Nedir?
3D baskı, dijital bir üç boyutlu modelin ince yatay katmanlara bölünüp malzemenin bu katmanlar boyunca üst üste eklenmesiyle fiziksel bir parçaya dönüştürüldüğü üretim yöntemidir. Talaşlı imalat bir bloktan malzeme kaldırır, kalıplama malzemeyi hazır bir boşluğa doldurur. 3D baskı ise malzemeyi yalnızca parçanın gerektirdiği yere koyar.
Türkçede aynı yöntem için birden fazla ad kullanılır: üç boyutlu baskı, 3B baskı, 3 boyutlu dijital baskı, katmanlı üretim ve eklemeli imalat. Standartlar ve mühendislik belgeleri eklemeli imalat terimini tercih eder. Eklemeli imalat yöntemleri başlığı altında anlatılan süreçler de aynı ailedendir.
Parça yaptıran taraf için pratik sonuç, kalıp ve takım ihtiyacının ortadan kalkmasıdır. Geometri karmaşıklaştıkça maliyet de talaşlı imalattaki kadar hızlı artmaz. İç kanal, kafes yapı ya da birkaç parçanın tek gövdede birleştirilmesi ek takım gerektirmez.
Katman Mantığı Parçaya Ne Kazandırır, Neyi Sınırlar?
Katmanlı yapı tasarımcıya serbestlik verir. Kapalı iç boşluklar, konformal soğutma kanalları ve organik formlar tek baskıda çıkar. Montajda vidalanan beş parçalık bir grubun tek parçaya indirilmesi, eklemeli imalatın en sık başvurulan kazanımlarından biridir.
Aynı yapı bir sınır da getirir. Katmanlar arasındaki bağ, katman içindeki bağdan çoğunlukla zayıftır ve parça yük yönüne göre farklı davranır. Buna anizotropi denir. Eğimli yüzeylerde ise katman basamakları görünür ve yüzey beklentisi yüksekse ardıl işlem gerekir.
Girişteki kapakta kırılmanın nedeni de buydu: tırnak, yükü katmanları birbirinden ayıracak yönde taşıyordu. Bu iki etki teknolojiye göre değişir ve teknoloji seçiminin ana girdileri arasında yer alır.
Hobi 3D Yazıcısı ile Endüstriyel 3D Baskı Arasındaki Fark
Masaüstü bir 3D yazıcı ile endüstriyel bir eklemeli imalat sistemi aynı katman prensibiyle çalışır. Aralarındaki fark tekrarlanabilirlik, malzeme sınıfı, yapı hacmi ve süreç kontrolünde ortaya çıkar. Hobi yazıcısı tek parçayı makul kalitede basar. Endüstriyel sistemden ise yüzlerce parçanın aynı ölçü aralığında çıkması beklenir.
3D yazıcı, dilimlenmiş dijital modeli okuyup malzemeyi katman katman yerleştiren makinedir. Evlerde ve okullarda yaygın olan cihazların büyük kısmı, plastik filamenti ısıtılmış bir nozuldan eriterek çalışan malzeme ekstrüzyonu sınıfındadır. Endüstriyel tarafta ise reçine, polimer tozu, metal tozu ve kum işleyen sistemler bulunur.
Malzeme Sınıfı ve Süreç Kontrolü
Masaüstü yazıcılar çoğunlukla PLA ve PETG gibi kolay basılan filamentlerle çalışır. Endüstriyel FDM sistemleri ise ısıtılmış kapalı hazne içinde ULTEM 9085, PC ya da karbon fiber katkılı Nylon 12 işler. Hazne sıcaklığı kontrol edilmezse bu malzemeler çarpılır.
Süreç kontrolü malzemeyle bitmez. Tozun tazelenme oranı, reçinenin kür koşulu, makinenin kalibrasyon kaydı ve malzeme partisinin izlenebilirliği endüstriyel üretimin parçasıdır. Hobi ortamında bu değişkenler çoğunlukla kayıt altına alınmaz.
Tekrarlanabilirlik ve Kalite Sistemi
Bir prototipte kabul edilebilen sapma, yüz adetlik seride sorun olur. İlk parçanın ölçüleri ile son parçanın ölçüleri aynı aralıkta kalmalıdır. Bunu sağlayan, makinenin etrafına kurulan kalite sistemidir.
Sektörel beklentiler de bu noktada devreye girer. Genel üretimde ISO 9001, havacılık tedarik zincirinde AS9100 kalite yönetim sistemi beklenir. Medikal cihaz üretiminde ise ISO 13485 aranır. Parçanın gideceği sektör, hangi üreticiyle çalışılabileceğini baştan belirler.
3D Baskı Hizmeti Almak mı, Yazıcı Satın Almak mı?
İlk kez 3D baskı yaptıracak bir ürün sahibinin önündeki ilk karar, makine almak ile parça başına hizmet almak arasındadır. Tek bir yazıcı tek bir teknolojiyi temsil eder. Parçanın ihtiyacı o teknolojinin dışında kalıyorsa makine yanlış yatırıma dönüşür.
Hizmet bürosunda sıra tersine işler: önce parça tanımlanır, sonra teknoloji seçilir. 3D baskı hizmeti veren bir üretici, aynı dosyayı farklı teknolojilerde değerlendirip parçanın görevine uyanı önerebilir. Ürün geliştiren ekip yatırım yapmadan farklı yöntemleri dener.
3D Baskı Teknolojileri: ISO/ASTM 52900’ün Yedi Proses Ailesi
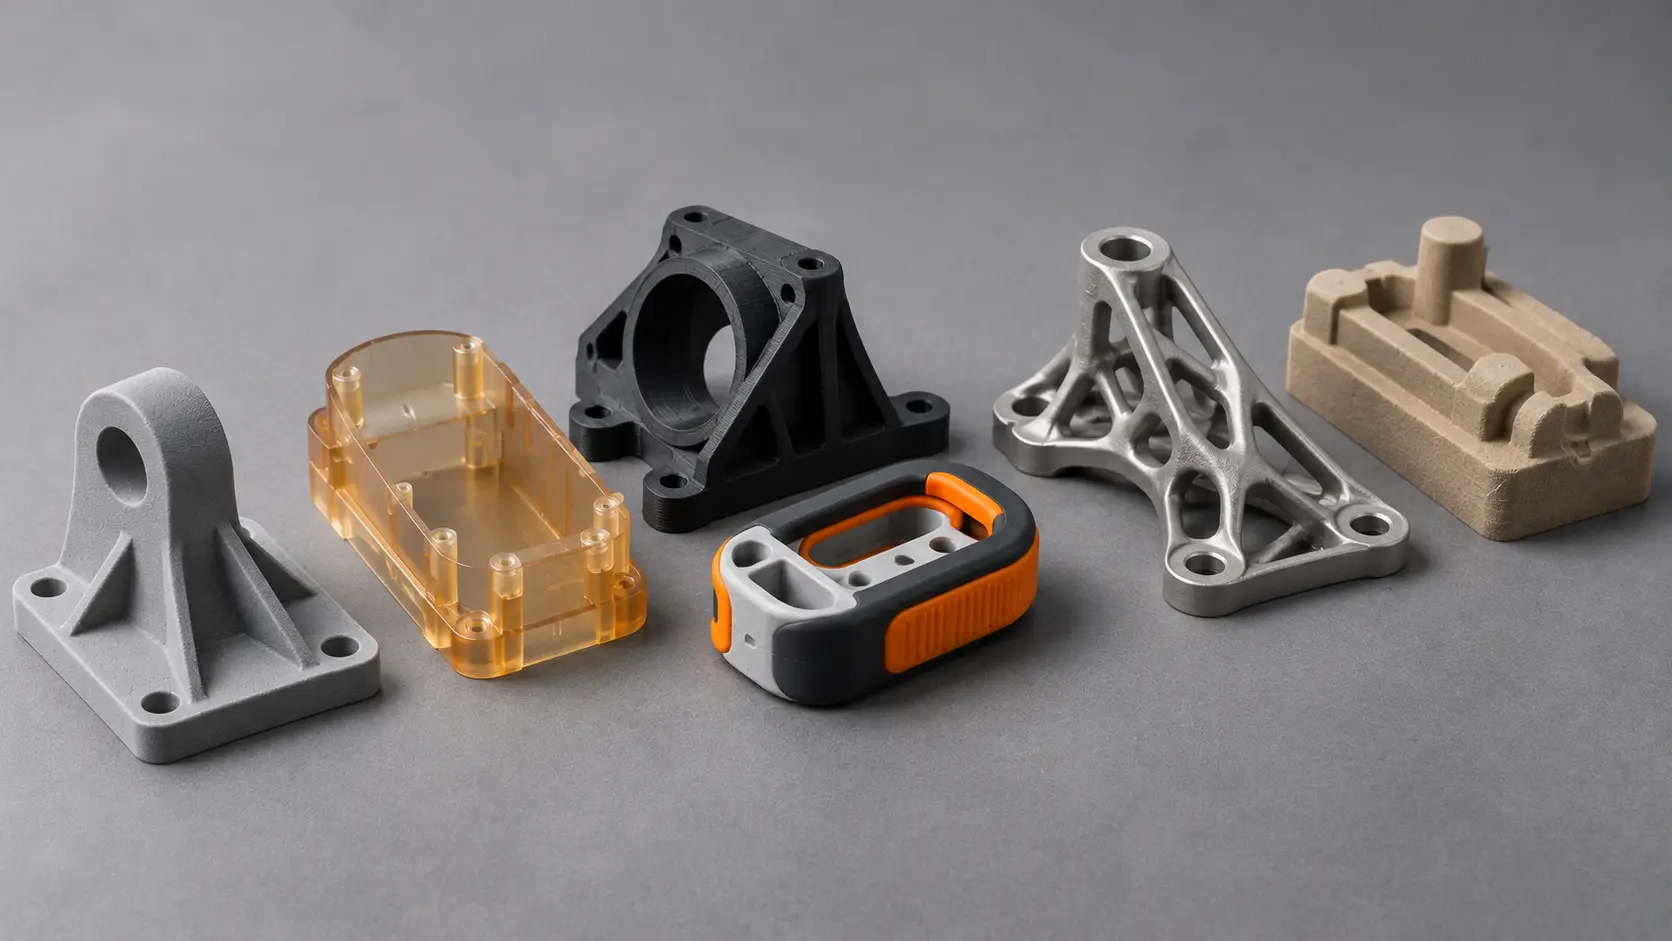
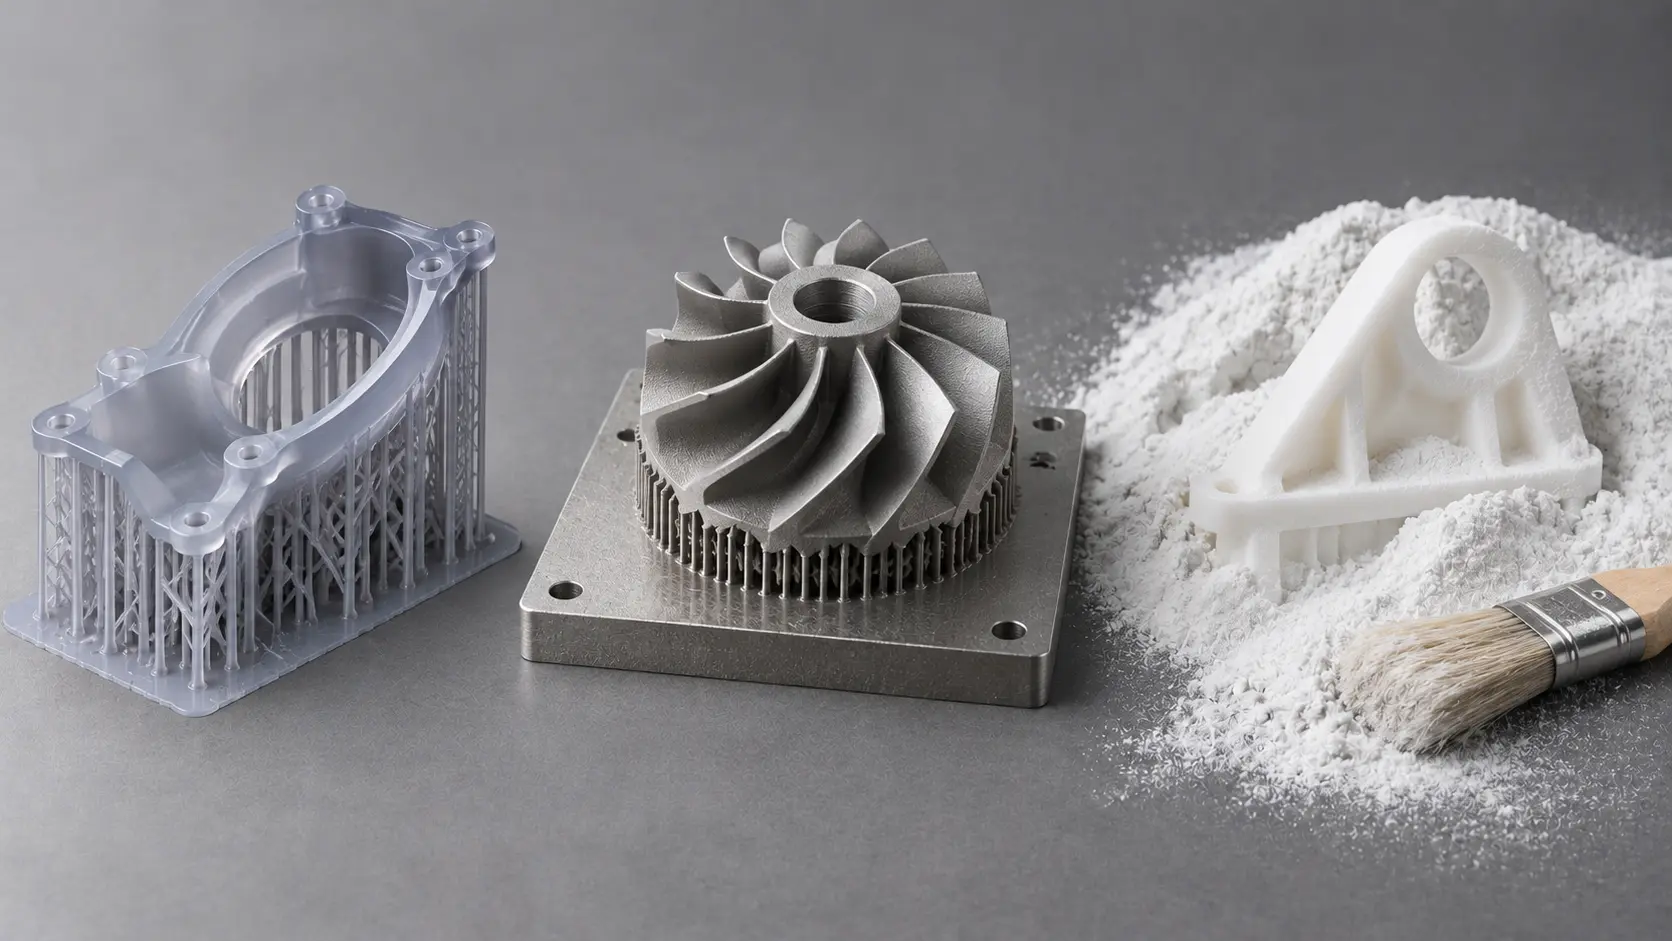
3D baskı teknolojileri, ISO/ASTM 52900 standardında malzemenin nasıl birleştirildiğine göre yedi proses ailesine ayrılır: malzeme ekstrüzyonu, hazne fotopolimerizasyonu, malzeme püskürtme, bağlayıcı püskürtme, toz yatağında füzyon, yönlendirilmiş enerji biriktirme ve levha laminasyonu. FDM, SLA ya da MJF gibi adlar bu ailelerin içindeki teknolojilerdir.
Aile düzeyinde düşünmek seçim yaparken işe yarar. Aynı ailedeki teknolojiler benzer malzemeleri işler, benzer yüzey verir ve benzer destek ihtiyacı doğurur. Toz yatağında füzyon ailesinde parçayı çevreleyen toz destek görevi görür. Hazne fotopolimerizasyonunda ise her sarkan yüzey için destek yapısı kurulur.
Resmi Kaynak: ISO Eklemeli imalatın terminolojisi ve proses kategorileri ISO/ASTM 52900:2021 standardında tanımlanır. Standart, prosesleri malzemenin birleştirilme biçimine göre yedi kategoride toplar.
Aşağıdaki tablo yedi aileyi ve arti90 bünyesindeki 3D baskı teknolojilerinin bu ailelere nasıl yerleştiğini özetliyor.
| Proses ailesi | Birleştirme prensibi | Bu ailedeki teknoloji |
|---|---|---|
| Malzeme ekstrüzyonu | Eriyik termoplastik nozuldan yığılır | FDM |
| Hazne fotopolimerizasyonu | Sıvı reçine ışıkla katman katman kürlenir | SLA, P3 |
| Malzeme püskürtme | Fotopolimer damlacıklar püskürtülüp UV ile kürlenir | PolyJet |
| Toz yatağında füzyon | Toz, ısı ya da lazerle seçici olarak birleştirilir | SLS, MJF, SAF, metal lazer sinterleme |
| Bağlayıcı püskürtme | Toz yatağına sıvı bağlayıcı püskürtülür | Kum kalıplama |
| Yönlendirilmiş enerji biriktirme | Tel ya da toz, odaklanmış enerjiyle eritilerek yığılır | Kapsam dışı |
| Levha laminasyonu | Levhalar kesilip katman katman birleştirilir | Kapsam dışı |
Tablodaki son iki aile endüstride daha dar bir alanda, örneğin büyük metal parçaların onarımında kullanılır. Polimer ve metal parça üretiminin büyük bölümü ilk beş ailede toplanır. Aşağıda her teknolojinin özeti yer alıyor, ayrıntılar kendi yazılarında.
Malzeme Ekstrüzyonu: FDM
FDM, termoplastik filamenti ısıtılmış bir nozuldan eritip her katmanın çizgisini tek tek çizerek parça oluşturur. Endüstriyel FDM’nin gücü malzeme yelpazesindedir. ASA, PC, ULTEM 9085 ve karbon fiber katkılı naylonlar, büyük hacimli ve dayanımlı parçalar için kullanılır.
Katman çizgileri görünür ve dikey yöndeki dayanım daha düşüktür. Aparat, fikstür, büyük gövde parçaları ve fonksiyonel prototipler tipik kullanım alanıdır. Teknolojinin çalışma prensibi ve malzemeleri FDM teknolojisi sayfasında yer alıyor.
Hazne Fotopolimerizasyonu: SLA ve P3
SLA, bir hazne içindeki sıvı reçineyi ultraviyole lazerle katman katman kürler. İnce detay, keskin kenar ve pürüzsüz yüzey bu ailenin öne çıkan özellikleridir. Şeffaf parçalar, döküm modelleri ve görsel prototipler sıkça bu yöntemle üretilir.
P3 aynı ailede, ışığı katmanın tamamına tek seferde yansıtan bir fotopolimerizasyon yöntemidir ve seri üretime uygun reçinelerle çalışır. İki teknolojide de destek yapısı ve baskı sonrası UV kür gerekir. Reçine aileleri ve tasarım eşikleri SLA teknolojisi nedir yazısında anlatılıyor.
Malzeme Püskürtme: PolyJet
PolyJet, yazıcı kafasından fotopolimer damlacıkları püskürtür ve her katmanı UV ışıkla anında kürler. Aynı baskıda sert ve esnek malzemeler, şeffaf ve renkli bölgeler bir arada üretilebilir. Renkli 3D baskı sorusunun endüstriyel cevabı çoğunlukla bu ailedir.
Yüzey kalitesi ve detay yüksektir. Mekanik dayanım ve ısıl direnç ise mühendislik termoplastiklerinin gerisinde kalır. Bu nedenle görsel prototip, ergonomi modeli ve anatomik model gibi işlerde öne çıkar. PolyJet teknolojisi yazısı çok malzemeli baskının sınırlarını ayrıntılı olarak ele alıyor.
Toz Yatağında Füzyon: SLS, MJF ve SAF
Bu ailede ince polimer tozu bir tabla üzerine serilir ve yalnızca parçaya ait bölgeler eritilerek birleştirilir. SLS bunu lazerle yapar. MJF tozun üzerine eritme ve detay ajanları püskürtüp yüzeyi ısıyla birleştirir. SAF ise emici bir sıvıyla işaretlenen bölgeleri kızılötesi enerjiyle eritir.
Erimemiş toz parçayı çevrelediği için destek yapısı gerekmez ve tabla üç boyutlu olarak doldurulabilir. Bu özellik çok sayıda parçanın aynı baskıda üretilmesini sağlar ve aileyi küçük seri üretimin ana adayı yapar. Üç teknolojinin farkları MJF, SAF, SLS ve FDM karşılaştırmasında, seri üretimdeki yeri ise SAF teknolojisi nedir yazısında anlatılıyor.
Metal Toz Yatağı: Metal Lazer Sinterleme
Metal lazer sinterlemede ince metal tozu katman katman serilir ve lazer, parçaya ait kesiti eriterek katılaştırır. AlSi10Mg alüminyum, Ti6Al4V titanyum, Inconel 718 ve 316L paslanmaz çelik bu yöntemle işlenen tipik malzemelerdir.
Polimer tozlarından farklı olarak metal baskıda destek yapısı zorunludur. Destekler hem parçayı tablaya sabitler hem ısıyı uzaklaştırır. Baskının ardından gerilim giderme ısıl işlemi, tabladan ayırma ve çoğunlukla talaşlı işleme gelir. Metal 3D baskı ile plastik 3D baskı arasındaki farklar bu zinciri ayrıntılı olarak anlatıyor.
Bağlayıcı Püskürtme: Kum Kalıp
Bağlayıcı püskürtmede toz eritilmez. Silis kumu ya da mum esaslı toz tabla üzerine serilir ve yazıcı kafası yalnızca parçaya ait bölgelere reçine bağlayıcı püskürtür. Sonuç, doğrudan dökümde kullanılabilecek kum kalıp ve maçadır.
Bu yöntem metal parçayı dökecek kalıbı üretir. Model ve kalıp takımı hazırlanmadan ilk dökümlerin alınmasını sağladığı için döküm prototiplerinde ve az adetli büyük metal parçalarda tercih edilir. Ayrıntılar kum kalıplama teknolojisi sayfasında yer alıyor.
3D Baskı Nasıl Yapılır? CAD’den Kalite Kontrole Süreç Zinciri
3D baskı süreci CAD modeli, dosya dışa aktarımı, dilimleme, yönlendirme ve destek, baskı, ardıl işlem ve kalite kontrol adımlarından oluşur. Yazıcının çalıştığı süre zincirin yalnızca bir halkasıdır. Parçanın kalitesi baskıdan önceki ve sonraki adımlarda da belirlenir.
Parça yaptıran taraf genellikle ilk iki adımı üstlenir: modeli hazırlar ve dosyayı gönderir. Dilimlemeden kalite kontrole kadar olan bölüm hizmet bürosunda yürür. Yine de yönlendirme ve ardıl işlem kararları parçanın kullanım amacına bağlıdır ve müşteriden gelen bilgiyle şekillenir.
CAD Modeli ve Baskıya Uygun Tasarım
Her baskı üç boyutlu bir modelle başlar. Model bir CAD yazılımında sıfırdan çizilebilir ya da mevcut bir nesnenin 3D taramasıyla elde edilebilir. Taramadan gelen ağ verisi çoğunlukla doğrudan basılabilir. Ölçü değişikliği gerekiyorsa veri önce CAD ortamına aktarılır.
Bu aşamada tasarımın baskıya uygunluğu kontrol edilir. Minimum et kalınlığı, delik çapları, kapalı boşluklardan toz ya da reçine tahliyesi ve sarkan yüzeyler teknolojiye göre farklı sınırlara sahiptir. Eklemeli imalat için tasarım (DfAM) yaklaşımı bu sınırları baştan hesaba katar ve tasarımı ağırlık, dayanım ve maliyet açısından iyileştirir.
STL ve 3MF: Dosya Formatı Seçimi
Baskı için en yaygın format STL’dir. STL yüzeyi küçük üçgenlerle tarif eder ve renk, malzeme ya da birim bilgisi taşımaz. Dışa aktarma sırasında üçgen çözünürlüğü düşük tutulursa silindirik yüzeyler köşeli çıkar. Aşırı yüksek tutulursa dosya gereksiz büyür.
3MF formatı aynı geometriyi birim, renk ve malzeme bilgisiyle birlikte tek pakette taşır. Çok renkli ya da çok malzemeli baskılarda tercih edilir. Teklif aşamasında STEP dosyasının da gönderilmesi faydalıdır. Kritik ölçülerin kontrolü ve gerekirse talaşlı işleme adımı için parametrik veri gerekir.
Dilimleme, Yönlendirme ve Destek
Dilimleme yazılımı modeli yatay katmanlara böler ve makinenin izleyeceği yolu üretir. FDM’de bu çıktı nozulun hareketini tarif eden bir komut dosyasıdır. Toz ve reçine sistemlerinde ise her katmanın kesit görüntüsüdür. Katman kalınlığı bu adımda seçilir ve hem süreyi hem yüzeyi etkiler.
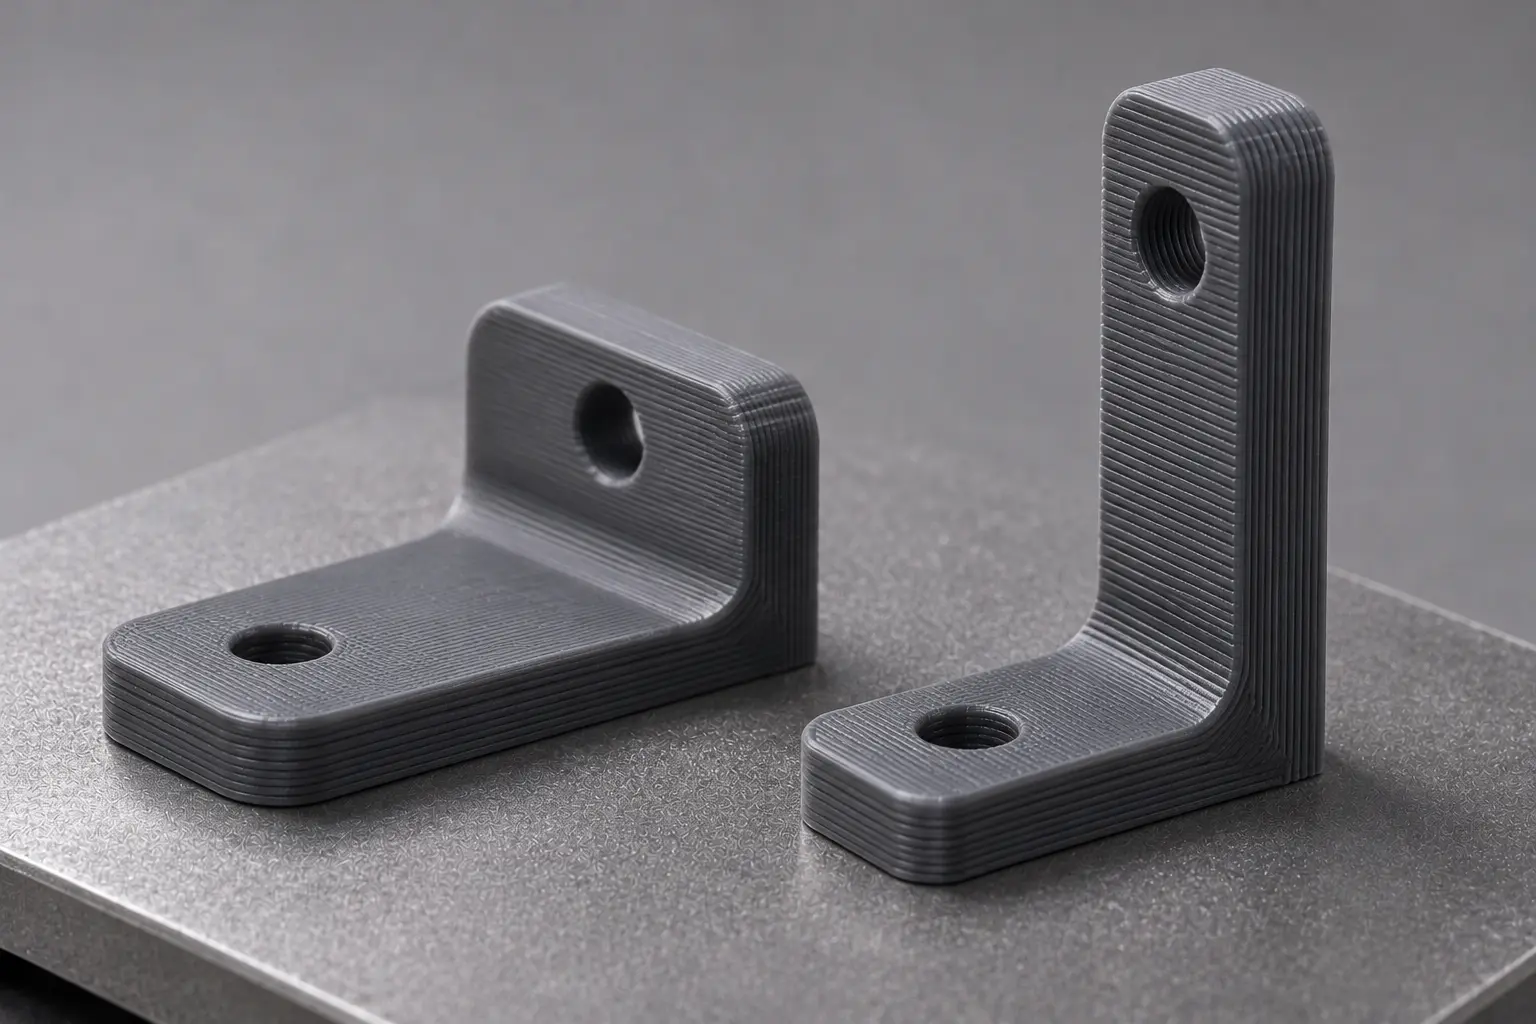
Yönlendirme, parçanın tablada hangi açıyla duracağıdır. Bu karar dayanımı, yüzey kalitesini, destek miktarını ve süreyi birlikte belirler. Yük taşıyan bir tırnak katmanlara paralel konumlanırsa güçlü, dik konumlanırsa zayıf olur. Destek gerektiren teknolojilerde destek temas noktaları iz bırakır, bu yüzden görünür yüzeyler destekten uzak tutulur.
Yük yönü bilinmeden doğru yönlendirme yapılamaz
arti90 projelerinde sık görülen bir durum, dosyanın parçanın nasıl çalışacağına dair not olmadan gönderilmesidir. Bu durumda yönlendirme görünür yüzeye göre yapılır ve fonksiyonel bir parça zayıf ekseninde basılabilir. Pratik önlem basit: teklif talebinde yük yönü, görünür kalacak yüzeyler ve montaj için kritik ölçüler birkaç cümleyle yazılır.
Yönlendirme ve destek planı onaylandıktan sonra makine tarafı başlar.
Baskı ve Ardıl İşlem
Toz yataklı sistemlerde baskı bitince tabla kontrollü olarak soğutulur ve bu bekleme baskının kendisi kadar uzun sürebilir. Reçine parçalar yıkanır ve UV ile son kürlemeden geçer. Metal parçalar ise ısıl işleme girer.
Ardıl işlem parçayı kullanılabilir hale getiren adımdır. Destek temizliği, toz alma, kumlama, zımpara, boya, kaplama ve diş açma bu grubun tipik işlemleridir. Hangi işlemin gerektiği yüzey ve ölçü beklentisine bağlıdır. Bu nedenle ardıl işlem seçenekleri teknoloji seçimiyle birlikte planlanmalıdır.
Kalite Kontrol
Son adım, parçanın beklenen ölçü ve yüzeyde olup olmadığının doğrulanmasıdır. Basit parçalarda kumpas ve mastar yeterlidir. Karmaşık geometride parça 3D tarama ile ölçülür ve CAD modeliyle karşılaştırılır. Sapmalar renkli bir harita üzerinde raporlanır.
Seri işlerde ilk parça müşteri tarafından onaylanır ve sonraki partiler bu referansla karşılaştırılır. Böylece bir sapma, yüz parçaya çoğalmadan yakalanır.
3D Baskı Malzemeleri: Dört Ana Aile
3D baskıda kullanılan malzemeler termoplastikler, fotopolimer reçineler, metaller ve döküm amaçlı kum ile mum esaslı tozlar olarak dört ailede toplanır. Her malzeme belirli bir teknolojiye bağlıdır. Malzeme seçildiğinde teknoloji seçeneği de daralır.
Seçimde ilk soru parçanın çalışma koşuludur: taşıyacağı yük, maruz kalacağı sıcaklık, temas edeceği kimyasal ve beklenen ömür. Bu sorular netleşmeden yapılan seçim çoğunlukla ikinci bir baskıya yol açar. Seçim kriterleri 3D baskı malzemeleri rehberinde ayrıntılı olarak yer alıyor.
Termoplastikler
Termoplastikler hem filament hem toz olarak kullanılır. FDM tarafında ASA, PC, PC-ABS ve havacılık iç mekân parçalarında kullanılan ULTEM 9085 öne çıkar. Toz yataklı sistemlerde PA12 (Nylon 12) ve PA11 en yaygın malzemelerdir. Cam ya da karbon katkılı türleri rijitliği artırır.
Esnek parçalar için TPU kullanılır. Termoplastikler gerçek mühendislik malzemesi olduğu için fonksiyonel test parçalarında çoğunlukla ilk tercihtir. Yine de baskılı bir parçanın özellikleri, aynı malzemeden enjeksiyonla üretilmiş parçayla birebir aynı olmaz.
Fotopolimer Reçineler
Reçineler SLA, P3 ve PolyJet gibi ışıkla kürlenen sistemlerde kullanılır. Standart, sert, tok, esnek, şeffaf ve yüksek sıcaklığa dayanıklı türleri vardır. Yüzey kalitesi ve detay açısından en güçlü malzeme ailesidir.
Reçinelerin ortak sınırı uzun süreli yük ve güneş ışığı altındaki davranışlarıdır. Sürekli yük altında sünme, UV ışığında renk değişimi ve gevrekleşme görülebilir. Görsel prototip, döküm modeli ve kısa süreli fonksiyonel testler için uygundurlar. Uzun ömürlü bir dış mekân parçasında ise dikkatle seçilmeleri gerekir.
Metaller
Metal baskıda alüminyum alaşımları, titanyum, nikel süper alaşımları, paslanmaz çelikler, takım çelikleri ve bakır alaşımları kullanılır. Hafiflik gerektiren yapısal parçalarda AlSi10Mg ve Ti6Al4V, yüksek sıcaklıkta Inconel 718, korozyonlu ortamda 316L tipik tercihlerdir.
Metal tozun maliyeti ve baskı sonrası işlemler, metal 3D baskıyı polimerlere göre belirgin biçimde pahalı kılar. Bu nedenle metal baskı, geometrinin talaşlı işlemeyle üretilemediği ya da parça birleştirme ve ağırlık azaltmanın gerçek kazanç sağladığı işlerde anlam taşır.
Kum ve Mum Esaslı Tozlar
Bu aile parçanın kendisini oluşturmaz, onu üretecek aracı oluşturur. Silis kumu reçine bağlayıcıyla birleştirilerek kum döküm kalıbı ve maçası olarak basılır. Mum esaslı tozlar ise hassas döküm için model olarak kullanılır.
Döküm sonunda elde edilen metal parça, dökümhanenin kullandığı alaşımın özelliklerini taşır. Böylece döküm parçanın prototipi, seri üretimde kullanılacak malzemeyle alınmış olur.
3D Baskı Ne Kadar Sürer, Fiyatı Neye Göre Belirlenir?
3D baskının süresi ve fiyatı parça hacmi, baskı yüksekliği, teknoloji, malzeme, adet, ardıl işlem ve tolerans beklentisi tarafından belirlenir. Bu değişkenler birbirini etkilediği için tek bir rakamla cevap verilemez. Aynı dosya iki farklı teknolojide çok farklı süre ve maliyet çıkarabilir.
Bu yüzden “kaç TL” sorusunun işe yarayan cevabı, fiyatı oluşturan kalemleri bilmektir. O zaman tasarımdaki küçük değişikliklerin maliyete etkisi de önceden görülür.
Süreyi Belirleyen Etkenler
Toz ve reçine sistemlerinde süreyi en çok baskı yüksekliği belirler. MJF ve SAF gibi katmanı tek geçişte işleyen sistemlerde tek parça ile tabla dolusu parça birbirine yakın sürede basılabilir. FDM’de ise süre basılan malzeme hacmine ve dolgu oranına bağlıdır.
Baskı sonrası süreler de hesaba katılır. Toz tablasının soğuması, reçine parçanın yıkanıp kürlenmesi, metal parçanın ısıl işlemi ve yüzey işlemleri toplam teslim süresini uzatır. Tipik yönelim olarak küçük bir parça birkaç saatte basılabilir, ardıl işlemle birlikte teslim ise birkaç güne yayılır.
Fiyatı Oluşturan Kalemler
Fiyatın tabanını malzeme ve makine süresi oluşturur. Malzeme payı yalnızca parçanın hacmini kapsamaz. Destek yapısı ve toz sistemlerinde yenilenen toz oranı da bu kaleme girer. Metal tozu ve yüksek performanslı termoplastikler bu kalemi belirgin biçimde yükseltir.
Üstüne ardıl işlem, kalite kontrol ve adet gelir. Boyalı, kaplamalı ya da dar toleranslı parçalarda işçilik baskı maliyetini aşabilir. Adet arttıkça tabla daha verimli doldurulur ve parça başı maliyet düşer. Ancak bu düşüş kalıplı yöntemlerdeki kadar dik olmaz. Kalemlerin ayrıntısı 3D baskı fiyatlarını belirleyen faktörler yazısında anlatılıyor.
Teklif İçin Hangi Bilgiler Gerekir?
Hızlı ve isabetli bir teklif için dosyanın yanında birkaç bilgi gerekir: adet, malzeme ya da çalışma koşulu, kritik ölçüler ve toleranslar, beklenen yüzey ve teslim tarihi. Malzeme bilinmiyorsa parçanın ne iş yapacağını anlatmak yeterlidir.
Bu bilgiler eksik olduğunda teklif varsayımla hazırlanır. Varsayım parçanın gerçek ihtiyacından uzaksa iki sonuçtan biri çıkar. Ya gereğinden pahalı bir teknoloji önerilir ya da daha ucuz seçenek testte başarısız olur.
Dosyanız hangi teknolojiye uygun, birlikte değerlendirelim
Model dosyanızı, adedi ve parçanın çalışma koşulunu paylaşırsanız uygun teknolojiyi, malzemeyi ve ardıl işlemi belirleyip dönüş yapabiliriz. arti90.com üzerinden teklif talebi oluşturabilirsiniz.
Teklif aşamasında paylaşılan bu bilgiler, parçanın hangi uygulama grubuna girdiğini de gösterir.
3D Baskı Nerelerde Kullanılır?
Endüstride 3D baskı prototip, üretime yardımcı ekipman, az adetli son kullanım parçası ve döküm ile kalıp uygulamalarında kullanılır. Ortak payda, kalıp yatırımının ya da uzun takım hazırlığının karşılanamadığı veya anlamsız kaldığı durumlardır.
Havacılık, otomotiv, savunma, medikal cihaz ve tüketici ürünleri bu uygulamaların en sık görüldüğü sektörlerdir. Karar mantığı her sektörde benzer kalır: adet düşük, geometri karmaşık ya da süre kısaysa 3D baskı masaya gelir.
Konsept ve Fonksiyonel Prototip
Konsept prototip, tasarımın görünüşünü ve oranlarını değerlendirmek için basılır. Burada detay ve yüzey önemlidir, bu yüzden SLA ve PolyJet uygundur. Birkaç tasarım varyantı yan yana karşılaştırılabilir.
Fonksiyonel prototip ise montaj, geçme, sızdırmazlık ya da yük testine girer. Bu aşamada malzeme davranışı öne geçer ve seri üretim malzemesine yakın termoplastikler tercih edilir. Toz yataklı sistemlerde basılan PA12 parçalar ve endüstriyel FDM’de basılan mühendislik plastikleri bu grubun tipik örnekleridir.
Aparat, Fikstür ve Üretime Yardımcı Ekipman
Üretim hatlarında kullanılan montaj aparatları, kontrol fikstürleri, delme şablonları ve tutucu çeneler, 3D baskının en hızlı geri dönüş veren uygulamaları arasındadır. Talaşlı işlemeyle günler süren bir aparat, baskıyla daha kısa sürede ve parçanın formuna tam oturacak biçimde üretilir.
Bu parçalar çoğunlukla birkaç adettir ve hat değiştikçe yenilenir. Hafiflik ve operatör ergonomisi de tasarıma eklenebilir.
Az Adetli ve Son Kullanım Parçaları
Kalıp yatırımının adetle amorti olmadığı işlerde parça doğrudan basılarak kullanılır. Yedek parçalar, özel araç donanımları, kişiye özel ürünler ve pazar testine çıkacak ilk seriler bu gruba girer.
Toz yataklı teknolojiler bu alanda öne çıkar, çünkü bir tablada çok sayıda parça üretilebilir ve parçalar destek izi taşımaz. Seri üretime geçişte ise adet eşikleri belirleyici olur.
Döküm ve Kalıp Uygulamaları
3D baskı başka üretim yöntemleri için de araç üretir. Kum döküm için kalıp ve maça, hassas döküm için model, silikon kalıplama için ana model ve hibrit kalıplama için kalıp çekirdekleri baskıyla hazırlanır.
Bu kullanımda 3D baskı, geleneksel yöntemlerin hazırlık süresini kısaltır. Metal lazer sinterlemeyle basılan kalıp çekirdeklerine, delme ile açılamayan konformal soğutma kanalları eklenebilir.
3D Baskı Ne Zaman Doğru Seçim Değil?
3D baskı, adet yükseldiğinde, geometri basit ve tolerans dar olduğunda ya da parçanın seri üretim malzemesiyle büyük adette üretilmesi gerektiğinde doğru seçim olmaktan çıkar. Bu durumlarda CNC işleme, silikon kalıplama, hibrit kalıplama ya da enjeksiyon kalıplama daha ekonomik ve daha öngörülebilir sonuç verir.
Tek işi 3D baskı olan bir üretici bu ayrımı yapmakta zorlanabilir. Farklı yöntemleri aynı çatı altında yürüten bir hizmet bürosu içinse soru yalındır: parçanın adedi, geometrisi ve malzemesi hangi yöntemi işaret ediyor?
Basit Geometri ve Dar Tolerans: CNC İşleme
Prizmatik, düz yüzeyli ve delik ağırlıklı bir parçada 3D baskının tasarım serbestliği bir avantaj yaratmaz. Böyle bir parça bloktan talaşlı işlemeyle daha dar toleransta, daha iyi yüzeyle ve dolu malzemenin tüm mekanik özellikleriyle üretilir.
Metal parçalarda bu ayrım daha belirgindir. Metal baskı, karmaşık iç kanal ya da topoloji optimizasyonu gerektiren geometride anlam taşır. Düz bir flanş ya da mil için talaşlı işleme hem hızlı hem ekonomiktir. Tezgâh, takım ve süreç farkları CNC işleme nedir yazısında anlatılıyor.
Ara Adetler: Silikon Kalıplama ve Acil Hibrit Kalıplama
Adet onlarla ölçüldüğünde silikon kalıplama güçlü bir alternatiftir. 3D baskıyla üretilen ana modelden silikon kalıp alınır ve poliüretan döküm reçineleriyle seri üretim malzemesine benzeyen parçalar dökülür. Her silikon kalıbın sınırlı bir ömrü vardır ve adet arttıkça kalıp sayısı da artar.
Gerçek termoplastik malzeme gerektiğinde Acil Hibrit Kalıplama devreye girer. Bu yöntemde baskıyla ya da CNC ile üretilen kalıp çekirdekleri standart bir kalıp setine monte edilir ve parça enjeksiyon presinde basılır. Acil Hibrit Kalıplama en çok 2.000 adede kadar anlamlı bir seçenektir. Bu sınırın üzerinde çelik kalıp gündeme gelir.
Yüksek Adet: Plastik Enjeksiyon
Adet 2.000-3.000 bandının üzerine çıktığında plastik enjeksiyon kalıplama genellikle en ekonomik yoldur. Kalıp yatırımı yüksektir, ancak birim maliyet adetle hızla düşer ve döngü süresi saniyelerle ölçülür. Bu adetlerde 3D baskının birim maliyeti kalıplı üretimle yarışamaz.
3D baskının bu noktadaki rolü kalıba giden yolu kısaltmaktır. Tasarım baskılı prototiplerle doğrulanır ve kalıp yalnızca tasarım donduktan sonra işlenir. Kalıp tipleri ve adet hesabı plastik enjeksiyon rehberinde ayrıntılı olarak yer alıyor.
Adet sorusu teknoloji sorusundan önce sorulmalı
Teklif sürecinde sık görülen bir durum, prototip için seçilen teknolojinin seri üretimde de korunmaya çalışılmasıdır. Adet arttıkça 3D baskı yerini silikon kalıba, 2.000 adede kadar Acil Hibrit Kalıplamaya, 2.000-3.000 adet üstünde ise enjeksiyona bırakabilir. Hedef adet proje başında konuşulursa prototip malzemesi de buna göre seçilir.
Bu ayrım netleştiğinde, ilk kez 3D baskı yaptıracak ekiplerin sorularının çoğu da kendiliğinden cevap bulur.
Sıkça Sorulan Sorular
İlk kez 3D baskı yaptıracak ekiplerden en sık gelen sorular aşağıda. Projenize özgü bir soru varsa dosyanızla birlikte iletebilirsiniz.
3D yazıcı nedir, ne işe yarar?
3D yazıcı, dilimlenmiş bir dijital modeli okuyup malzemeyi katman katman yerleştirerek fiziksel parça üreten makinedir. Masaüstü sınıfı cihazlar çoğunlukla plastik filament eritir. Endüstriyel sistemler ise reçine, polimer tozu, metal tozu ya da kum işler.
Masaüstü yazıcı konsept modeller ve eğitim için yeterlidir. Fonksiyonel prototip, aparat ve son kullanım parçası gibi tekrarlanabilirlik isteyen işlerde endüstriyel sistemler gerekir.
3D baskı ne kadar sürer?
Süre parçanın boyutuna, baskı yüksekliğine, teknolojiye ve adede bağlıdır. Küçük bir parça birkaç saatte basılabilir. Büyük bir FDM gövdesi ya da dolu bir toz tablası ise bir günü aşabilir. Kesin süre dosya incelendikten sonra belirlenir.
Baskı süresi teslim süresinin yalnızca bir kısmıdır. Tabla soğuması, kürleme, ısıl işlem ve yüzey işlemleri de takvime eklenir. Acil işlerde ardıl işlemi sade tutmak teslimi en çok kısaltan adımdır.
3D baskı kaç TL, fiyat nasıl hesaplanır?
3D baskının tek bir birim fiyatı yoktur. Fiyat malzeme miktarına, makine süresine, teknolojiye, adede, ardıl işleme ve tolerans beklentisine göre hesaplanır. Aynı parça FDM’de ve metal lazer sinterlemede çok farklı fiyat çıkarır.
Doğru fiyat için dosyayla birlikte adet, çalışma koşulu ve kritik ölçüler paylaşılır. Et kalınlığını optimize etmek ve destek ihtiyacını azaltmak, maliyeti düşürmenin en etkili yollarıdır.
Renkli 3D baskı nasıl yapılır?
Endüstriyel tarafta renkli baskının ana yolu malzeme püskürtme ailesidir. PolyJet, renkli reçine damlacıklarını aynı baskıda birleştirerek tam renkli ve çok malzemeli parça üretir. FDM’de ise renk, farklı renkte filamentlerle bölgesel olarak verilebilir.
Bir diğer yol, tek renk basılan parçanın sonradan boyanmasıdır. MJF ve SLS gibi dayanımlı seri parçalarda en sık kullanılan çözüm budur. Renk sadakati önemliyse model, renk bilgisi taşıyan 3MF ya da OBJ formatında gönderilir.
3D baskı için hangi dosya formatı gerekir?
En yaygın format STL’dir ve teknolojilerin tamamı tarafından okunur. Renk, malzeme ve birim bilgisinin de taşınması gerekiyorsa 3MF tercih edilir. Taramadan gelen modeller çoğunlukla STL, OBJ ya da PLY olarak gelir.
Teklif aşamasında STEP dosyasının da eklenmesi önerilir. STEP parametrik geometri taşır. Kritik ölçülerin kontrolü, dosya onarımı ve gerekirse talaşlı işleme adımı bu veri üzerinden yapılır.
3D baskıyla üretilen parça son kullanımda dayanır mı?
Doğru teknoloji ve malzemeyle dayanır. PA12, PA11, ULTEM 9085 gibi mühendislik malzemeleri ve metal alaşımları son kullanım parçalarında kullanılır. Havacılık iç mekân parçaları ve üretim hattı aparatları yaygın örneklerdir.
Dayanımı belirleyen etkenler malzeme, yönlendirme ve tasarımdır. Katmanlar arası bağ yük yönüne göre konumlandırılmalı, et kalınlığı teknolojinin sınırına göre belirlenmelidir. Uzun süreli yük ve güneş ışığı altında çalışacak parçalarda reçine yerine termoplastik ya da metal seçilir.
Doğru 3D Baskı Kararı Parçanın Görevinden Başlar
3D baskı, doğru teknoloji ve malzemeyle eşleştiğinde prototipten son kullanım parçasına kadar geniş bir alanda kalıpsız üretim imkânı verir. Eşleşme yanlış olduğunda aynı dosya kırılgan, pahalı ya da yavaş bir parçaya dönüşür.
Sağlıklı karar sırası şöyledir: önce parçanın görevi ve adedi tanımlanır, sonra malzeme ailesi, ardından teknoloji ve yönlendirme seçilir. Ardıl işlem ve kontrol en son planlanır. Adet kalıplı yöntemlerin bölgesine girdiğinde 3D baskı yerini kalıba bırakır.
arti90.com 3D Baskı Projelerinde Teknolojiyi Nasıl Seçiyor?
arti90.com bünyesinde 10’dan fazla üretim teknolojisi ve 100’ün üzerinde malzeme seçeneği bir arada yürütülür. FDM, SLA, P3, PolyJet, SLS, MJF, SAF, metal lazer sinterleme ve kum kalıplamanın yanında CNC işleme, silikon kalıplama, Acil Hibrit Kalıplama ve enjeksiyon kalıplama da aynı çatı altındadır.
Bu genişlik teknoloji kararını parçaya göre vermeyi mümkün kılar. Aynı dosya için gerektiğinde iki teknoloji karşılaştırılır. Adet kalıp bölgesine giriyorsa bu teklif aşamasında açıkça söylenir. Türkiye’nin ilk DfAM ekibi, tasarımın baskıya uyarlanması gereken projelerde sürece baştan dahil olur.
Kalite tarafında arti90.com, ISO 9001 ve AS9100 kalite yönetim sistemiyle çalışır. Sanayi ve Teknoloji Bakanlığı onaylı Tasarım Merkezi yapısı da Ar-Ge projelerinde tasarım ile üretimi aynı ekip içinde buluşturur.
Dosyanızı gönderin, teknoloji ve malzeme önerisiyle dönelim
STL ya da STEP dosyanızı, adedi, malzeme beklentinizi ve parçanın çalışma koşulunu paylaşmanız yeterli. Uygun teknolojiyi, ardıl işlemi ve adet arttığında geçilecek yöntemi birlikte belirleyebiliriz. arti90.com üzerinden teklif talebi oluşturabilirsiniz.