
Bir elektronik muhafazası için alüminyum gövde tasarlayan bir mühendis, aynı STEP dosyasıyla üç atölyeden teklif istedi. Teslim süreleri bir haftadan dört haftaya kadar dağıldı. Atölyelerden biri beş eksenli tezgâh önerdi, biri parçayı üç bağlamada işlemeyi planladı, üçüncüsü ise önce iç köşelerin neden keskin çizildiğini sordu.
Dosya da malzeme de aynıydı. Farkı yaratan, parçanın tezgâh gözüyle nasıl okunduğuydu. Keskin iç köşeler, derin bir cep ve tolerans yazılmamış bir geçme yüzeyi, üç atölyede üç ayrı iş planına dönüşmüştü.
Bu rehber CNC işlemenin ne olduğunu, nasıl çalıştığını ve parça yaptıran tarafın hangi kararlarla süreyi ve maliyeti belirlediğini anlatıyor. Hedef okur, parçasını işletecek tasarım mühendisi ve satın alma uzmanı. CNC’nin doğru seçim olmadığı durumlar da ayrı bir bölümde yer alıyor.
Kısa cevap
CNC işleme, bilgisayarlı sayısal denetimli (Computer Numerical Control) takım tezgâhlarının, CAD modelinden hazırlanan bir programla blok malzemeden talaş kaldırarak parça ürettiği imalat yöntemidir. En yaygın türleri freze ve tornadır. Metal ve mühendislik plastiklerinde dar tolerans ve iyi yüzey isteyen, tek adetten orta seriye kadar parçalar için güçlü bir seçenektir.
CNC İşleme Nedir?
CNC işleme, bilgisayarla programlanan takım tezgâhlarının bir malzeme bloğundan kontrollü biçimde talaş kaldırarak parçayı ortaya çıkardığı imalat yöntemidir. CNC, İngilizce Computer Numerical Control ifadesinin kısaltmasıdır. Türkçede bilgisayarlı sayısal denetim ya da bilgisayarlı sayısal kontrol olarak karşılanır ve en çok freze ile torna tezgâhlarında kullanılır.
Yöntemin özü, kesici takımın her hareketinin koordinatlarla tanımlanmasıdır. Operatör volanı elle çevirmez. Tezgâh, önceden yazılmış programdaki konum, hız ve ilerleme komutlarını sırayla uygular.
Sayısal denetim fikri 1950’lerde delikli bantla çalışan tezgâhlarla ortaya çıktı. Denetim birimine bilgisayar girince programlar tezgâh başında düzenlenebilir, saklanabilir ve CAD verisinden üretilebilir hale geldi.
Talaşlı İmalat ile İlişkisi
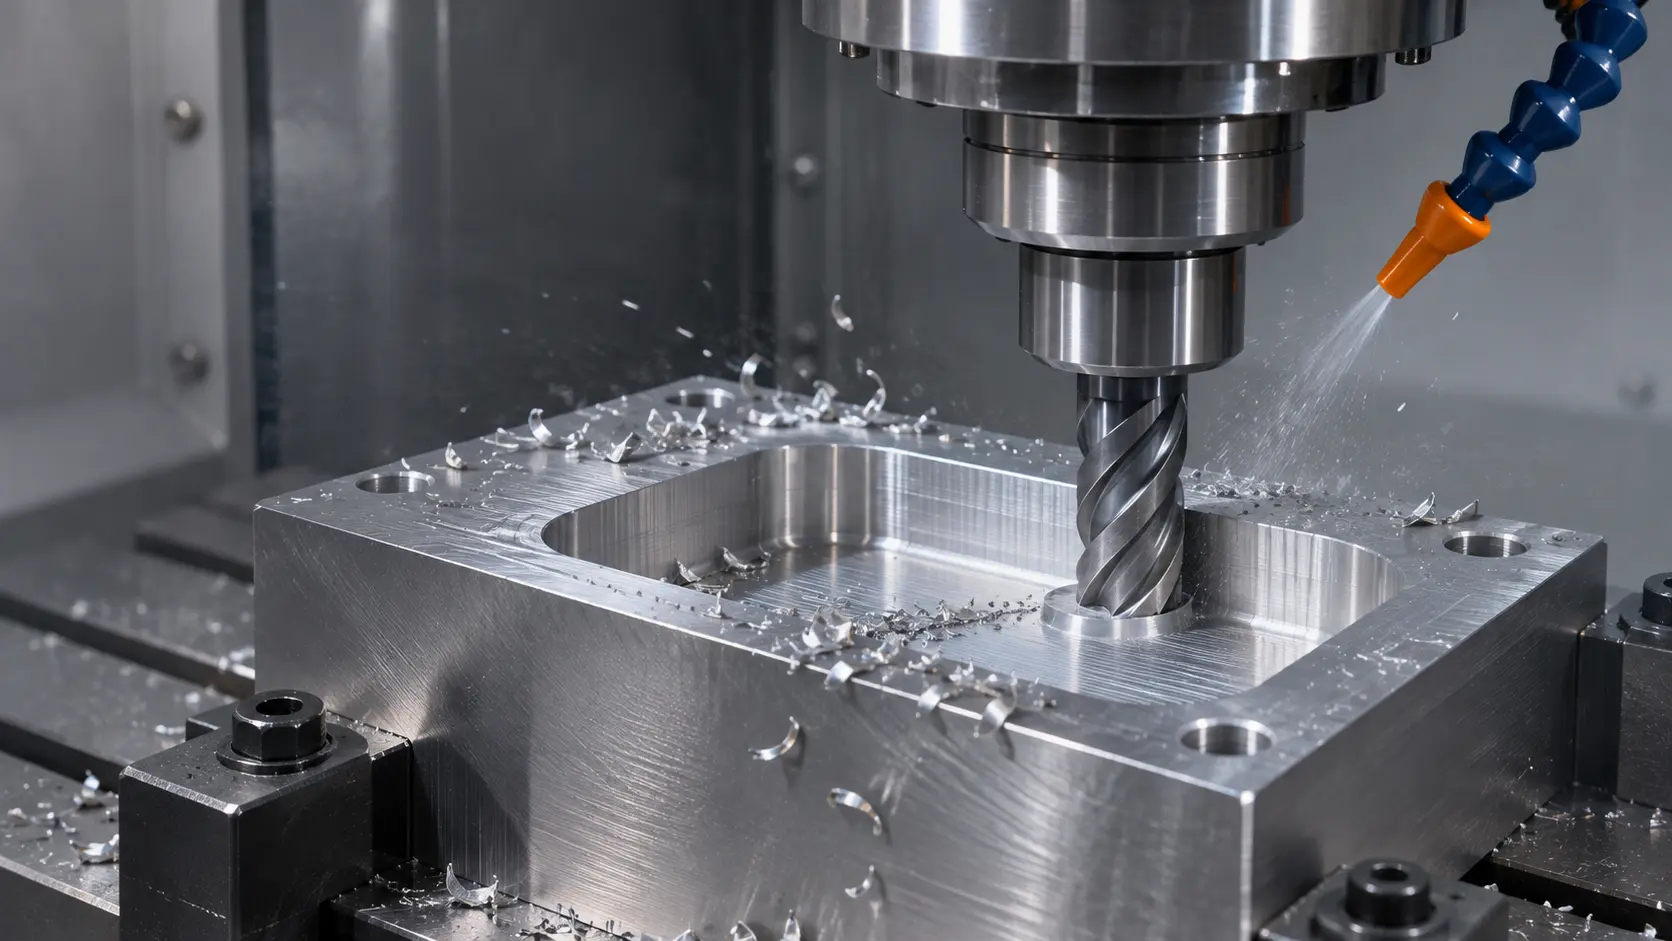
CNC işleme, malzemeyi eksilterek şekil veren talaşlı imalat ailesinin bilgisayar denetimli halidir. Frezeleme, tornalama, delme ve kılavuz çekme işlemlerinin hepsi talaş kaldırarak çalışır. Parça, başlangıçtaki bloktan fazla malzemenin alınmasıyla oluşur.
Eklemeli imalat bunun tersini yapar. 3D baskıda parça katman katman eklenerek büyür, CNC’de ise bloğun içinden çıkarılır. Bu fark malzeme kullanımını, geometrik serbestliği ve maliyet yapısını doğrudan belirler.
CNC Tezgâhı ile CNC İşleme Aynı Şey mi?
İki terim sık karışır. CNC tezgâhı makinenin kendisidir: gövde, iş mili, eksen motorları ve denetim birimi. CNC işleme ise o makineyle yürütülen üretim sürecinin adıdır ve programlamadan ölçüme kadar birçok adımı kapsar.
Parça yaptıran taraf için belirleyici olan süreçtir: parçanın kaç bağlamada, hangi takımlarla ve hangi ölçüm adımlarıyla üretileceği. Teklifler arasındaki farkın büyük kısmı buradan çıkar.
CNC İşleme Nasıl Çalışır?
CNC işleme, dijital modelden fiziksel parçaya beş adımlık bir zincirle ilerler: CAD modeli, CAM programlama, G kodu, bağlama ve sıfırlama, ardından işleme ve ilk parça ölçümü. Her adım bir öncekinin çıktısını kullanır ve hatalar zincir boyunca taşınır.
Parça yaptıran taraf yalnızca ilk adıma doğrudan müdahale eder. Ancak modelin ve teknik resmin hazırlanış biçimi, sonraki adımların süresini ve riskini belirler.
CAD Modelinden CAM Programına
Süreç, parçanın üç boyutlu CAD modeliyle başlar. Parçanın nasıl işleneceği bilgisini ise CAM aşaması üretir.
CAM yazılımında programcı ham malzeme bloğunu, kullanılacak takımları ve işleme stratejisini seçer. Yazılım, takımın izleyeceği yolu, yani takım yolunu hesaplar. Kaba pasolar malzemenin büyük kısmını hızla alır. Finiş pasoları ise son ölçüyü ve yüzeyi verir.
Takım yolu hazırlanırken çarpışma ve erişim kontrolü de yapılır. Takımın ulaşamadığı bir köşe ya da tutucunun parçaya değdiği bir bölge bu aşamada görünür hale gelir.
G Kodu ve Denetim Birimi
Takım yolu, tezgâhın anlayacağı komut diline çevrilir. Bu dil endüstride G kodu olarak bilinir. Komutlar konumu, ilerleme hızını, iş mili devrini ve soğutmayı yönetir.
Çeviriyi son işlemci (post-processor) adı verilen bir ara katman yapar. Her tezgâh ve denetim birimi eşleşmesinin kendine özgü bir lehçesi vardır. Bu yüzden aynı takım yolu farklı tezgâhlar için farklı kodla çıkar ve bir atölyenin programı başka bir tezgâhta doğrudan çalışmayabilir.
Resmi Kaynak: ISO Sayısal denetimli tezgâhlar için program biçimi ve adres kelimeleri ISO 6983-1 standardında tanımlanır. Standart, bu biçime uyulmasının programların farklı tezgâhlar arasında birebir taşınabileceği anlamına gelmediğini de belirtir.
Pratik sonucu şudur: program, tezgâha özgü bir üretim belgesidir. Parça yaptıran tarafın sahiplenmesi gereken belge, programı doğuran model ve teknik resimdir.
Bağlama ve Sıfırlama
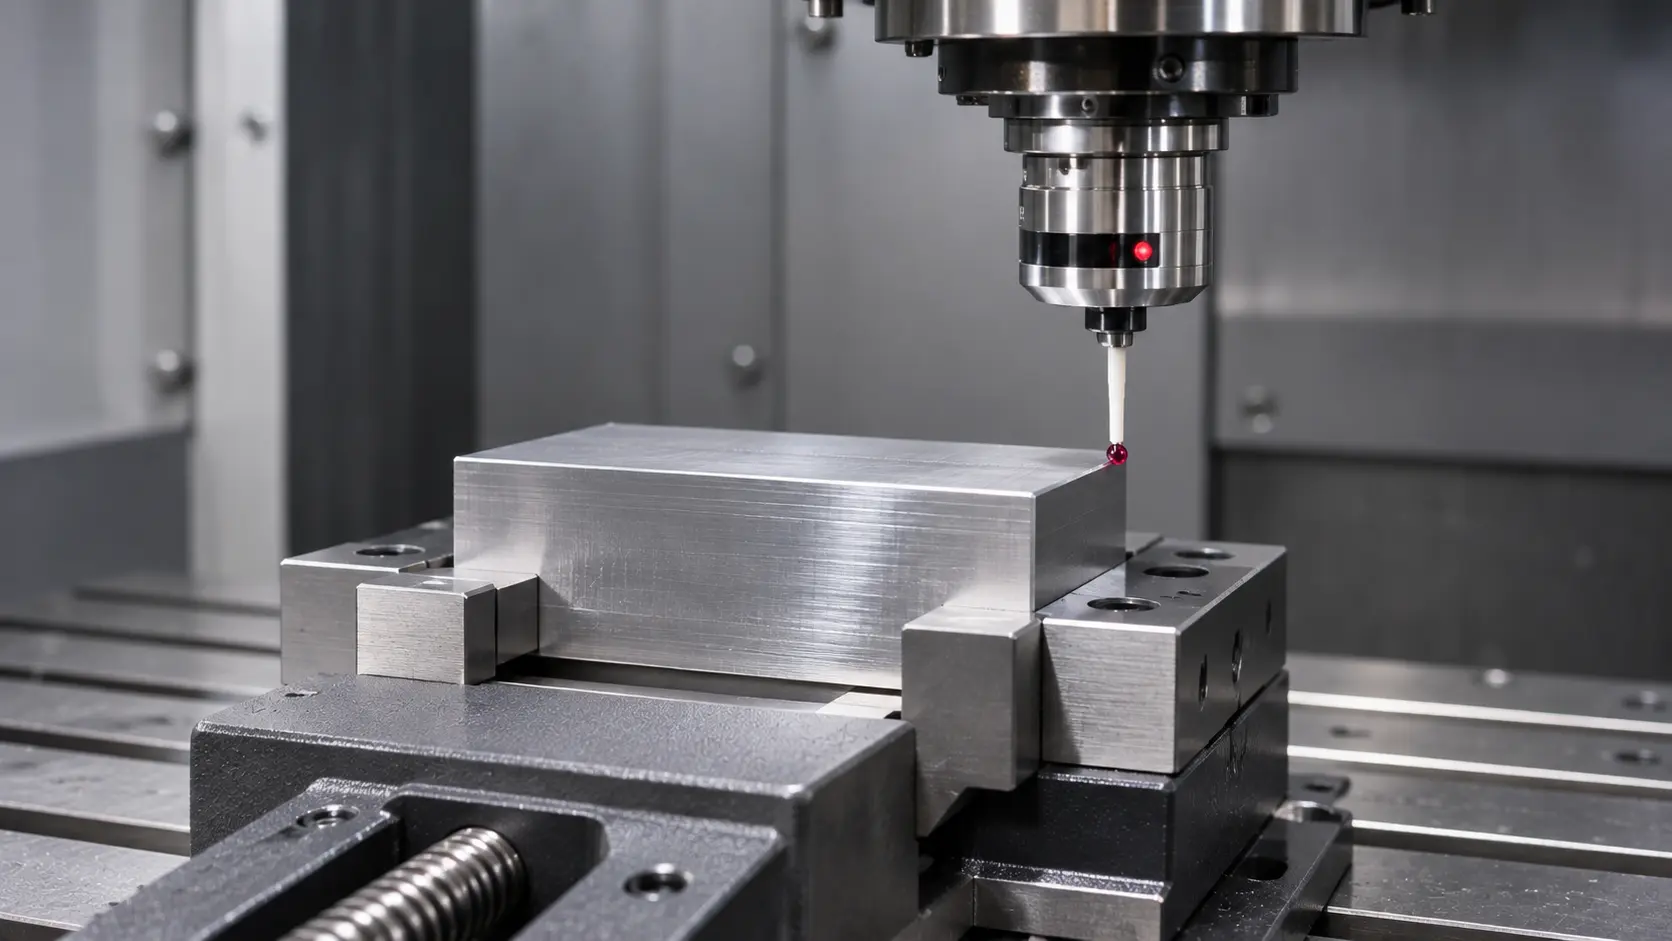
Program hazır olsa da parça henüz işlenemez. Ham blok önce tezgâh tablasına mengene, aparat ya da özel bir fikstürle bağlanır. Bağlama, kesme kuvvetlerine dayanacak kadar sağlam, parçayı esnetmeyecek kadar dengeli olmalıdır.
Ardından sıfırlama yapılır. Tezgâha parçanın referans noktasının nerede olduğu ve her takımın boyu tanıtılır. Bu ofset değerlerindeki küçük bir hata, program doğru olsa bile ölçü dışı parça üretir.
Her yeni bağlama bu adımları tekrarlatır. Üç farklı yüzden işlenecek bir parça üç kez bağlanır ve üç kez sıfırlanır. Her geçişte konum hatası birikebilir ve eksen sayısı tartışmasının arka planında bu birikim yatar. İlk parça ölçülüp onaylandıktan sonra kalan adetlere geçilir.
CNC Freze, CNC Torna ve İşleme Merkezi Farkı
Frezede kesici takım döner ve parça sabit durur, tornada ise parça döner ve takım bir eksen boyunca ilerler. İşleme merkezi, freze işlemlerini otomatik takım değiştirmeyle tek tezgâhta toplayan gelişmiş CNC frezenin adıdır.
Hangi tezgâhın kullanılacağını parçanın biçimi belirler. Köşeli ve prizmatik parçalar frezeye, dönel simetrik parçalar tornaya gider. Tasarımcı bu ayrımı bilirse geometriyi ona göre sadeleştirebilir.
CNC Freze
CNC freze düz yüzey, kanal, cep, delik ve serbest formlu yüzeyleri işler. Braketler, muhafaza gövdeleri, plakalar, manifoldlar ve kalıp parçaları tipik freze işleridir. Dik merkezler tekil işlerde pratiktir, yatay merkezler çok yüzlü seri işlerde daha verimlidir.
Frezenin sınırı takımın erişimidir. Takım silindir biçimli olduğu için cebin iç köşeleri takım yarıçapı kadar yuvarlak kalır. Dar ve derin cepte ise uzun takım gerekir ve titreşim artar. Tasarım kurallarının çoğu bu iki gerçekten türer.
CNC Torna
CNC torna mil, burç, rakor, pim ve flanş gibi dönel parçaları işler. Parça ayna adı verilen bağlama elemanında döner. Takım eksen boyunca ve radyal yönde ilerleyerek çap, alın, kanal ve diş açar.
Dönel parçalarda torna frezeye göre belirgin biçimde hızlıdır. Malzeme sürekli bir kesmeyle alınır ve bağlama basittir. Hem dönel hem köşeli bölgeleri olan parçalarda iki tezgâh birlikte kullanılır.
İşleme Merkezi ve Torna-Freze Merkezleri
İşleme merkezi terimi, otomatik takım değiştiricili ve kapalı kabinli CNC frezeler için kullanılır. Bu tezgâhlar onlarca takımı magazinde tutar ve program boyunca operatöre ihtiyaç duymadan değiştirir.
Torna-freze merkezleri iki işlemi tek tezgâhta birleştirir. Parça önce döndürülerek tornalanır, ardından aynı bağlamada freze takımlarıyla yan delikler ve düz yüzeyler işlenir. Bağlama sayısı azaldıkça konum hatası da azalır.
3, 4 ve 5 Eksen: Hangisi Ne Zaman Gerekir?
Eksen sayısı, takımın parçaya tek bağlamada kaç farklı yönden ulaşabildiğini belirler. Üç eksen X, Y ve Z doğrusal hareketleridir. Dördüncü eksen parçayı bir eksen etrafında döndürür, beşinci eksen ise ikinci bir dönme ekler.
Doğru eksen sayısını parçadaki yüzeylerin yönü belirler. Tek yönden erişilen bir parça için beş eksen ödemek gereksizdir. Altı yüzünde detay olan bir parçayı üç eksende işlemek ise bağlama sayısını ve hata riskini artırır.
Üç Eksen Yeterli Olduğunda
Detayların çoğu tek yönden erişilebiliyorsa üç eksen yeterlidir. Plakalar, düz tabanlı muhafazalar, basit braketler ve kapaklar bu gruptadır.
Arka yüzde de detay varsa parça ters çevrilip ikinci bağlamayla işlenir. Çoğu parça için iki bağlama sorun değildir. Ancak ön ve arka yüzdeki iki özelliğin birbirine göre konumu dar toleranslıysa, her çevirme bu ilişkiye bir miktar hata ekler.
Dördüncü Eksen
Dördüncü eksen, parçayı tablaya bağlı bir döner tabla ya da divizörle çevirir. Çevreye dağılmış delikler ve dört yanında detay bulunan uzun parçalar böylece tek bağlamada işlenir.
Kam milleri ve çevresel gravürler bu eksenin tipik işleridir. Döndürme sırasında kesme yapılabilir ya da parça belirli bir açıya çevrilip kilitlenir. İkinci yöntem daha yaygındır ve programlaması daha sadedir.
Beş Eksen
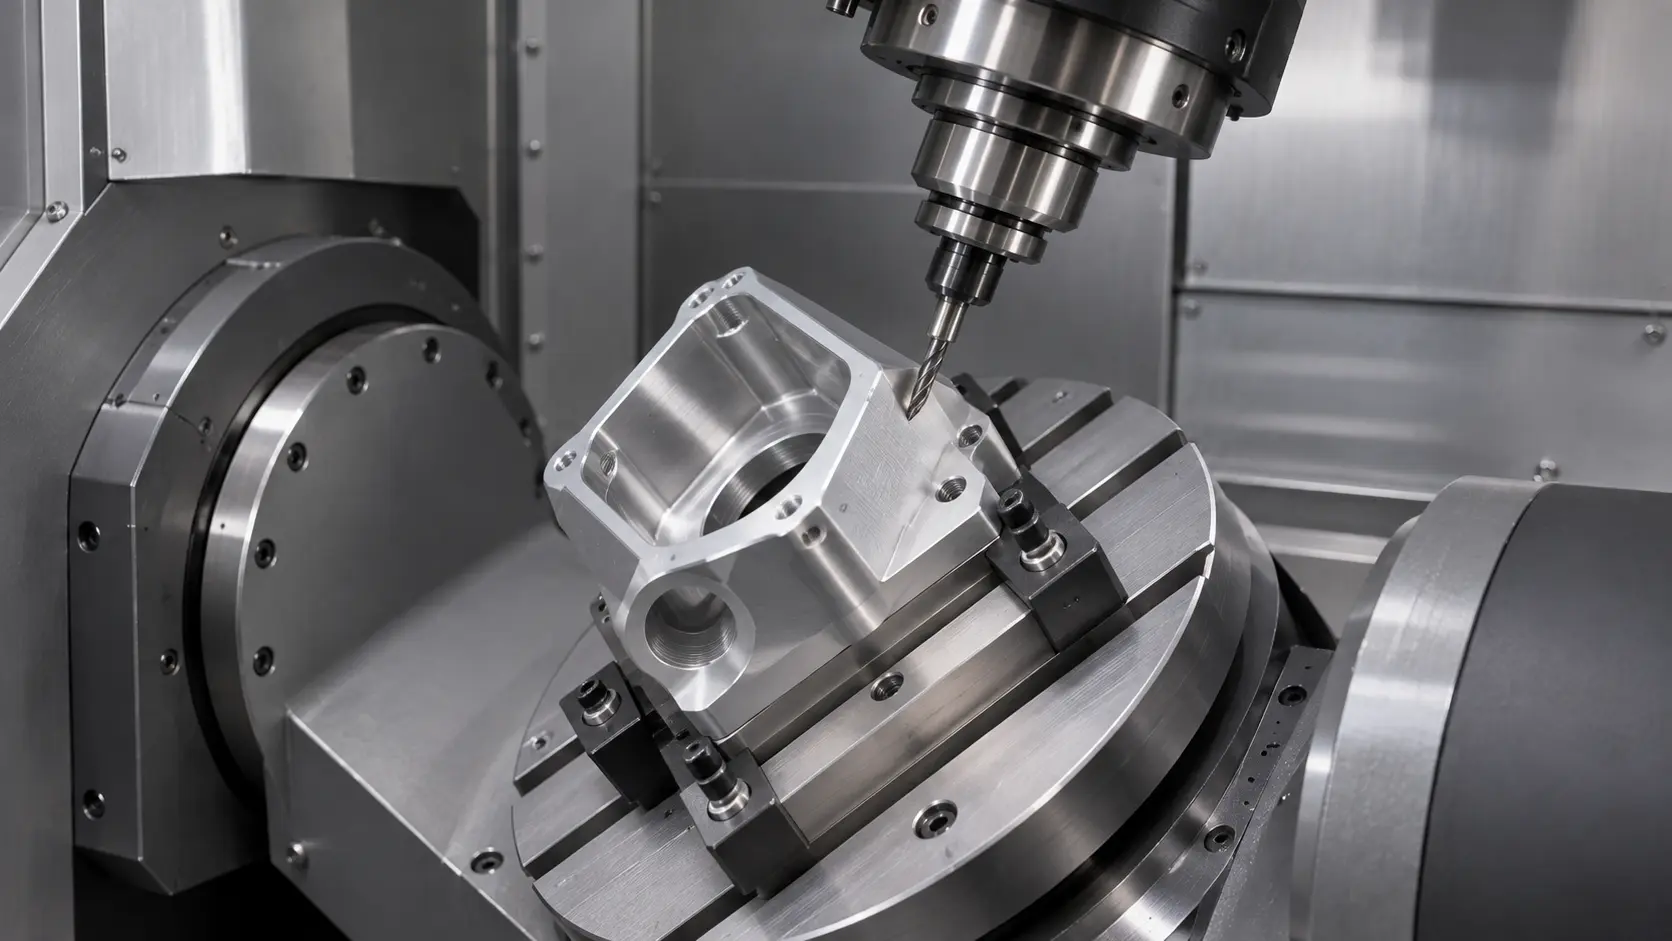
Beş eksen iki dönme ekseni ekler ve takımın parçaya neredeyse her açıdan yaklaşmasını sağlar. İki kullanım biçimi vardır. 3+2 işlemede parça istenen açıya çevrilip sabitlenir ve kesme üç doğrusal eksenle yapılır. Eş zamanlı beş eksende ise beş eksen birlikte hareket eder.
Eğimli delikler, açılı yüzeyler ve çok yüzlü parçalar 3+2 ile tek bağlamada biter. Türbin kanadı ve serbest formlu kalıp yüzeyleri gibi sürekli eğrilen geometriler eş zamanlı beş eksen ister.
CNC işleme hizmeti kapsamında parçalar 3 ve 5 eksenli makinelerle üretiliyor. Eksen seçimi, parçanın yüzey yönlerine ve birbirine bağlı ölçülerin konumuna bakılarak yapılır.
Beş eksen şartı parçayı tek başına daha hassas yapmaz
Teklif taleplerinde sık görülen bir durum, karmaşık görünen her parça için beş eksen şartı konmasıdır. Beş eksenin asıl kazancı bağlama sayısını azaltmasıdır. Parçanın detayları iki yönden erişilebiliyorsa üç eksende iki bağlama çoğunlukla daha ekonomik sonuç verir. Hassasiyeti belirleyen, birbirine bağlı yüzeylerin aynı bağlamada işlenip işlenmediğidir. Eksen şartı koymak yerine bu yüzeyleri teknik resimde işaretlemek, atölyeye doğru planı seçme alanı bırakır.
Eksen kararı geometriden gelir. Malzeme kararı ise parçanın çalışacağı ortama ve malzemenin işlenebilirliğine dayanır.
CNC İşlemede Malzeme Seçimi
CNC işlemenin önemli bir avantajı, parçanın seri üretimde kullanılacak gerçek malzemeden işlenebilmesidir. Alüminyum, paslanmaz çelik, takım çeliği, pirinç ve mühendislik plastikleri en sık işlenen gruplardır.
Malzeme seçimi yalnızca dayanımı belirlemez. İşlenebilirlik de süreyi, takım aşınmasını ve ulaşılabilecek yüzey kalitesini etkiler. Aynı geometrideki bir parçanın paslanmaz çelikte alüminyuma göre belirgin biçimde uzun sürmesi bu yüzdendir.
Fonksiyonel prototiplemede bu avantaj öne çıkar. Test edilen parça seri parçayla aynı malzemeden olduğu için dayanım, sürtünme ve ısı davranışı doğrudan karşılaştırılabilir.
Alüminyum Alaşımları
Alüminyum, CNC işlemede en sık kullanılan metaldir. Hafiftir, hızlı kesilir, takımı az aşındırır ve eloksal gibi yüzey işlemlerine uygundur.
Alaşım kullanım yerine göre seçilir. Genel amaçlı parçalarda 6061 gibi işlenebilirliği dengeli alaşımlar, yüksek dayanım isteyen parçalarda 7075 gibi daha sert seriler tercih edilir. Eloksal ya da krom kaplama planlanıyorsa alaşım, kaplamayı yapacak tarafla birlikte belirlenmelidir.
Paslanmaz Çelik ve Takım Çelikleri
Paslanmaz çelik, korozyon direnci gereken parçalarda kullanılır. Gıda ve medikal ekipmanlarda 304 ve 316 sınıfları yaygındır. İşlenmesi alüminyuma göre yavaştır. Malzeme kesilirken pekleşir, ısıyı takımda toplar ve doğru kesme parametresi ister.
Takım çelikleri kalıp, zımba ve aşınmaya maruz parçalar içindir. Çoğunlukla yumuşak tavlı halde kaba işlenir, ardından sertleştirilir ve son ölçü taşlama ya da sert işleme ile verilir. Isıl işlem sonrasındaki çarpılma payı bu yüzden işleme planına baştan eklenir.
Mühendislik Plastikleri
POM (asetal), PA (naylon), PC, PMMA ve PEEK gibi mühendislik plastikleri de CNC ile işlenir. Plastik işleme, kalıp yatırımı yapmadan gerçek malzemeden az adetli parça elde etmenin yaygın bir yoludur.
Plastiklerde dikkat noktası ısı ve iç gerilmedir. Malzeme ısındıkça yumuşar, açılan bir cep iç gerilmeyi serbest bırakıp parçayı eğebilir. Şeffaf PC ve PMMA parçalarda işleme izleri görünür kaldığı için ek parlatma gerekir. CNC hizmet kapsamında PC ve PMMA gibi akrilikler dahil metal ve plastik malzemeler işleniyor.
Tolerans ve Yüzey Kalitesi
Tolerans, bir ölçünün nominal değerinden ne kadar sapabileceğini tanımlar ve CNC parçasının maliyetini en çok etkileyen tasarım kararlarından biridir. Dar tolerans daha yavaş pasolar, daha sık ölçüm ve bazen ek işlem anlamına gelir.
Pratikte iki tür tolerans vardır. Teknik resimde tek tek yazılan özel toleranslar ve ölçünün yanında değer olmadığında geçerli olan genel toleranslar.
Genel Tolerans Sınıfları
Teknik resimde her ölçüye tolerans yazmak gerekmez. Antet alanına bir genel tolerans sınıfı yazılır ve değer verilmeyen tüm ölçüler bu sınıfa göre kontrol edilir. Talaşlı imalatta bu iş için ISO 2768-1 yaygın olarak kullanılır.
Standart dört sınıf tanımlar: ince (f), orta (m), kaba (c) ve çok kaba (v). Örneğin 30 ile 120 mm arasındaki bir doğrusal ölçü için izin verilen sapma ince sınıfta ±0,15 mm, orta sınıfta ±0,3 mm’dir.
Resmi Kaynak: ISO Ayrı tolerans yazılmamış doğrusal ve açısal ölçüler için genel toleranslar ISO 2768-1 standardında dört sınıf halinde tanımlanır. Standart, talaş kaldırılarak ya da sacdan şekillendirilerek üretilen parçaları kapsar.
Genel sınıf yazılmayan bir resimde atölye kendi alışkanlığına göre ölçer. Bu da aynı parçanın iki tedarikçide farklı kabul ölçütüyle üretilmesine yol açar.
Dar Tolerans Nerede Gerekir?
Dar tolerans yalnızca işlevi olan yüzeylere yazılmalıdır. Rulman yuvaları, pim delikleri, sızdırmazlık yüzeyleri ve başka bir parçayla geçme yapan bölgeler bu gruptadır. Dış kontur ve estetik kenarlar için genel tolerans çoğunlukla yeterlidir.
Tolerans yazılmadığında sık karşılaşılan varsayılan, milimetrenin onda biri mertebesindedir. İyi kurulmuş bir tezgâhta yüzde biri mertebesindeki değerler de tipik olarak ulaşılabilir. Daha dar değerlerde sıcaklık, takım aşınması ve ölçüm belirsizliği belirleyici hale gelir. Bu bölgede tolerans her adımda pahalılaşır, bu yüzden değer parçanın gerçek işlevinden türetilmelidir.
Yüzey Pürüzlülüğü
Yüzey kalitesi çoğunlukla Ra değeriyle, yani ortalama pürüzlülükle mikrometre cinsinden ifade edilir. ISO sınıflamasında N8 sınıfı Ra 3,2 µm, N7 sınıfı 1,6 µm, N6 sınıfı 0,8 µm karşılığıdır.
Frezelenmiş bir yüzeyde ek işlem yapılmadan elde edilen değer tipik olarak Ra 3,2 µm civarındadır ve işleme izleri gözle görülür. Daha düşük değerler ek finiş pasosu, daha keskin takım ve daha düşük ilerleme ister. Sızdırmazlık ve kayma yüzeylerinde bu ek çaba gerekir, görünmeyen iç yüzeylerde gerekmez.
Ölçüm ve Doğrulama
Tolerans ancak ölçülebildiği kadar anlamlıdır. Kumpas ve mikrometre basit ölçüler için yeterlidir. Konum, düzlemsellik ve profil gibi geometrik toleranslar ise koordinat ölçüm makinesi ya da 3D tarama ile kontrol edilir.
Karmaşık yüzeylerde parça taranır ve CAD modeliyle karşılaştırılır, sapmalar renkli bir haritada görünür. Endüstride 3D ölçümleme ve GD&T analizi bu doğrulamanın nasıl kurulduğunu ayrıntılı anlatıyor.
CNC Maliyetini ve Süresini Belirleyen Faktörler
Bir CNC parçasının maliyeti, tezgâhta geçen süre ile o süreye hazırlanmak için harcanan emeğin toplamıdır. Malzeme bedeli çoğu zaman bunların gerisinde kalır.
Yalnızca birim fiyata bakmak yanıltır. Aynı parçanın tek adetlik ve elli adetlik birim maliyeti arasında büyük fark olması normaldir. Farkın nedeni, aşağıdaki kalemlerin adetle farklı davranmasıdır.
Kurulum ve Programlama
Programlama, takım hazırlığı, bağlama aparatı ve ilk parça onayı adetten bağımsız sabit bir iş yüküdür. Tek parçada bu yükün tamamı o parçaya biner. Elli parçada ise elliye bölünür.
Bu yüzden CNC tek adetten orta seriye kadar esnek bir yöntemdir, ancak tek adet görece pahalı kalır. Tekrar siparişlerde saklanan program ve aparat bu sabit yükü büyük ölçüde azaltır.
Ön seri imalatta CNC’nin yeri bu dengeden doğar. Kalıp yatırımı yoktur ve birim maliyet adet arttıkça düşer. Belirli bir adetten sonra ise kalıplı yöntemler öne geçer.
Geometri ve Bağlama Sayısı
Parçanın kaç farklı yönden işlenmesi gerektiği süreyi doğrudan belirler. Her yeni bağlama sıfırlama, ölçüm ve bekleme demektir. Altı yüzünde detay olan bir parça, aynı hacimdeki tek yüzlü bir parçanın birkaç katı sürebilir.
Derin cepler, küçük iç radyüsler ve ince detaylar küçük çaplı takım ister. Küçük takım daha yavaş kesmek zorundadır. Bir cebin köşe radyüsünü biraz büyütmek, cebin tamamının daha büyük ve hızlı bir takımla işlenmesini sağlayabilir.
Malzeme ve Talaş Hacmi
Ham blok ile bitmiş parça arasındaki fark talaş olarak çıkar. İçi büyük ölçüde boşaltılan bir muhafazada bloğun çoğu talaşa gider ve tezgâh süresinin büyük kısmı kaba işlemeye harcanır.
Malzemenin işlenebilirliği de süreyi çarpar. Paslanmaz çelik, titanyum ve nikel alaşımları alüminyuma göre çok daha düşük hızlarla kesilir ve takımı hızlı aşındırır.
Parçanızın maliyetini hangi detayın belirlediğine birlikte bakalım
STEP dosyanızı, teknik resminizi ve adet bilgisini paylaşırsanız parçayı eksen, bağlama ve tolerans açısından değerlendirip uygun üretim yolunu önerebiliriz. arti90.com üzerinden teklif talebi oluşturabilirsiniz.
Maliyet kalemlerinin çoğu tasarım aşamasında belirlenir. Sonraki bölüm, çizim masasında alınabilecek önlemleri anlatıyor.
CNC İçin Tasarım Kuralları
Üretilebilirlik için tasarım (DfM), parçanın işlevini değiştirmeden tezgâhta daha az süre ve risk gerektirecek biçimde çizilmesidir. CNC’de bu kuralların çoğu kesici takımın silindir biçiminden ve sınırlı boyundan türer.
Kurallar mutlak değildir. Bir iç köşenin keskin olması işlev için gerekiyorsa çözümü vardır, ama bedeli de vardır. Amaç bu bedelin bilerek ödenmesidir.
İç Köşe Radyüsü
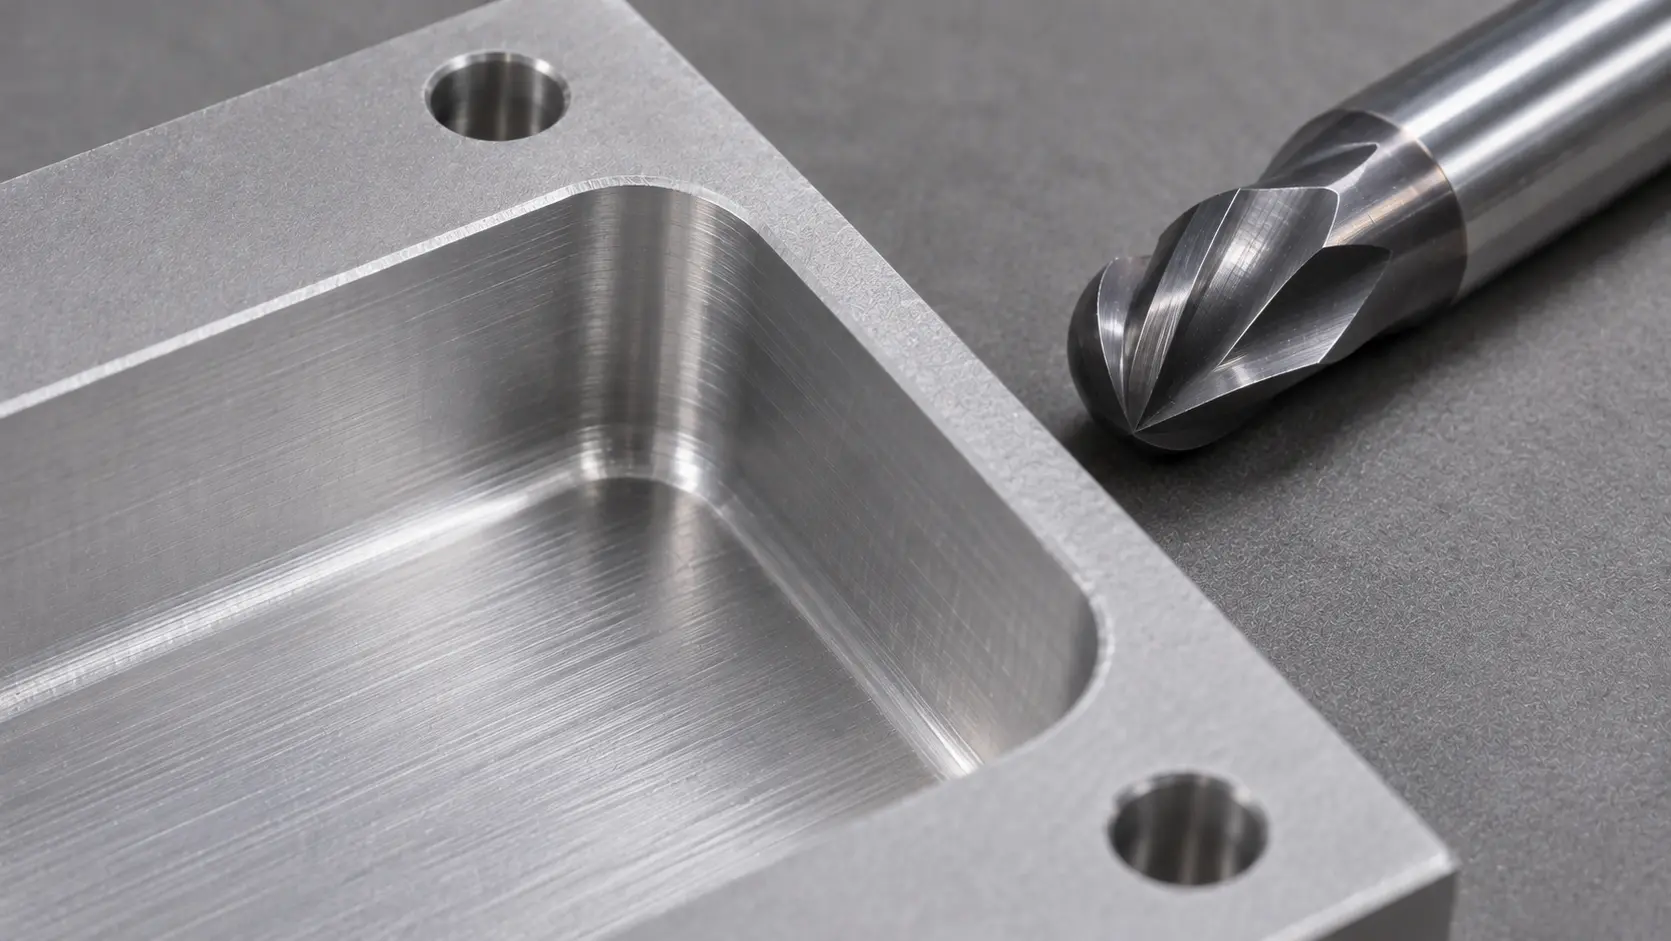
Freze takımı döndüğü için cebin dikey iç köşesi tam keskin olamaz, en az takım yarıçapı kadar yuvarlak kalır. Modelde keskin çizilen iç köşe, atölyeyi ya en küçük takımı kullanmaya ya da tel erozyon gibi ek bir yönteme yönlendirir.
Pratik yaklaşım, iç köşe radyüsünü cep derinliğine uygun bir takımla işlenebilecek kadar büyük tutmaktır. Radyüsü takım yarıçapının biraz üzerinde seçmek, takımın köşede ani yön değiştirmesini de önler ve yüzeyi iyileştirir.
Derin Cepler ve Delikler
Cebin derinliği arttıkça daha uzun takım gerekir. Uzun takım eğilir, titreşir ve yavaş kesmek zorunda kalır. Derinliği genişliğinin birkaç katını aşan dar cepler bu yüzden süreyi hızla uzatır ve yüzey kalitesini düşürür.
Deliklerde de benzer bir sınır vardır. Standart matkap çaplarına uyan delikler hızlı açılır, standart dışı çaplar frezeyle dairesel işleme gerektirir. Kör deliklerin dibi matkap ucunun açısıyla konik kalır.
İnce Duvarlar
İnce duvar, kesme kuvvetiyle esner ve takım geçtikten sonra geri yaylanır. Sonuç ölçü dışı yüzey ve titreşim izidir. Plastiklerde risk daha yüksektir, çünkü malzeme hem daha yumuşaktır hem de ısıyla şekil değiştirir.
Duvar kalınlığı işlevin izin verdiği ölçüde artırılmalı, yüksek ve ince duvarlar nervürle desteklenmelidir. İnce duvar zorunluysa işleme sırası buna göre kurulur ve duvar, çevresindeki malzeme henüz yerindeyken bitirilir.
Dosya ve Teknik Resim
CNC teklifi için en sağlıklı paket, STEP formatında üç boyutlu model ile tolerans ve yüzey beklentisini gösteren teknik resimdir. STL gibi üçgen ağ formatları yüzeyleri yaklaşık tanımladığı için talaşlı imalatta referans olarak zayıf kalır.
Teknik resimde genel tolerans sınıfı, malzeme ve ısıl işlem durumu, yüzey işlemi, işlevsel ölçüler ve diş bilgileri yer almalıdır. Model ile resim çeliştiğinde hangisinin geçerli olacağı da yazılmalıdır.
Modeldeki keskin iç köşeler çoğunlukla CAD varsayılanından kalır
arti90.com’a gelen teklif dosyalarında sık karşılaşılan bir durum, cep köşelerinin bilinçli bir karar olmadan keskin bırakılmasıdır. Modelleme yazılımı köşeyi varsayılan olarak keskin çizer, tasarımcı da işlevi etkilemediği için dokunmaz. Oysa bu köşeler en küçük takımı, en yavaş pasoyu ve bazen ek bir işlemi zorunlu kılar. Model teklife gitmeden önce iç köşelerin tek tek gözden geçirilmesi, parçayı değiştirmeden süreyi kısaltır.
Tasarım kuralları CNC’yi verimli kullanmayı sağlar. Bazı parçalarda ise kuralları zorlamak yerine yöntemi değiştirmek daha doğru sonuç verir.
CNC Ne Zaman Doğru Seçim Değil?
CNC; geometri takımla erişilebilir, adet kalıp yatırımını taşımayacak kadar düşük ve malzeme işlenebilir olduğunda güçlüdür. Bu üç koşuldan biri bozulduğunda başka bir yöntem çoğunlukla daha hızlı ya da daha ekonomik sonuç verir.
Bu soruyu yalnızca tek yöntem sunan bir atölye tarafsız cevaplamakta zorlanır. Eklemeli imalat, silikon kalıplama, hibrit kalıplama, enjeksiyon ve CNC aynı çatı altında değerlendirildiğinde karar parçanın ihtiyacına göre verilebilir.
3D Baskının Öne Geçtiği Parçalar
İç kanallar, kapalı boşluklar, kafes yapılar ve topoloji optimizasyonuyla oluşmuş organik formlar takımla işlenemez ya da ancak parçalara bölünerek işlenir. Bu geometrilerde 3D baskı parçayı tek seferde üretir.
Az adetli prototiplerde baskı çoğunlukla daha hızlıdır, çünkü program ve bağlama hazırlığı yoktur. Görsel ve ergonomik doğrulama için yapılan 3D prototip üretiminde CNC, ancak gerçek malzeme gerektiğinde öne çıkar. Metal parçalarda iki yöntemin ayrıntılı karşılaştırması metal 3D baskı mı, CNC mi rehberinde yer alıyor.
Silikon Kalıplama ve Acil Hibrit Kalıplama
Plastik bir parçadan onlarca adet gerekiyorsa her birini bloktan işlemek pahalılaşır. Silikon kalıplama, bir ana modelden alınan silikon kalıba poliüretan dökerek parça üretir. Az adetli işlerde kalıp yatırımı olmadan seri parçaya yakın görünüm sağlar.
Adet yüzlerin üzerine çıktığında ve parçanın gerçek termoplastikten olması gerektiğinde acil hibrit kalıplama devreye girer. Kalıp çekirdekleri hızla üretilir ve gerçek malzeme enjeksiyon presinde basılır. Bu yöntem en çok 2.000 adetlik işler için konumlanır.
Enjeksiyonun Devraldığı Nokta
Adet 2.000-3.000 bandının üzerine çıktığında plastik enjeksiyon en düşük birim maliyeti verir. Çevrim süreleri saniyelerle ölçülür. Kalıp yatırımı ve kalıp hazırlık süresi ise yöntemin giriş bedelidir.
Bu eşiğin üzerinde CNC’nin rolü değişir. Artık plastik parçanın yerine kalıbın çekirdeğini, maçasını ve kalıp setini işler. Yöntemler arasındaki geçişin adet ve yatırım mantığı kalıplama yöntemleri rehberinde anlatılıyor.
| Yöntem | Güçlü olduğu durum | Adet yönelimi | Zayıf kaldığı yer |
|---|---|---|---|
| CNC işleme | Gerçek malzeme, dar tolerans, iyi yüzey | Tek adetten orta seriye | İç kanal, organik form, yüksek adette birim maliyet |
| Polimer 3D baskı | Karmaşık geometri, hızlı prototip | Tek adetten az adete | Yüzey kalitesi ve seri malzemeyle eşdeğerlik |
| Metal 3D baskı | İç kanal, kafes yapı, parça birleştirme | Tek adetten az adete | Hassas yüzeylerde işleme ihtiyacı |
| Silikon kalıplama | Seri görünümlü poliüretan parça | Az adet, kalıp başına onlarca parça | Gerçek termoplastik değil, kalıp ömrü kısa |
| Acil hibrit kalıplama | Gerçek termoplastikle köprü üretim | En çok 2.000 adet | Uzun seri ve karmaşık kalıp yapıları |
| Plastik enjeksiyon | En düşük birim maliyet | 2.000-3.000 adet üstü | Kalıp yatırımı ve hazırlık süresi |
Tablo bir başlangıç noktasıdır. Gerçek karar geometri, malzeme, adet ve takvimin birlikte değerlendirilmesiyle verilir. Aynı parça prototipte baskıyla, seri üretimde enjeksiyonla üretilebilir ve CNC her aşamada farklı bir görev üstlenir.
Hibrit Kullanım: 3D Baskı ve CNC Birlikte
Hibrit üretim, parçanın karmaşık bölümünü eklemeli imalatla, hassas yüzeylerini CNC ile üretmektir. İki yöntemin sınırları birbirini tamamlar. Baskı geometri serbestliği getirir, CNC ise tolerans ve yüzey kalitesini sağlar.
Bu yaklaşım tasarım aşamasında planlanmalıdır. İşlenecek yüzeyler, işleme payı ve tezgâhta bağlama biçimi model hazırlanırken belirlenir.
Metal Baskı Sonrası CNC
Metal lazer sinterleme ile üretilen parçalar, iç kanal ve kafes yapı gibi takımla işlenemeyecek geometrileri taşıyabilir. Ancak baskı yüzeyi rulman yuvası ya da sızdırmazlık yüzeyi için yeterince düzgün değildir. Bu bölgeler baskıda işleme payıyla üretilir, sonra CNC ile ölçüye getirilir.
AlSi7Mg0,6 alüminyum alaşımı ve 316L paslanmaz çelik gibi metal tozlarından basılan parçalarda bu iş akışı yaygındır. Isıl işlem ve işleme sırası birlikte planlanır, aksi halde çarpılma işlenmiş yüzeyleri bozabilir.
Polimer Parçalarda ve Kalıplarda CNC
Polimer baskı parçalarda CNC daha çok son işlem olarak kullanılır. Hassas delikler raybalanır, geçme yüzeyleri ölçüye getirilir, diş açılır. Ardıl işlem adımlarıyla birlikte planlandığında parça montaja hazır teslim edilebilir.
Kalıplamada da iki yöntem birlikte çalışır. Acil hibrit kalıplamada kalıp çekirdekleri FDM, PolyJet, metal lazer sinterleme ve CNC olmak üzere dört teknolojiyle üretilir. Çekirdekler, CNC ile işlenmiş kalıp setlerine monte edilir. Böylece çekirdek hızla değişebilir, setin hassasiyeti korunur.
Aparat ve Fikstürler
Üretim hattındaki aparat ve fikstürler hibrit yaklaşımın en pratik alanlarından biridir. Karmaşık gövde baskıyla hızlı üretilir, referans yüzeyleri ve konum pimleri ise CNC ile işlenip gövdeye yerleştirilir.
Aparat ve fikstür üretiminde FDM, SLS ve CNC altyapıları birlikte kullanılıyor. Hangi bölümün hangi yöntemle üretileceği, aparatın taşıyacağı yüke ve referans yüzeylerinin hassasiyetine göre belirlenir.
Sıkça Sorulan Sorular
CNC işleme hakkında aramalarda en sık sorulan ve teklif aşamasında en çok gelen soruları derledik. Cevaplar parça yaptıran tarafın bakış açısıyla yazıldı.
CNC nedir, ne iş yapar?
CNC, takım tezgâhlarının bilgisayardaki bir programla otomatik olarak denetlenmesini sağlayan teknolojidir. Tezgâh programdaki koordinat, hız ve ilerleme komutlarını izleyerek malzemeyi keser, deler ya da şekillendirir.
Endüstrideki en yaygın kullanımı talaşlı imalattır, yani freze ve torna ile metal ve plastik bloklardan parça üretimi. Aynı denetim mantığı lazer kesim ve büküm tezgâhlarında da kullanılır.
CNC açılımı nedir, Türkçesi ne?
CNC, İngilizce Computer Numerical Control ifadesinin kısaltmasıdır. Türkçede bilgisayarlı sayısal denetim ya da bilgisayarlı sayısal kontrol olarak karşılanır.
Teknik metinlerde bilgisayar destekli nümerik kontrol ifadesine de rastlanır. Üçü de aynı teknolojiyi anlatır. Kökeni, bilgisayar öncesi dönemde delikli bantla çalışan sayısal denetimli (NC) tezgâhlara dayanır.
CNC ile hangi işler yapılabilir?
Frezede düz yüzey, cep, kanal, delik, diş ve serbest formlu yüzeyler işlenir. Tornada çap, alın, konik yüzey, iç çap, kanal ve diş açılır. Beş eksenli tezgâhlarda eğimli delikler ve sürekli eğrilen yüzeyler tek bağlamada üretilebilir.
Ürün olarak bakıldığında muhafaza gövdeleri, braketler, miller, flanşlar, kalıp parçaları, fikstürler ve fonksiyonel prototipler tipik CNC işleridir. Tüketici ürünlerinden otomotiv iç trim parçalarına ve şeffaf kozmetik parçalara kadar geniş bir alanda kullanılır.
CNC talaşlı imalat mıdır?
Evet. Freze ve torna temelli CNC işleme, malzemeyi talaş olarak kaldırarak şekil veren talaşlı imalatın bilgisayar denetimli biçimidir.
CNC terimi tek başına denetim teknolojisini anlatır ve talaşsız tezgâhlarda da kullanılır. Ancak “CNC işleme” denildiğinde endüstride neredeyse her zaman talaşlı imalat kastedilir.
CNC işleme için hangi dosyalar gerekir?
En sağlıklı paket STEP formatında üç boyutlu model ve teknik resimdir. Model geometriyi, resim ise toleransları, yüzey beklentisini, malzemeyi ve diş bilgilerini taşır.
Yalnızca model gönderildiğinde atölye genel bir tolerans varsayar. Yalnızca resim gönderildiğinde ise model yeniden çizilir ve süre uzar.
Tek adet parça CNC ile yaptırılır mı?
Yaptırılabilir. CNC’de kalıp yatırımı yoktur ve tek adet prototip ya da yedek parça yaygın bir iştir. Ancak programlama ve bağlama hazırlığı tek parçaya yüklendiği için birim maliyet seri siparişe göre yüksek kalır.
Tek adetlik plastik parçalarda 3D baskı çoğunlukla daha ekonomiktir. Gerçek malzeme, dar tolerans ya da metal gerekiyorsa tek adette de CNC doğru seçimdir.
CNC Kararı Parçanın Geometrisiyle Başlar
CNC işleme, gerçek malzemeden dar toleranslı parça üretmenin en esnek yollarından biridir. Gücü, kalıp yatırımı olmadan tek adetten orta seriye kadar aynı kaliteyi verebilmesinden gelir.
Doğru karar sırası şöyle kurulur: önce parçanın işlevi ve adedi tanımlanır, sonra geometrinin takımla erişilebilir olup olmadığına bakılır, ardından tolerans yalnızca işlevi olan yüzeylere yazılır. Bu sıra izlendiğinde eksen sayısı ve yöntem seçimi büyük ölçüde kendiliğinden netleşir.
arti90.com’da Bir CNC Parçası Nasıl Değerlendiriliyor?
arti90.com bünyesinde CNC işleme; eklemeli imalat, silikon kalıplama ve acil hibrit kalıplama ile birlikte sunuluyor. Bu genişlik değerlendirmenin yönünü belirliyor. İlk soru, CNC’nin o parça için doğru yöntem olup olmadığı.
Bazı parçalar baskıya, bazıları hibrit kalıplamaya yönlendiriliyor. Bir kısmı ise baskı ve CNC’nin birlikte kullanıldığı bir akışa giriyor. Üretim süreçleri ISO 9001 ve AS9100 kalite belgeleriyle yürütülüyor.
Parçanın üretim yöntemine göre yeniden tasarlanması gerektiğinde Türkiye’nin ilk DfAM ekibi ve Sanayi Bakanlığı onaylı Tasarım Merkezi sürece dahil olabiliyor.
CNC parçanız için doğru yöntemi birlikte seçelim
Modelinizi, teknik resminizi, malzeme beklentinizi ve adet bilgisini paylaşmanız yeterli. Parçanın CNC, 3D baskı ya da kalıplama ile mi daha doğru üretileceğini değerlendirip dönüş yapabiliriz. arti90.com üzerinden teklif talebi oluşturabilirsiniz.