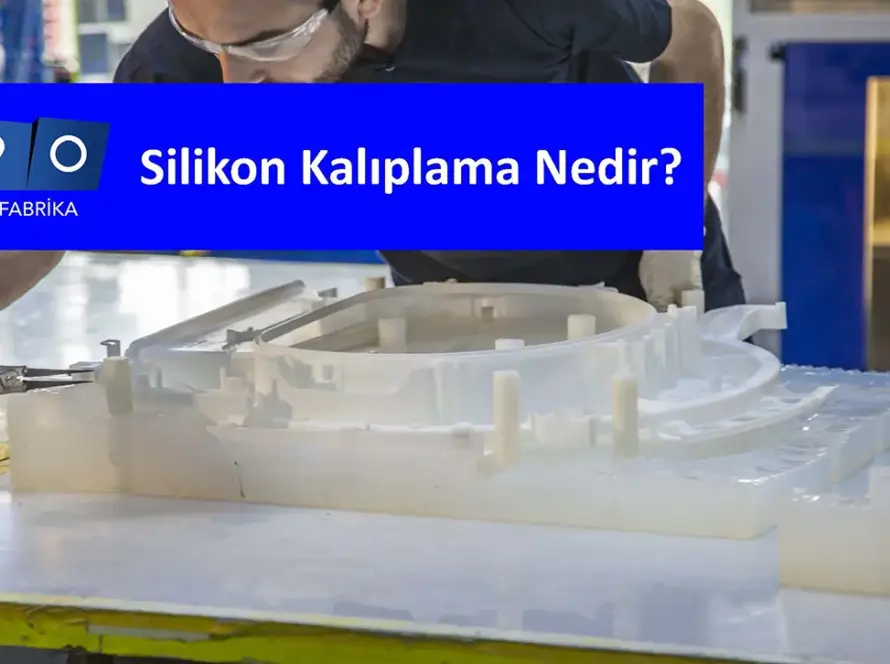

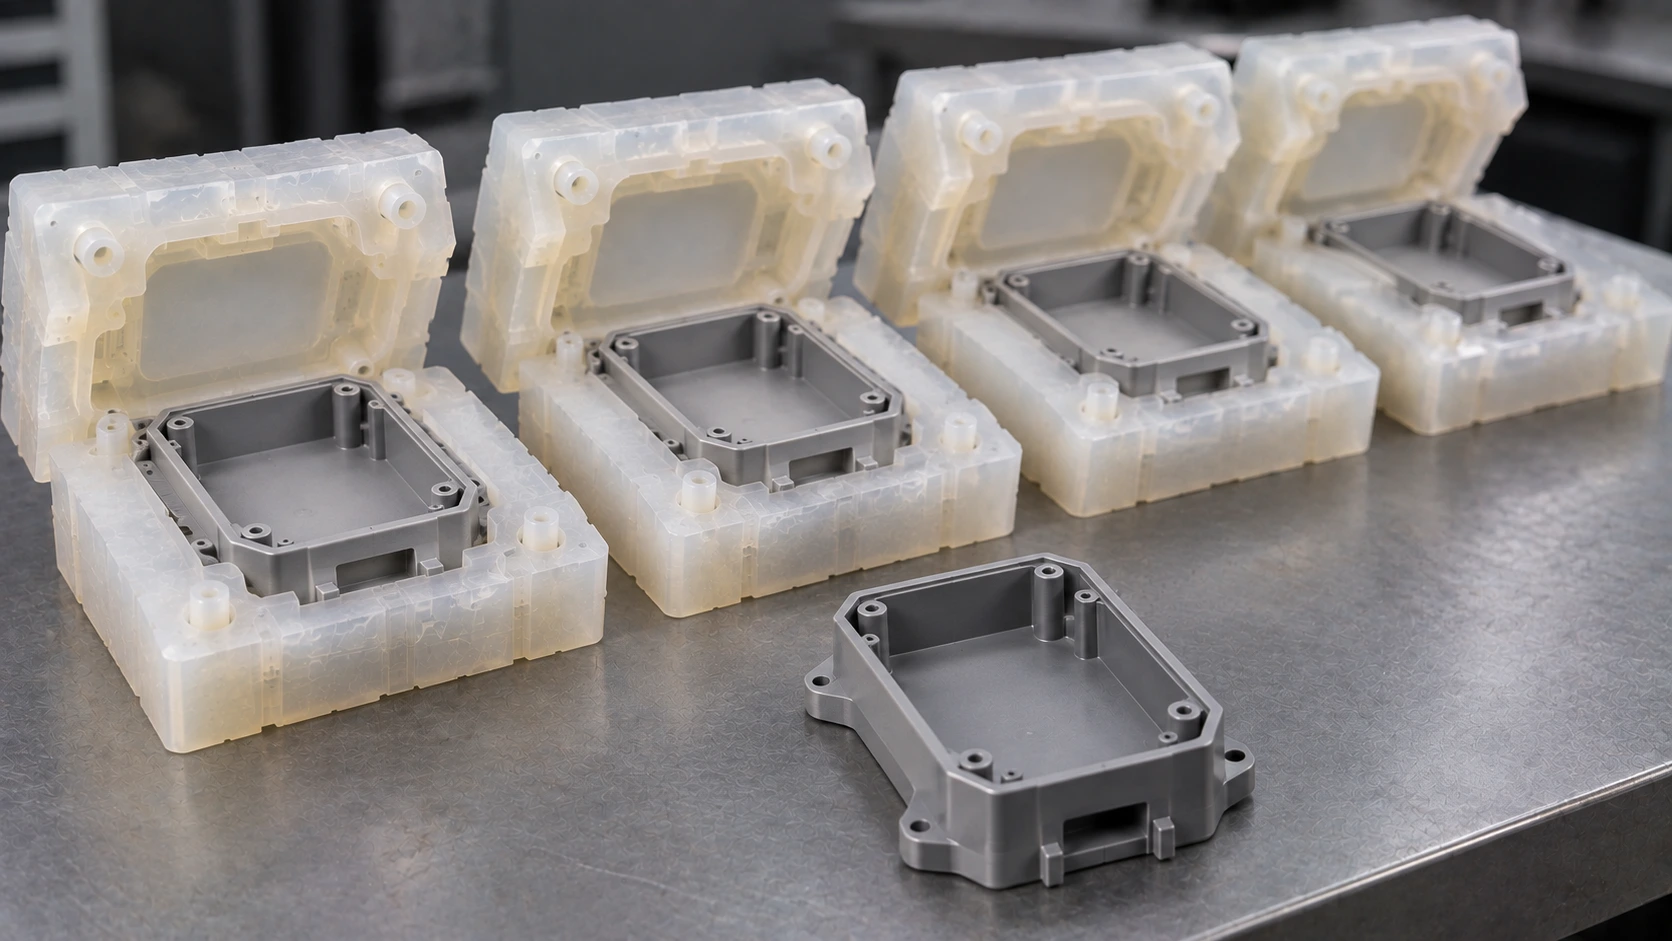
Bir ürün geliştirme ekibi 400 adet cihaz muhafazası için silikon kalıplama teklifi aldı. Teklifin ortasında bir satır dikkatlerini çekti: “silikon kalıp, 14 adet.” Tek bir kalıp beklerken on dört kalıp görmek, ilk bakışta fazladan bir maliyet kalemi gibi durdu.
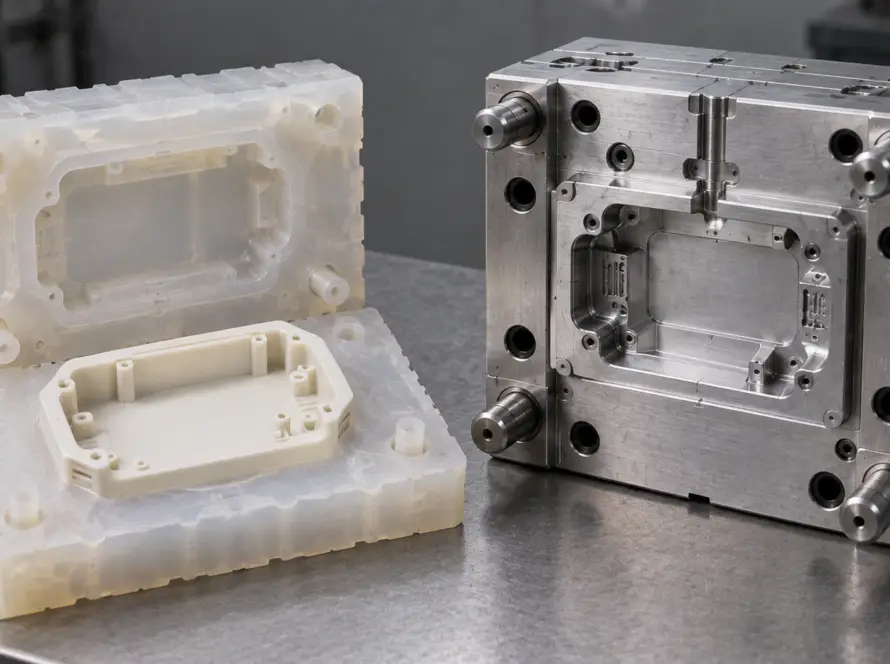
Aslında satır, silikon kalıplamanın temel gerçeğini gösteriyordu. Silikon kalıp esnek ve ömrü sınırlı bir takımdır. Belirli sayıda dökümden sonra parça kalitesi düşer ve kalıp yenilenir. Adet büyüdükçe kalıp sayısı da artar.
Bu yüzden “bir silikon kalıptan kaç parça alınır” sorusunun cevabı, bir projenin kaç kalıpla, kaç partide ve hangi maliyet yapısıyla üretileceğini belirler.
Kısa cevap
Endüstriyel vakumlu dökümde bir silikon kalıp tipik olarak 20-30 döküm verir. Kalıpta birden fazla göz varsa her dökümde birden fazla parça çıkar. Gerçek sayı parça geometrisine, döküm reçinesine ve silikonun kalitesine göre değişir. Daha yüksek adetler aynı master modelden alınan birden fazla kalıpla karşılanır.
Bir Silikon Kalıptan Kaç Parça Çıkar?
Silikon kalıp ömrü, kalıbın kabul edilebilir kalitede parça verdiği döküm sayısıdır. arti90 üretim pratiğinde endüstriyel vakumlu döküm için bu sayı tipik olarak 20-30 döküm aralığındadır. Bu değer sabit bir sınır olarak okunmamalıdır, parça ve reçine türüne göre değişen bir yönelimdir.
Arama sonuçlarında 20’den 60’a kadar uzanan farklı rakamlar görmek mümkündür. Bu farkın kaynağı çoğu zaman yöntem farkı olmaz, kalıp ömrünün nasıl tanımlandığıdır. Bazı kaynaklar kalıbın tamamen yırtılana kadar verdiği parça sayısını, bazıları ise yüzey ve ölçü kalitesi korunarak alınan parça sayısını anlatır. Endüstriyel üretimde geçerli olan ikincisidir.
Hobi amaçlı RTV-2 kalıplarında verilen rakamlar da bu hesaba doğrudan uymaz. Sabun, mum, beton ya da epoksi dökülen dekoratif kalıplarda hem malzeme hem kabul kriteri farklıdır. Poliüretan döküm reçinesiyle teknik parça üreten bir kalıbın ömrü ayrı değerlendirilir.
Döküm Sayısı ve Parça Sayısı Neden Ayrı Hesaplanır?
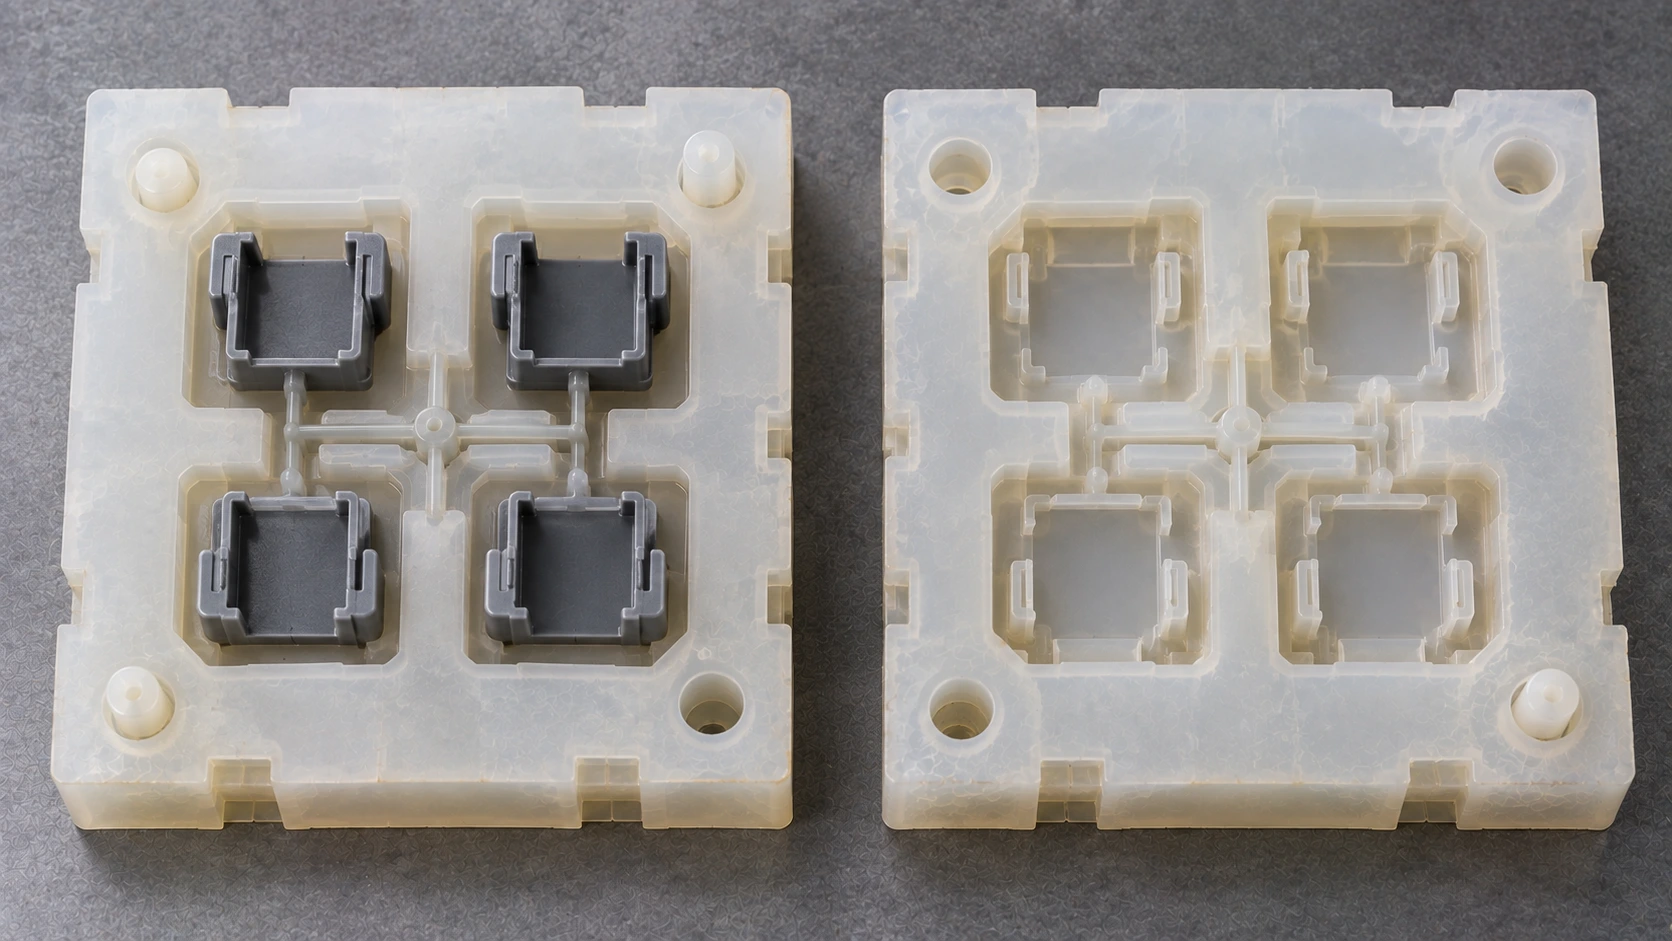
Kalıp ömrü döküm sayısıyla ölçülür, ama her döküm tek parça anlamına gelmez. Küçük parçalarda aynı silikon kalıba iki, üç ya da dört göz yerleştirilebilir. Bu durumda tek döküm birden fazla parça verir.
Göz sayısını artırmak kalıp sayısını azaltır, ancak her geometriye uygun olmaz. Büyük parçalarda kalıp boyutu, vakum odasının hacmi ve dökümün dengeli dolması sınır koyar. Göz sayısı, parça boyutu ve dolum davranışı birlikte değerlendirilerek belirlenir.
Kalıbın Ömrünü Tamamladığı Nasıl Anlaşılır?
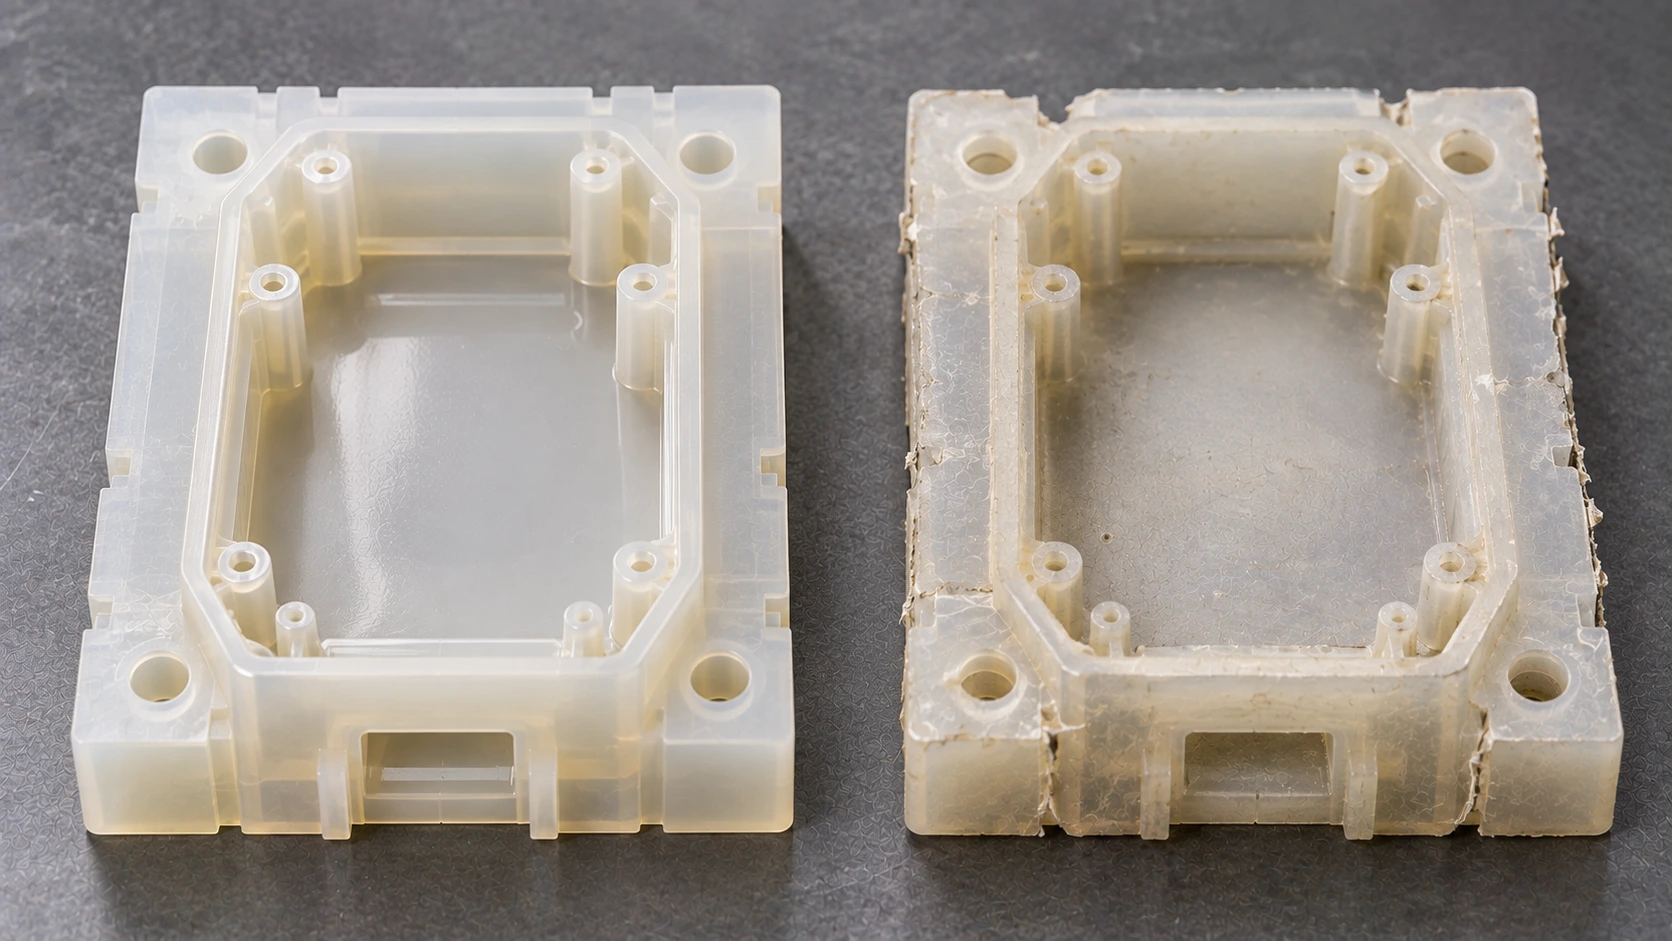
Silikon kalıp bir anda bozulmaz, yavaş yavaş kalite kaybeder. İlk işaret genellikle yüzey parlaklığının azalmasıdır. Master modelden kopyalanan ince dokular ve keskin kenarlar zamanla yumuşar.
Ardından ayırma çizgisinde çapak belirginleşir, ince detaylarda küçük yırtıklar başlar. Kalıp art arda dökümlerle yorulduğunda ölçüler de hafifçe kayabilir.
Bu belirtilerden biri parça için belirlenen kabul kriterini aştığında kalıp yenilenir. Kabul kriteri görünüş numunelerinde daha sıkı, iç montaj parçalarında daha esnek olabilir. Bu yüzden aynı kalıptan bir projede 20, başka bir projede 30 döküm alınabilir.
Silikon Kalıp Ömrünü Belirleyen Faktörler
Kalıp ömrünü tek bir faktör belirlemez. Parçanın şekli, dökülen reçinenin kimyası, silikonun kendisi ve kalıbın nasıl kullanıldığı birlikte etkili olur. Bu faktörler teklif aşamasında bilinirse kalıp sayısı daha gerçekçi planlanır.
Parça Geometrisi
Kalıbı en çok yoran şey, parçanın kalıptan çıkarılma anıdır. Derin cepler, ince kanatçıklar, keskin iç köşeler ve alt kesikler, parça alınırken silikonun esnemesini ve gerilmesini artırır. Her esneme, özellikle ince silikon kesitlerde küçük yırtıkları büyütür.
Basit ve açık geometrili parçalarda kalıp daha uzun dayanır. Karmaşık parçalarda ise ayırma çizgisinin yeri ve kalıbın kaç parçaya bölüneceği ömrü doğrudan etkiler.
Çok girintili parçalarda silikon kalıp iki yerine üç ya da dört parçaya bölünebilir. Derin iç boşluklar için ayrı silikon maçalar kullanılır. Bu çözümler kalıp alma işçiliğini artırır, ama parçayı çıkarırken silikonun daha az gerilmesini ve kalıbın daha uzun dayanmasını sağlar.
Tasarımdaki küçük dokunuşlar da kalıp ömrünü uzatır. Keskin iç köşelere küçük bir yarıçap vermek, çok ince kanatçıkları biraz kalınlaştırmak ve gereksiz derin cepleri sığlaştırmak, kalıbın ömrüne birkaç döküm kazandırabilir. Bu değişiklikler parçanın işlevini bozmadan yapılabildiğinde, hem silikon kalıp hem de ileride yapılacak bir enjeksiyon kalıbı için avantaj sağlar.
Döküm Reçinesinin Kimyası
Poliüretan reçineler kürlenirken ısı açığa çıkarır ve bu tepkime silikon yüzeyini zamanla etkiler. Kalın kesitli parçalarda açığa çıkan ısı daha fazladır. Bu yüzden aynı kalıpta ince cidarlı bir kapak ile dolgun bir blok farklı sayıda döküm verebilir.
Reçine ailesi de önemlidir. Sert, esnek, şeffaf ya da yüksek sıcaklığa dayanıklı reçinelerin silikonla etkileşimi aynı olmaz. Bazı reçine aileleri kalıp yüzeyini daha hızlı matlaştırır ya da daha çabuk yapışma eğilimi gösterir.
Bu nedenle kalıp sayısı, reçine seçildikten sonra netleşir. Aynı parça için iki farklı reçine düşünülüyorsa teklifte iki ayrı kalıp planı görmek şaşırtıcı olmamalıdır.
Silikonun Kendisi ve Kalıp Tasarımı
Kalıp silikonları sertlik, yırtılma dayanımı ve esneklik açısından birbirinden ayrılır. Daha yumuşak bir silikon parçayı kolay bırakır ama ince detaylarda çabuk yırtılabilir. Daha sert bir silikon detayları daha uzun korur, ancak alt kesikli parçaları çıkarmayı zorlaştırır.
Yırtılma dayanımı, kalıp ömrünü en doğrudan etkileyen malzeme özelliğidir. Farklı silikonların teknik föylerindeki değerleri karşılaştırırken hangi yöntemle ölçüldüklerine dikkat etmek gerekir.
Resmi Kaynak: ISO Kauçukların yırtılma dayanımını ölçmek için üç ayrı test yöntemi ISO 34-1 standardında tanımlanır. Standart, ölçülen değerin test parçasının şekline, çekme hızına ve test sıcaklığına bağlı olduğunu belirtir.
Bu yüzden iki silikonun föyündeki yırtılma değerleri, ancak aynı yöntemle ölçüldüyse yan yana konabilir. Kalıp tasarımında da silikonun et kalınlığı, ayırma çizgisinin yeri ve kalıbın yolluk ile hava çıkış kanalları ömrü belirleyen ayrıntılardır.
Kullanım ve Ara Bakım
Kalıbın nasıl kullanıldığı da döküm sayısını değiştirir. Parçayı kalıptan erken almak, yeterince kürlenmemiş reçineyi zorlamak ve kalıbı gereğinden fazla germek yırtılmayı hızlandırır.
Dökümler arasında kalıbın temizlenmesi, uygun kalıp ayırıcının kullanılması ve kalıbın dinlendirilmesi ömrü uzatır. Birden fazla kalıbın dönüşümlü kullanılması da her kalıbın ısıl yükünü azaltır. Bu, adet planlamasında paralel kalıpların bir başka faydasıdır.
Adet Planlaması: Kaç Silikon Kalıp Gerekir?
Gerekli kalıp sayısı basit bir hesapla tahmin edilir: toplam adet, kalıp başına döküm sayısı ile göz sayısının çarpımına bölünür ve sonuç yukarı yuvarlanır. Bu hesap bir başlangıç tahminidir. Kesin sayı, parça ve reçine netleştikten sonra belirlenir.
Aşağıdaki tablo, kalıp başına 20-30 döküm varsayımıyla yapılmış örnek hesapları gösterir. Aralığın alt ucu karmaşık parçalar ve yorucu reçineler için, üst ucu basit geometriler için geçerlidir.
| Toplam adet | Kalıptaki göz sayısı | Tahmini kalıp sayısı |
|---|---|---|
| 50 adet | 1 | 2-3 kalıp |
| 150 adet | 1 | 5-8 kalıp |
| 300 adet | 1 | 10-15 kalıp |
| 300 adet | 2 | 5-8 kalıp |
| 500 adet | 2 | 9-13 kalıp |
Tablo iki şeyi açıkça gösterir. Birincisi, kalıp sayısı adetle doğru orantılı artar ve bu yüzden silikon kalıplamada birim maliyet adet büyüdükçe belirgin biçimde düşmez. İkincisi, göz sayısını artırmak kalıp sayısını yarıya indirebilir. Küçük parçalarda çok gözlü kalıp, planlamadaki en etkili araçtır.
Tek Master Model Birden Fazla Kalıba Yeter mi?
Çoğu projede yeter. Master model her kalıp alındığında silikonla temas eder ve dikkatli kullanıldığında birçok kalıba kaynaklık eder. Master modelin yüzeyi korunmalı, her kalıp alımından sonra kontrol edilmelidir.
Yüksek adetli ya da uzun süreye yayılan projelerde ikinci bir master model hazırlamak güvenli bir tercihtir. Master modelin nasıl hazırlandığı ve hangi teknolojiyle basıldığı, kalıptan çıkacak her parçanın yüzeyini belirler. Yüksek yüzey kalitesi gereken master modeller genellikle SLA teknolojisiyle üretilir.
Paralel Kalıplar ve Parti Tutarlılığı
Birden fazla kalıp, dökümün aynı anda birden fazla kalıpta yapılmasını sağlar. Bu, özellikle birkaç yüz parçalık siparişlerde teslim süresini kısaltır.
Paralel kalıpların bir sonucu da parçalar arasındaki küçük farklardır. Aynı master modelden alınsalar bile iki kalıp birebir aynı olmaz. Kritik ölçüsü olan ya da birbirine monte edilecek parçalarda, eşleşen parçaların aynı kalıptan dökülmesi planlamaya eklenir.
Adedinize göre kaç kalıp gerektiğini birlikte hesaplayalım
Parçanızın 3D modelini, toplam adedini ve kullanmak istediğiniz malzeme davranışını paylaşın. Göz sayısını ve kalıp planını parçanıza göre çıkarıp teklifinizi bu plan üzerinden hazırlayalım.
Kalıp sayısı arttıkça bir noktada silikon kalıplamanın ekonomisi sorgulanmaya başlar. Bu nokta, projenin başka bir yönteme geçmesi gereken eşiği gösterir.
Silikon Kalıplamanın Ekonomik Sınırı Nerede?
arti90 üretim pratiğinde silikon kalıplama tipik olarak 50-500 adet aralığında planlanır. Bu aralıkta kalıp sayısı yönetilebilir kalır ve kalıp yatırımı gerektiren yöntemlere göre ilk parçalar daha hızlı gelir.
Adet 500’ün üzerine çıktığında onlarca kalıp, onlarca döküm döngüsü ve tekrar eden işçilik devreye girer. Bu noktada gerçek termoplastikle basım yapan yöntemler öne çıkar. Acil Hibrit Kalıplama™ arti90 üretim pratiğinde en fazla 2.000 adetlik işler için, enjeksiyon kalıplama ise 2.000-3.000 adetin üzerindeki işler için planlanır.
Karar yalnızca adete bağlı değildir. Parçanın gerçek seri malzemeden olması gerekiyorsa, adet düşük olsa bile silikon kalıplama yerine gerçek termoplastikle basım gerekir. İki yöntemin tüm yönleriyle karşılaştırması silikon kalıplama mı enjeksiyon kalıplama mı rehberinde yer alıyor.
Teklifte kalıp başına döküm varsayımı açıkça görülmeli
İki silikon kalıplama teklifi aynı adet için farklı kalıp sayıları içeriyorsa, fark çoğu zaman kalıp başına döküm varsayımından gelir. Varsayım yazılı değilse teklifler karşılaştırılamaz. Kalıp sayısıyla birlikte göz sayısını ve kalıp başına beklenen döküm sayısını sormak, tekliflerin aynı dili konuşmasını sağlar.
Kalıp sayısıyla ilgili teklif masasına gelen sorular çoğu zaman benzer konular etrafında toplanır.
Sık Sorulan Sorular
Silikon kalıp ömrü ve kalıp sayısı hakkında sorulan sorular, genellikle kalıbın tekrar kullanımı ve parçalar arasındaki tutarlılıkla ilgilidir.
Yırtılan Bir Silikon Kalıp Tamir Edilebilir mi?
Küçük ve görünmeyen bölgelerdeki yırtıklar bazen geçici olarak onarılabilir. Ancak onarılan bölge parçada iz bırakabilir ve kalıbın geri kalan ömrü öngörülemez hale gelir.
Görünür yüzeylerde ve ölçüsü kritik bölgelerde yırtılan kalıp yenilenir. Master model sağlam durduğu sürece yeni kalıp almak, onarımdan daha güvenilir sonuç verir.
Silikon Kalıp Saklanıp Sonradan Tekrar Kullanılabilir mi?
Kısa süreli saklama mümkündür, ancak silikon zamanla yaşlanır ve özellikleri değişebilir. Aylar sonra gelen bir tekrar sipariş için eski kalıbı kullanmak, yüzey ve ölçü açısından risk taşır.
Tekrar siparişler için asıl korunması gereken şey master modeldir. Master model ve 3D veri saklandığında, yeni kalıp kısa sürede alınır ve ilk partiyle tutarlı parçalar üretilir.
Aynı Kalıptan Çıkan İlk ve Son Parça Aynı Olur mu?
Kabul kriteri içinde kaldığı sürece birbirine çok yakındır. İlk dökümlerde yüzey en parlak ve detaylar en keskin halindedir, son dökümlerde bu kalite yavaş yavaş azalır.
Görünüş numunelerinde ya da fuar parçalarında, kalıbın ilk dökümlerinden çıkan parçaları ayırmak iyi bir uygulamadır. Kalan parçalar fonksiyon ve montaj testlerinde kullanılabilir.
Bu fark, kalıp ömrünün neden kesin bir sayı yerine aralık olarak verildiğini de açıklar.
Şeffaf Parçalarda Kalıp Ömrü Neden Daha Kısa Planlanır?
Şeffaf parçada kalıp yüzeyindeki en küçük matlaşma bile doğrudan görünür. Opak bir parçada fark edilmeyecek bir yüzey kaybı, şeffaf bir lens ya da kapakta ışık geçirgenliğini ve görüntü netliğini bozar.
Bu yüzden şeffaf parçalarda kabul kriteri daha sıkıdır ve kalıp, opak parçalara göre daha erken yenilenir. Kalıp planı yapılırken bu fark baştan hesaba katılır. Işık geçirgenliği beklenen parçalar için şeffaf parça üretimi ayrıca değerlendirilir.
Kalıp Sayısı Toplam Maliyete Nasıl Yansır?
Her yeni kalıp, silikon malzemesi ve kalıp alma işçiliği olarak maliyete eklenir. Master model ise genellikle bir kez hazırlanır ve tüm kalıplara kaynaklık eder.
Bu yüzden adet iki katına çıktığında toplam maliyet iki katına çıkmaz, ama enjeksiyondaki gibi belirgin biçimde de düşmez. Adet planı büyüdükçe maliyet yapısı, az adetli üretim için hangi yöntemin daha uygun olduğunu gösteren en açık göstergedir.
Kalıp Sayısı, Projenin Ölçeğini Gösterir
Bir silikon kalıptan alınan parça sayısı, tek başına bir teknik ayrıntı gibi görünür. Oysa kalıp sayısı; teslim süresini, parti tutarlılığını, maliyet yapısını ve projenin hangi noktada başka bir yönteme geçmesi gerektiğini birlikte belirler. Teklifteki “14 kalıp” satırı, bu planlamanın görünen yüzüdür.
arti90.com’da Silikon Kalıp Sayısı Nasıl Planlanıyor?
+90 3B Dijital Fabrika’da silikon kalıp planı, parçanın geometrisi ve seçilen reçineyle başlar. Göz sayısı, kalıp başına beklenen döküm sayısı ve paralel kalıp ihtiyacı bu iki bilgiye göre çıkarılır. Master model, kalıp tekrar alınabilecek şekilde korunur.
Adet planı silikon kalıplamanın ekonomik aralığını aşıyorsa, bu teklif aşamasında açıkça söylenir. Aynı çatı altında Acil Hibrit Kalıplama™ ve enjeksiyon kalıplama da yürüdüğü için, yöntem değiştirmek projeyi başka bir tedarikçiye taşımayı gerektirmez. Silikon kalıplamanın süreç ayrıntıları silikon kalıplama rehberimizde anlatılıyor.
Silikon kalıp planınızı adet ve malzemeye göre netleştirelim
Toplam adedinizi, parti takviminizi ve parçanızın kullanım amacını paylaşın; kaç kalıp ve kaç göz gerektiğini, silikon kalıplamanın projeniz için doğru yöntem olup olmadığıyla birlikte değerlendirelim. Kalıp planı talebinizi buradan iletin.