
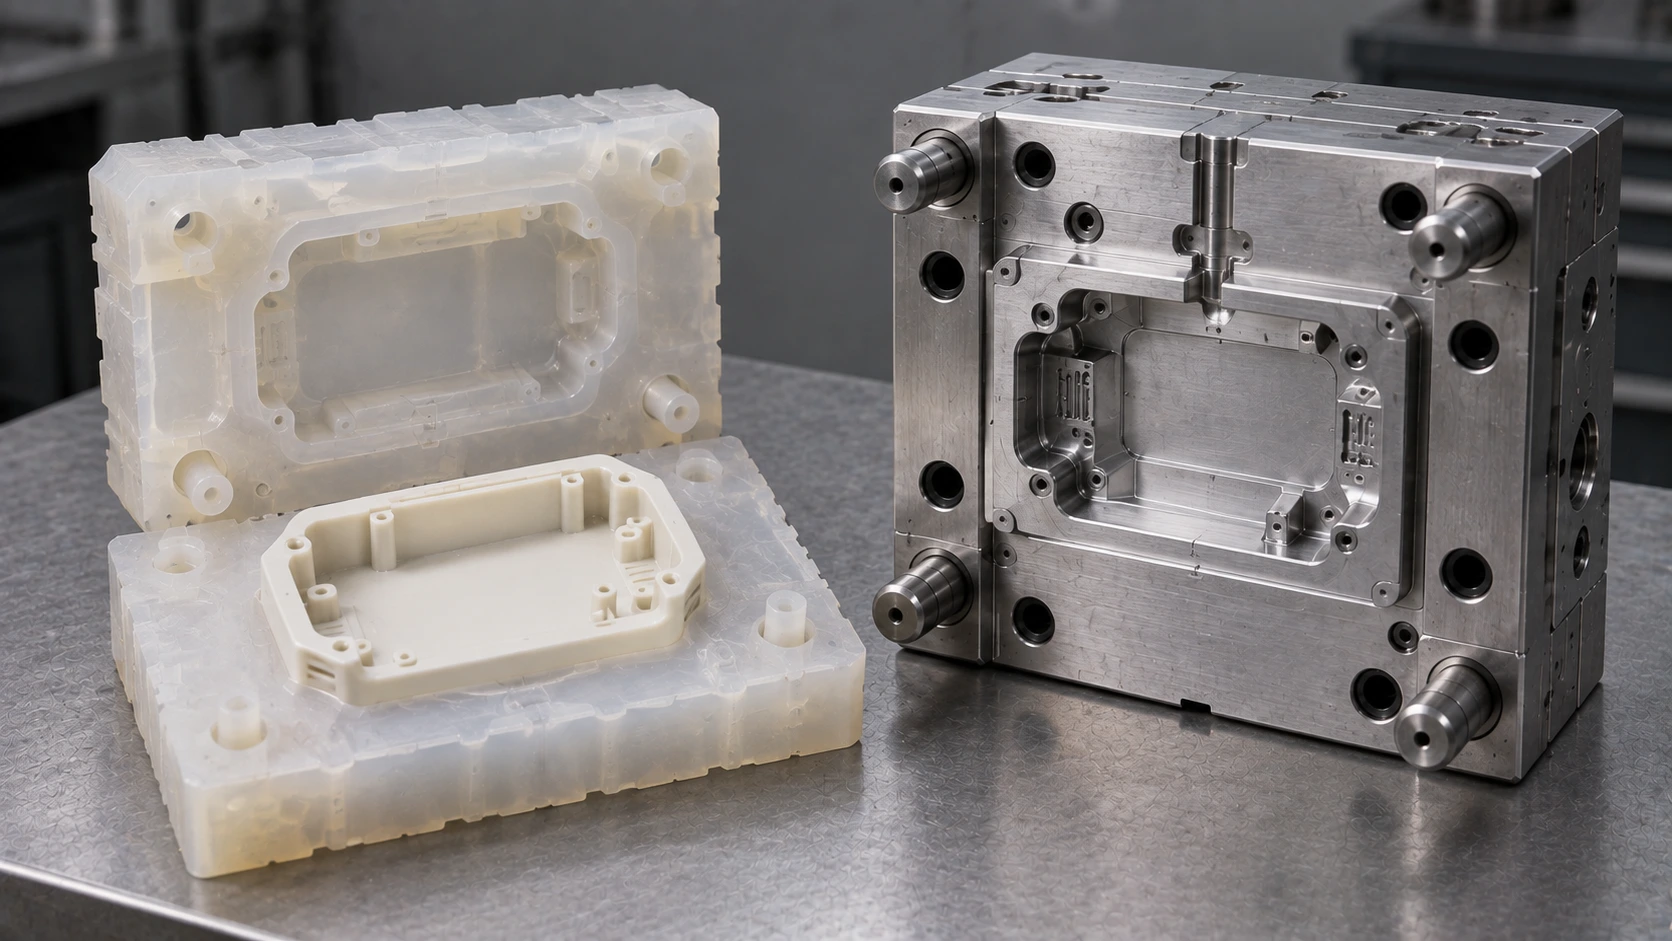
Bir elektronik cihaz firması, yeni ürününün kapağından 300 adet istiyor. Kapaklar saha testine gidecek, bir kısmı fuarda sergilenecek, geri bildirime göre tasarım bir kez daha değişebilir. Ekip iki teklif arasında kaldı: silikon kalıpla hızlı bir parti mi, yoksa doğrudan enjeksiyon kalıbı mı?
İki teklif de mantıklı görünür. Silikon kalıp haftalar yerine günler içinde parça verir, enjeksiyon kalıbı ise uzun vadede birim maliyeti düşürür. Doğru cevap ise adetle birlikte iki soruya daha bağlıdır: parçanın hangi malzemeden olması gerektiği ve tasarımın ne kadar oturduğu.
İki yöntemin farkını görmek için önce “silikon kalıplama” teriminin neyi kastettiğini netleştirmek gerekir. Türkçe aramalarda bu terim üç farklı şeyi anlatmak için kullanılıyor.
Kısa cevap
Tasarımı henüz değişebilen ve birkaç yüz adeti geçmeyen parçalarda silikon kalıplama daha hızlı ve düşük yatırımlı bir yoldur. Tasarımı donmuş, binlerce adetlik ve gerçek seri malzemeden olması gereken parçalarda enjeksiyon kalıplama birim maliyeti düşürür. Aradaki aralık için hibrit kalıplama üçüncü bir seçenektir.
“Silikon Kalıplama” Derken Neyi Kastediyoruz?
Endüstriyel üretimde silikon kalıplama, bir master modelden alınan silikon kalıba vakum altında poliüretan reçine dökülerek parça çoğaltılmasıdır. Aynı yöntem vakumlu döküm ya da üretan döküm adlarıyla da anılır. Bu yazıdaki karşılaştırma bu yöntemi esas alır.
Terimin ikinci kullanımı tamamen farklı bir süreci anlatır: sıvı silikon kauçuğun metal bir kalıba enjekte edilmesi. Bu yöntem conta, tuş takımı ve medikal hortum gibi silikon parçaların seri üretimidir. Kalıp silikon değil, parça silikondur.
Üçüncü kullanım ise hobi ve mutfak kalıplarıdır. Arama sonuçlarında kek kalıbı ve reçine hobi setleri bu yüzden karşılaştırma sorgularına karışır. Bir teklif isterken hangi süreçten bahsedildiğini baştan belirtmek, yanlış tedarikçiyle zaman kaybetmeyi önler.
İki Yöntem Nasıl Çalışır?
Silikon kalıplama ile enjeksiyon kalıplama, ikisi de kapalı bir kalıp boşluğunu doldurarak parça üretir. Aradaki fark, kalıbın neyden yapıldığında, içine neyin, nasıl bir basınçla doldurulduğunda ve kalıbın kaç parça dayandığındadır.
Silikon Kalıplamada Süreç
Süreç bir master modelle başlar. Master model genellikle yüksek yüzey kalitesi veren SLA teknolojisiyle basılır, zımparalanır ve istenen yüzey dokusuna getirilir. Silikon, modelin en küçük çizgisini bile kopyaladığı için master modeldeki her kusur parçaya da geçer.
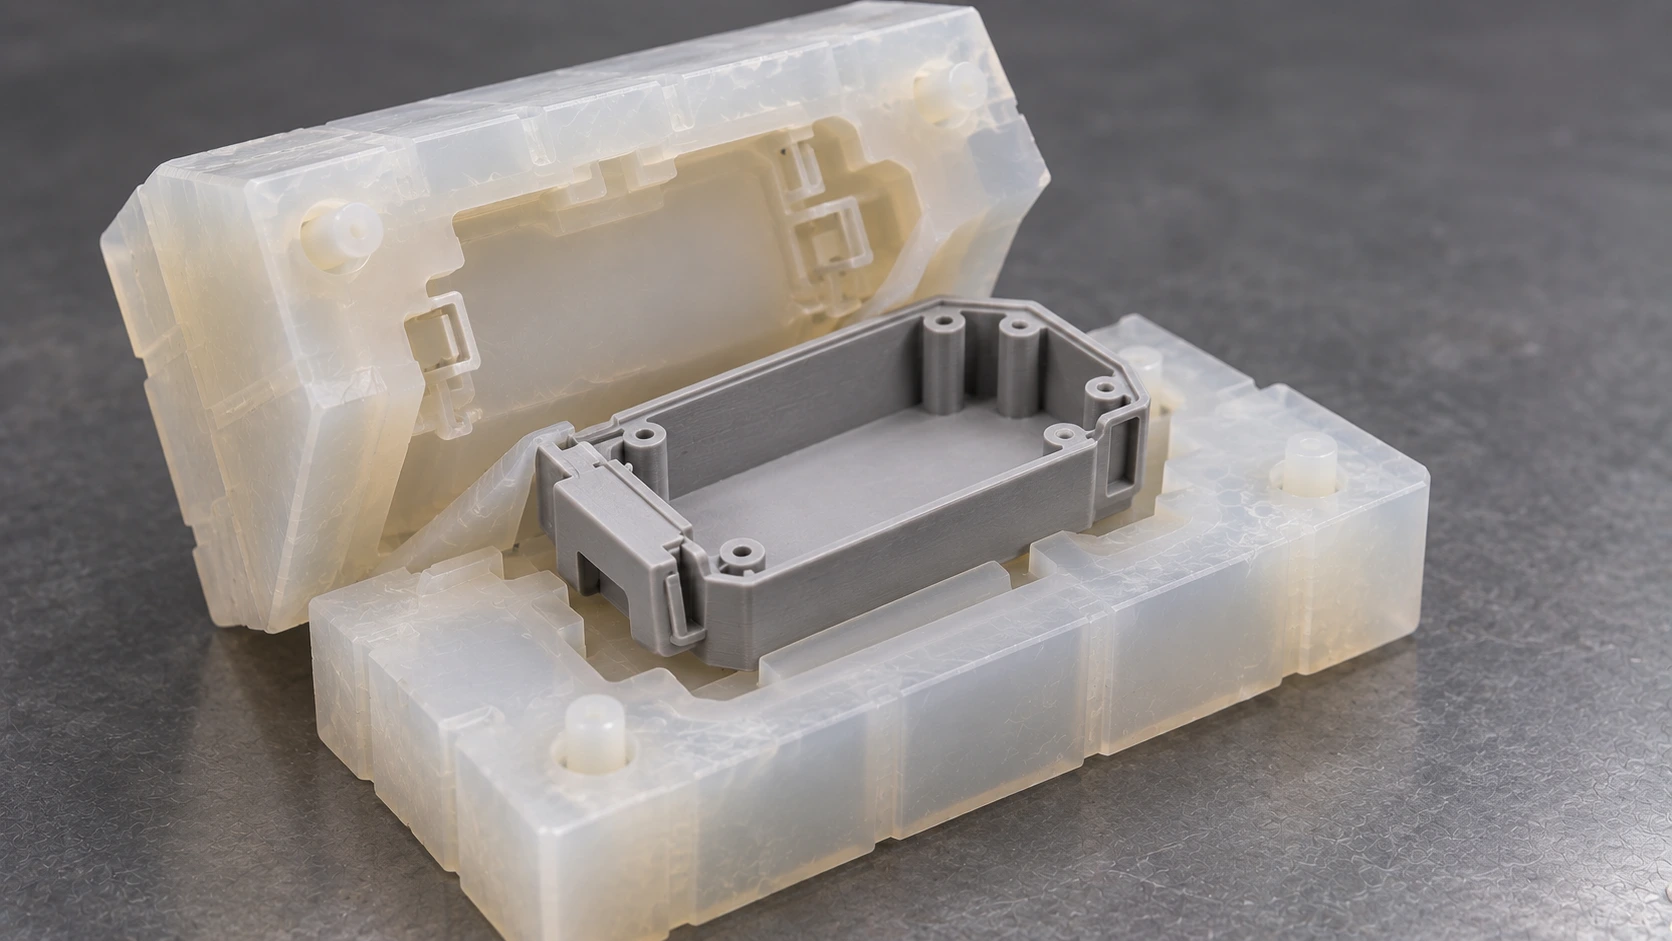
Master model bir kutuya yerleştirilir ve etrafına sıvı silikon dökülür. Silikon kürlendikten sonra ayırma çizgisi boyunca kesilir ve model çıkarılır. Geriye parçanın negatifini taşıyan esnek bir kalıp kalır.
Parça üretiminde iki bileşenli poliüretan reçine vakum odasında kalıba dökülür. Vakum, hava kabarcıklarını uzaklaştırır ve ince detayların dolmasını sağlar. Reçine kürlendikten sonra esnek kalıp açılır ve parça alınır.
Bu yöntemin sahadaki karşılığını silikon kalıplama rehberimizde adım adım anlattık. Burada önemli olan, sürecin düşük basınçla ve oda sıcaklığına yakın koşullarda çalışmasıdır.
Enjeksiyon Kalıplamada Süreç
Enjeksiyon kalıplamada termoplastik granül eritilir ve yüksek basınçla metal bir kalıba doldurulur. Kalıp soğutulur, parça katılaşır ve iticilerle dışarı alınır. Bir çevrim saniyeler ile dakikalar arasında tamamlanır.
Kalıp çelik ya da alüminyumdan işlenir ve yolluk, soğutma, itici gibi sistemler taşır. Kalıbın tasarımı ve imalatı zaman alır, ancak kalıp hazır olduğunda aynı parça çok sayıda ve yüksek tekrarlanabilirlikle üretilir. Süreç ayrıntıları plastik enjeksiyon yöntemi yazımızda yer alıyor.
Silikon Kalıplama ve Enjeksiyon Kalıplama Karşılaştırması
İki yöntemi yan yana koyduğumuzda farkın yalnızca maliyette olmadığı görülür. Parçanın malzemesi, kalıbın ömrü ve revizyonun nasıl yapıldığı da birbirinden ayrılır. Tablodaki adet değerleri arti90.com üretim pratiğine göre verilmiştir.
| Kriter | Silikon kalıplama | Enjeksiyon kalıplama |
|---|---|---|
| Kalıp malzemesi | Esnek silikon | Çelik veya alüminyum |
| Parça malzemesi | Poliüretan döküm reçinesi (ABS, PP, kauçuk ya da şeffaf benzeri) | Seri üretimin gerçek termoplastiği |
| Tipik adet | 50-500 adet | 2.000-3.000 adetin üzeri |
| Kalıp ömrü | Kalıp başına 20-30 döküm | Kalıp sınıfına göre çok yüksek çevrim |
| İlk yatırım ve hazırlık | Düşük, kısa sürede hazır | Yüksek, kalıp imalatı uzun sürer |
| Birim maliyet ve adet ilişkisi | Adetle sınırlı düşer | Adet arttıkça belirgin düşer |
| Revizyon | Yeni master model ve yeni kalıp | Kalıp çeliğinde işleme veya yeni kalıp |
| Alt kesikli geometri | Esnek kalıp sayesinde çoğu zaman mekanizmasız | Sürgü veya lifter gerektirir |
Tablonun en çok yanlış okunan satırı kalıp ömrüdür. Tek bir silikon kalıp 20-30 döküm verir. 300 parçalık bir ihtiyaç, aynı master modelden alınan birden fazla silikon kalıpla karşılanır. Bu yüzden silikon kalıplamada birim maliyet adet büyüdükçe enjeksiyondaki gibi düşmez, her yeni kalıpla basamak basamak ilerler.
İkinci kritik satır parça malzemesidir. Silikon kalıptan çıkan parça, seri üretimde kullanılacak termoplastiğin davranışını taklit eden bir poliüretandan yapılır.
Silikon Kalıptan Çıkan Parça Seri Parçayı Ne Kadar Temsil Eder?
Poliüretan döküm reçineleri sertlik, esneklik, şeffaflık ya da darbe davranışı açısından belirli bir termoplastiğe yakın olacak şekilde seçilir. “ABS benzeri” bir reçine, ABS’nin kendisi olmaz. Görünüş, montaj ve kullanıcı testleri için bu yakınlık çoğu zaman yeterlidir.
Malzeme verisi söz konusu olduğunda fark büyür. Termoplastiklerin teknik föylerinde yer alan mekanik değerler, standart koşullarda enjeksiyonla kalıplanmış numunelerden elde edilir.
Resmi Kaynak: ISO Termoplastik malzemelerden referans veri elde etmek için kullanılan test numunelerinin enjeksiyonla nasıl kalıplanacağı ISO 294-1 standardında tanımlanır. Standart, tekrarlanabilir kalıplama koşulları kurmayı ve kalıplama parametrelerini tek tip raporlamayı amaçlar.
Bu yüzden bir parçanın gerçek malzemeyle belgelenmesi gereken testleri, yani yanmazlık, kimyasal dayanım ya da sertifika gerektiren mekanik doğrulamalar, döküm reçinesiyle yapılmaz. Bu testler için parçanın seri üretim termoplastiğinden basılması gerekir.
Enjeksiyon parçasının kendine özgü bir davranışı daha vardır: eriyiğin kalıp içinde aktığı yön, parçanın özelliklerini etkiler.
Resmi Kaynak: ISO ISO 294-5, termoplastiklerin enjeksiyon kalıplamasında eriyik akışının cam elyaf gibi dolguların ve polimer zincirlerinin yönlenmesini etkileyebildiğini ve bunun yöne bağlı, yani anizotropik bir davranışa yol açtığını belirtir.
Silikon kalıpta düşük basınçla dökülen bir poliüretan parça bu akış etkisini aynı şekilde taşımaz. Prototip parçalarla yapılan dayanım testleri geçse bile, özellikle cam elyaf katkılı seri parçalarda kritik ölçü ve dayanım onayları, enjeksiyon kalıbının ilk numunelerinde yeniden yapılmalıdır.
Silikon Kalıplama Ne Zaman Doğru Seçimdir?
Silikon kalıplama en çok, tasarımın hâlâ öğrenme aşamasında olduğu projelerde karşılığını verir. Parçanın sahada, fuarda ya da kullanıcı testinde nasıl karşılanacağı bilinmiyorsa, bu soruların cevabını kalıp yatırımı yapmadan almak mümkündür.
Birkaç yüz adetlik ihtiyaçlar silikon kalıplamanın doğal alanıdır. arti90 üretim pratiğinde silikon kalıplama tipik olarak 50-500 adet aralığında planlanır. Bu aralıkta enjeksiyon kalıbının yatırımı, parça başına bölündüğünde çoğu projede karşılanamaz.
Görünüş beklentisi yüksek numuneler de silikon kalıplamaya uygundur. Master modelin yüzeyi parlatıldığında ya da dokulandırıldığında, bu yüzey kalıptan çıkan her parçaya taşınır. Boyanmış, şeffaf ya da yumuşak dokunuşlu parçalar bu yolla seri üretime yakın görünümde elde edilir. Işık geçirgenliği gereken lens ve kapaklar için şeffaf parça üretimi ayrı bir değerlendirme ister.
Alt kesikli geometriler de silikonun güçlü olduğu bir alandır. Esnek kalıp, parçayı çekerken hafifçe esner. Enjeksiyon kalıbında sürgü gerektirecek küçük tırnaklar ve iç çıkıntılar, silikon kalıpta çoğu zaman ek mekanizma olmadan çıkar.
Birkaç yüz parçalık ilk partiniz için yöntem seçimini birlikte yapalım
Parçanızın modelini, beklenen adedi ve testlerde kullanılacağı ortamı paylaşın. Silikon kalıplamanın mı yoksa gerçek malzemeyle basılan bir partinin mi işinize yarayacağını teklif formu üzerinden birlikte değerlendirelim.
Silikon kalıplamanın güçlü olduğu aralığın bir üst sınırı da vardır. Adet binlere çıktığında ya da parçanın gerçek malzemeden olması zorunlu hale geldiğinde terazi diğer tarafa döner.
Enjeksiyon Kalıplama Ne Zaman Doğru Seçimdir?
Enjeksiyon kalıplamanın asıl gücü tekrarlanabilirliktir. Tasarım donduğunda, kalıp aynı parçayı binlerce kez aynı ölçüde ve aynı malzemeyle üretir. Montaj hattına giren, toleransı birbirine bağlı parçalarda bu tutarlılık belirleyicidir.
Binlerce adetlik ve sürekli üretim enjeksiyonun alanıdır. arti90 üretim pratiğinde enjeksiyon kalıplama, metal kalıp ve çekirdekle 2.000-3.000 adetin üzerindeki işlerde gündeme gelir. Kalıp yatırımı bu adetlerde parça başına bölündüğünde birim maliyet belirgin biçimde düşer.
Gerçek malzeme şartı da enjeksiyonu zorunlu kılabilir. Parçanın belirli bir termoplastikten, belirli bir katkı oranıyla ve belgelenmiş özelliklerle üretilmesi gerekiyorsa, döküm reçinesi bu şartı karşılamaz.
Enjeksiyona geçiş, tasarımda da küçük değişiklikler gerektirir. Kalıptan çıkış için çekme açıları eklenir, cidar kalınlıkları dengelenir, alt kesikler ya kaldırılır ya da sürgüyle çözülür. Silikon kalıpta sorunsuz çıkan bir tasarım, enjeksiyon kalıbı için gözden geçirilmeden kalıpçıya gönderilmemelidir. Seri üretime hazır olan parçalar için enjeksiyon kalıplama hizmeti bu gözden geçirmeyle başlar.
Maliyet ve Süre Hangi Kalemlerden Oluşur?
İki yöntemin maliyeti, farklı kalemlerin farklı ağırlıklarıyla oluşur. Silikon kalıplamada maliyet parça başına tekrar eden işçilik ve malzemede toplanır. Enjeksiyon kalıplamada ise ağırlık kalıbın kendisindedir ve kalıp hazır olduktan sonra parça başı maliyet hızla düşer.
Silikon Kalıplamada Maliyet Kalemleri
İlk kalem master modeldir. Modelin basılması, zımparalanması ve istenen yüzeye getirilmesi, kalıptan çıkacak her parçanın kalitesini belirlediği için titizlik ister. Parlak ya da şeffaf yüzey beklentisi bu adımın süresini uzatır.
İkinci kalem silikon kalıbın kendisidir. Her kalıp belirli sayıda döküm verdiği için adet büyüdükçe kalıp sayısı da artar. Üçüncü kalem döküm reçinesi ve her parça için tekrarlanan döküm, kürleme, kalıptan alma ve temizleme işçiliğidir.
Boyama, baskı ya da montaj gibi ardıl işlemler de parça başına eklenir. Bu yüzden silikon kalıplamada birim maliyet, adet arttıkça enjeksiyondaki kadar düşmez.
Enjeksiyon Kalıplamada Maliyet Kalemleri
Enjeksiyon kalıplamada en büyük kalem kalıp yatırımıdır. Kalıp tasarımı, çeliğin işlenmesi, yolluk ve soğutma sistemleri, deneme basımları ve ilk numune onayı bu yatırımın içindedir. Göz sayısı ve mekanizmalar arttıkça yatırım da büyür.
Kalıp hazır olduktan sonra parça başına maliyeti granül, pres zamanı ve kısa bir işçilik belirler. Bir çevrim saniyeler içinde tamamlandığı için bu kalemler, adet büyüdükçe kalıp yatırımının yanında küçük kalır.
Ölçü Tekrarlanabilirliği ve Tolerans
Silikon kalıp esnek olduğu için her döküm arasında hafifçe şekil değiştirir. Kalıp kullanıldıkça yüzeyi ve ayırma çizgisi yıpranır. Aynı master modelden alınan iki kalıp arasında da küçük farklar oluşabilir. Görünüş ve montaj testleri için bu farklar çoğu zaman önemsizdir, ancak birbirine sıkı geçen parçalarda dikkate alınmalıdır.
Enjeksiyon kalıbı rijit bir metal gövdedir ve süreç parametreleri kayıt altında tutulur. Kalıp bir kez ayarlandığında ardışık parçalar arasında ölçü tutarlılığı yüksektir. Toleransı dar, montajı otomatik hatta yapılan parçalarda enjeksiyonun bu avantajı belirleyici hale gelir.
Her iki yöntemde de gerçek sonuç parçanın geometrisine, cidar kalınlığına ve malzemesine bağlıdır. Kritik ölçüler teknik resimde işaretlendiğinde, yöntem seçimi bu ölçülerin hangi süreçle tutulabileceğine göre yapılır.
İki Yöntemin Arasında Kalan Aralık: Hibrit Kalıplama
Silikon kalıplama birkaç yüz adette, enjeksiyon kalıplama birkaç bin adetin üzerinde rahattır. Arada kalan projeler için ikisinin de zayıf tarafları öne çıkar: silikonla çok sayıda kalıp gerekir ve parça hâlâ döküm reçinesinden olur, çelik kalıp ise tasarım oturmadan yapılmış pahalı bir yatırıma dönüşür.
+90 3B Dijital Fabrika’da bu aralık için Acil Hibrit Kalıplama™ kullanılır. Kalıp seti CNC ile işlenir, kalıp çekirdekleri 3D baskıyla üretilip sete montajlanır ve parçalar seri üretim malzemesiyle enjeksiyon presinde basılır. Böylece gerçek termoplastikle parça elde edilir, ama tam bir çelik kalıbın yatırımı ve süresi beklenmez.
Acil Hibrit Kalıplama™ arti90 üretim pratiğinde en fazla 2.000 adetlik işler için planlanır. Tasarımda bir değişiklik gerektiğinde yalnızca ilgili çekirdek yeniden üretilir.
Sertifika gerektiren testler için silikon parti yerine gerçek malzeme gerekir
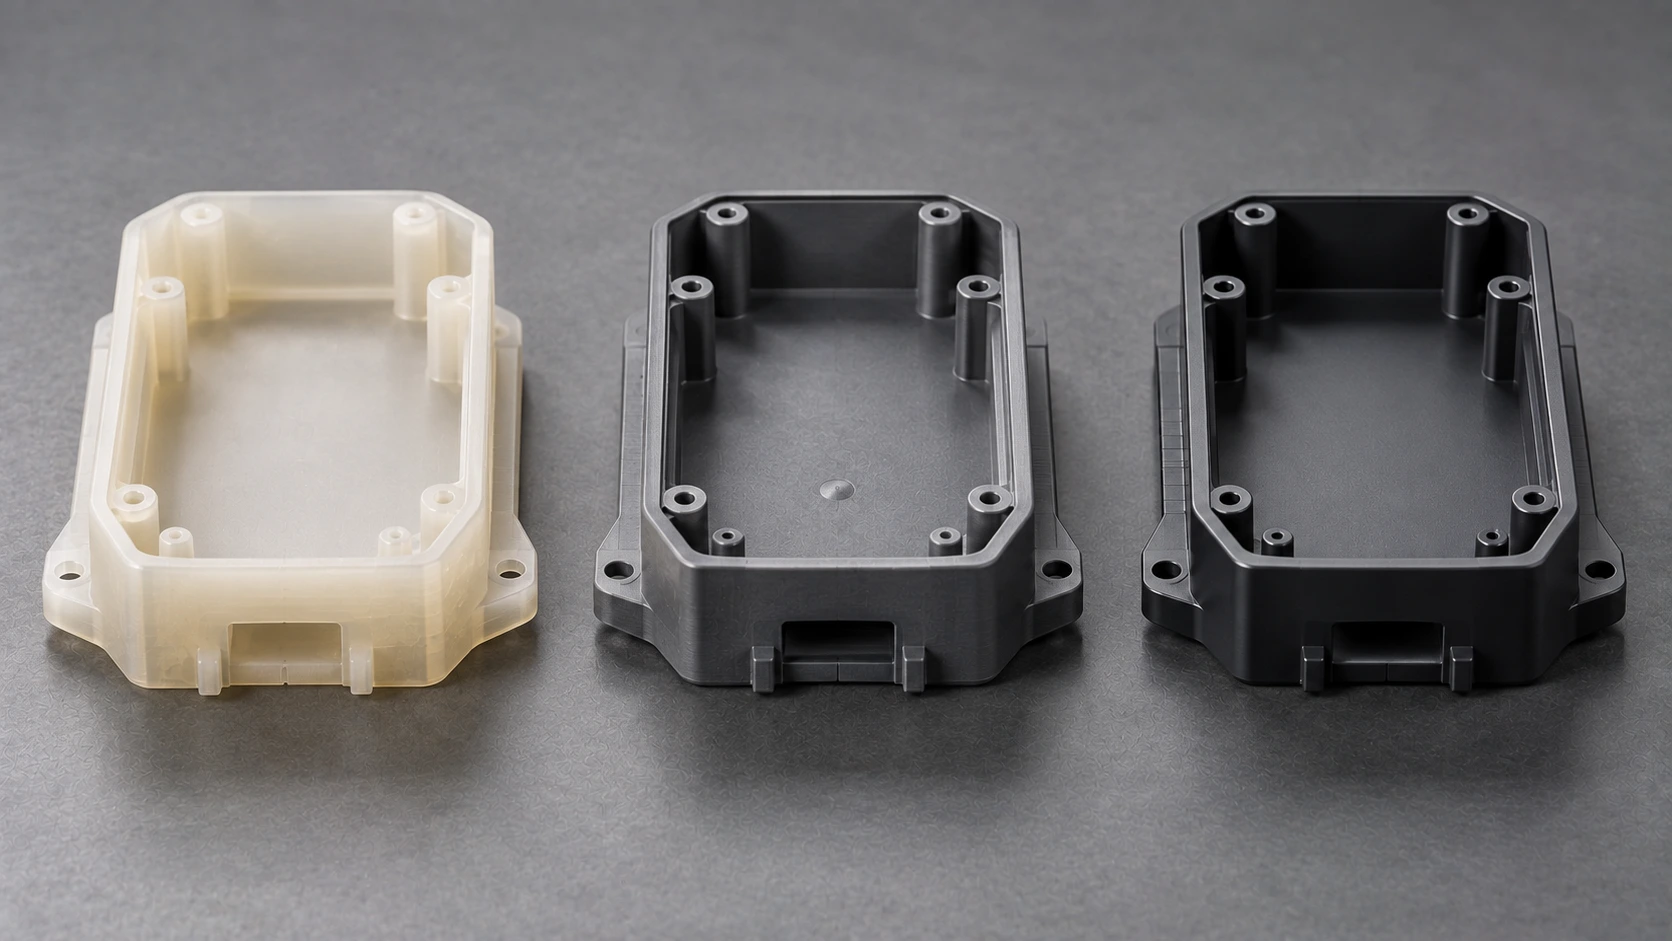
Teklif aşamasında sık karşılaşılan bir örüntü, yanmazlık ya da kimyasal dayanım testine girecek parçaların silikon kalıptan istenmesidir. Döküm reçinesiyle geçen bir test, seri malzeme için geçerli sayılmaz. Bu parçalar için hibrit kalıpla gerçek termoplastikten küçük bir parti basmak, testi baştan doğru malzemeyle yapmayı sağlar.
Yöntemi seçerken hangi sorulara cevap verilmesi gerektiği, bu üç seçenek yan yana konduğunda netleşir.
Karar Verirken Sorulacak Dört Soru
Silikon kalıplama ile enjeksiyon kalıplama arasındaki seçim, tek bir adet eşiğiyle verilmez. Aşağıdaki dört soru sırayla cevaplandığında yöntem kendiliğinden belirginleşir:
- Parçanın seri üretim termoplastiğinden olması, test ya da sertifika için zorunlu mu?
- Toplam adet ne kadar ve bu adet tek partide mi, zamana yayılarak mı isteniyor?
- Tasarım donmuş mu, yoksa saha testinden sonra değişmesi bekleniyor mu?
- Parçada alt kesik, ince detay ya da yüksek görünüş beklentisi var mı?
İlk sorunun cevabı “evet” ise silikon kalıplama elenir ve seçim hibrit kalıplama ile enjeksiyon arasında kalır. Tasarım değişecekse çelik kalıp beklemeye alınır. Adet birkaç yüzle sınırlıysa ve gerçek malzeme şartı yoksa silikon kalıplama çoğu zaman en kısa yoldur. Az adetli üretim planlarında bu dört soru, teklif istemeden önce cevaplanması gereken ilk listedir.
Sık Sorulan Sorular
Silikon kalıplama ile enjeksiyon kalıplama arasında karar veren ekiplerden gelen sorular çoğunlukla dayanıklılık, terimler ve geçiş süreciyle ilgilidir.
Silikon Kalıptan Çıkan Parça Enjeksiyon Parçası Kadar Dayanıklı mı?
Kullanılan reçineye göre değişir. Bazı poliüretan reçineler darbe ve esneklik açısından seri termoplastiğe çok yakın davranır, bazıları ise yalnızca görünüş için uygundur.
Uzun süreli yük, yüksek sıcaklık ya da kimyasal temas altındaki davranış farklı olabilir. Bu yüzden döküm parçalar fonksiyon ve montaj testlerinde güvenle kullanılır, ancak ömür ve dayanım onayı seri malzemeyle verilir.
Vakumlu Döküm ile Silikon Kalıplama Aynı Şey mi?
Pratikte aynı süreci anlatır. Silikon kalıplama kalıbın malzemesine, vakumlu döküm dökme yöntemine, üretan döküm ise parça malzemesine vurgu yapar.
Tedarikçiler bu üç adı birbirinin yerine kullanır. Teklif isterken terimden çok parça malzemesini ve adedi belirtmek daha açıklayıcıdır.
Silikon Kalıpla Başlayıp Sonra Enjeksiyona Geçmek Mümkün mü?
Mümkündür ve sık izlenen bir yoldur. İlk parti silikon kalıpla üretilir, saha ve kullanıcı geri bildirimleri toplanır, tasarım son haline getirilir.
Ardından tasarım enjeksiyon kalıbı için gözden geçirilir. Çekme açıları, cidar kalınlıkları ve alt kesikler bu aşamada düzeltilir. Geçişte aynı 3D modelin kullanılması, iki aşama arasındaki farkı küçük tutar.
Talep beklenenden hızlı büyürse, çelik kalıp hazırlanırken aradaki süre hibrit kalıpla basılan bir köprü partiyle kapatılabilir.
Hangi Yöntem İlk Parçayı Daha Hızlı Verir?
İlk parçaya ulaşma süresinde silikon kalıplama belirgin biçimde öndedir. Master model basılıp kalıp alındıktan sonra döküme geçilir, çelik kalıp işlenmesi beklenmez.
Enjeksiyon kalıplamada ilk parça, kalıbın tasarlanıp işlenmesinden ve deneme basımlarından sonra gelir. Buna karşılık kalıp hazır olduğunda üretim hızı silikon kalıplamayı çok geride bırakır. Toplam süre karşılaştırması bu yüzden ilk parti ve toplam adet birlikte düşünülerek yapılır. Süreler parçanın boyutuna, geometrisine ve yüzey beklentisine göre değişir.
Aradaki hız ihtiyacı için hibrit kalıp, çelik kalıptan daha kısa sürede gerçek malzemeyle parça verir.
Silikon Parça Üretmek İçin Hangi Yöntem Kullanılır?
Parçanın kendisi silikon olacaksa, yani conta, tuş ya da yumuşak bir kapak gibi, bu karşılaştırmanın dışında kalan bir süreç devreye girer. Seri üretimde sıvı silikon kauçuk metal kalıba enjekte edilir.
Az adetli ihtiyaçlarda ise kauçuk benzeri poliüretan reçineler silikon kalıba dökülerek esnek parçalar elde edilir. Hangisinin uygun olduğu, parçanın temas edeceği ortama ve adedine göre belirlenir.
Karar Adetle Başlar, Malzemeyle Netleşir
Silikon kalıplama ile enjeksiyon kalıplama arasındaki seçim, çoğu zaman adet sorusuyla başlar. Asıl belirleyici ise parçanın gerçek malzemeden olması gerekip gerekmediği ve tasarımın ne kadar oturduğudur. Bu iki soru cevaplanmadan verilen adet kararı, ya gereksiz bir kalıp yatırımına ya da seri parçayı temsil etmeyen bir test partisine yol açar.
arti90.com’da Silikon ile Enjeksiyon Arasındaki Karar Nasıl Veriliyor?
+90 3B Dijital Fabrika’da silikon kalıplama, Acil Hibrit Kalıplama™ ve enjeksiyon kalıplama aynı çatı altında yürür. Bu yüzden yöntem kararı, tek bir kalıp tipini satmak üzerine kurulmaz. İlk bakılan şey parçanın malzeme şartı ve tasarımın durumudur, adet bu iki bilginin üzerine konur.
Proje ilerledikçe yöntem değişebilir. Silikon kalıpla başlayan bir parça, tasarım oturduğunda hibrit kalıba, adet büyüdüğünde enjeksiyona taşınır. Her geçişte aynı ekip ve aynı 3D veri kullanıldığı için proje bir tedarikçiden diğerine aktarılmaz.
Parçanız için doğru yöntemi adet, malzeme ve tasarım durumuna göre belirleyelim
3D modelinizi, hedef adedinizi ve parçanın hangi testlerden geçeceğini paylaşın; silikon kalıplama, hibrit kalıplama ve enjeksiyon arasındaki karşılaştırmayı sizin projeniz için birlikte yapalım. Yöntem değerlendirmesi talebinizi buradan iletebilirsiniz.