
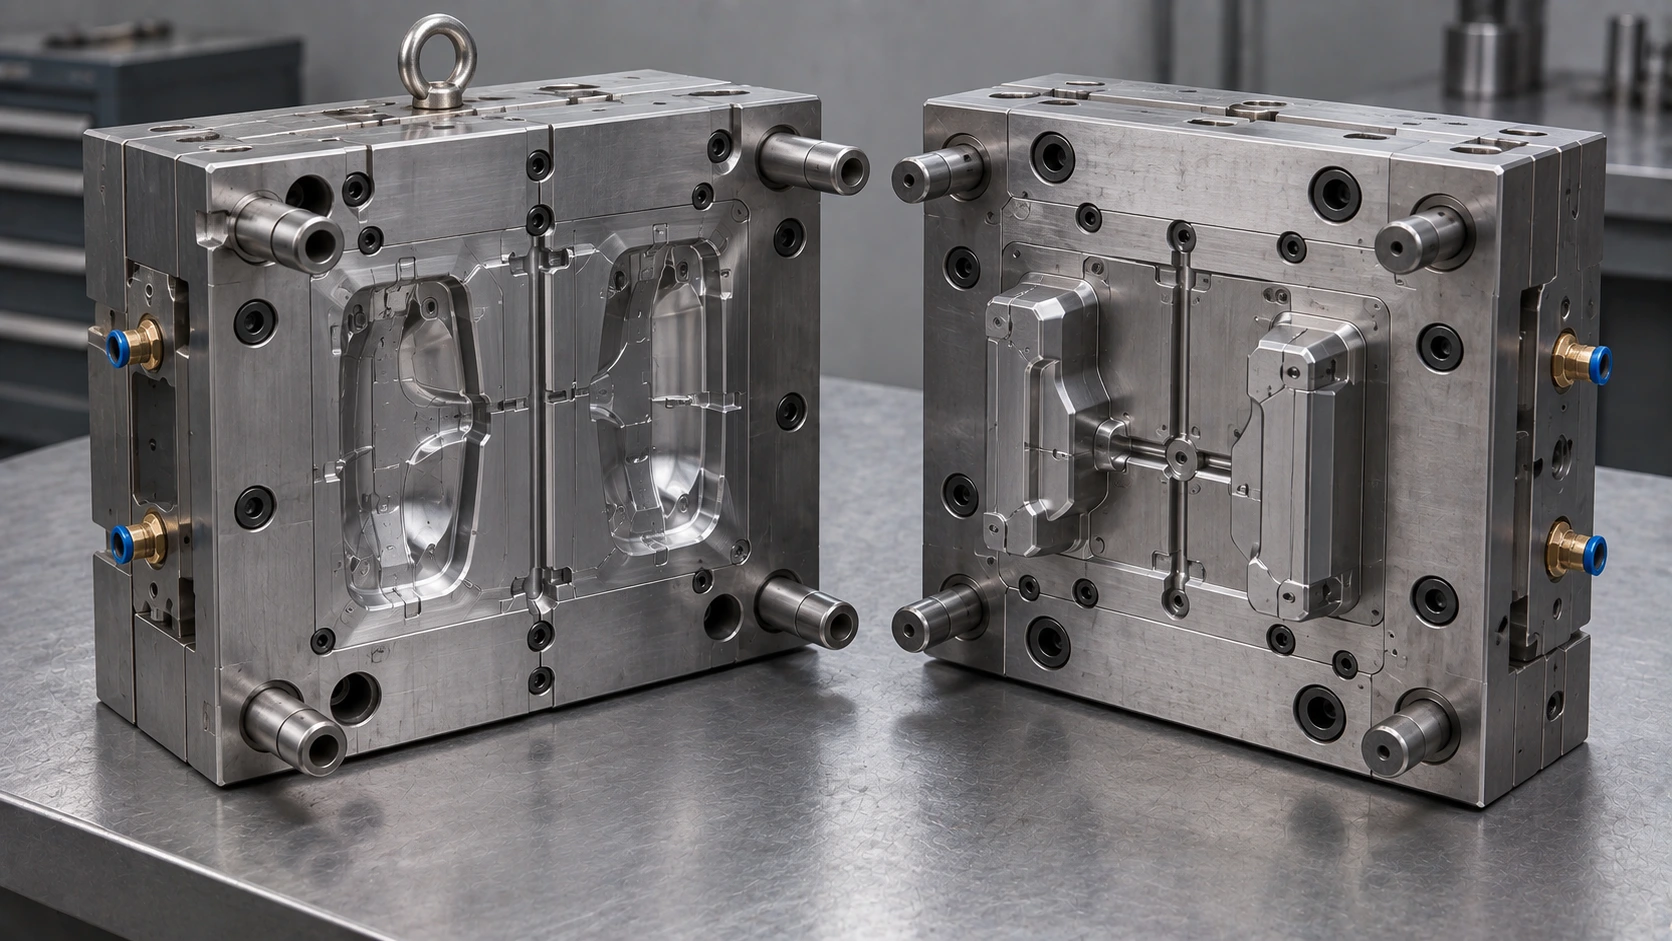
Bir ürün geliştirme ekibi, yeni bir cihaz kapağı için üç kalıpçıdan teklif topladı. İlk teklif tek gözlü ve soğuk yolluklu bir kalıp önerdi, ikincisi dört gözlü sıcak yolluk, üçüncüsü ise sürgülü iki plakalı bir yapı. Üç teklif aynı parça için hazırlanmıştı ama birbirleriyle karşılaştırılamıyordu.
Sorun tekliflerde değildi. Ekip, hangi kalıp tipinin kendi adedine, tasarım olgunluğuna ve malzemesine uyduğunu bilmeden teklif istemişti. Her kalıpçı da kendi alışkın olduğu yapıyı önermişti.
Enjeksiyon kalıplarının çeşitlerini tek bir listeden öğrenmek zordur, çünkü bir kalıp aynı anda birden fazla kategoriye girer. Aynı kalıp hem çok gözlü, hem sıcak yolluklu, hem de üç plakalı olabilir. Doğru kalıbı seçmek için önce bu eksenlerin her birinin neyi değiştirdiğini görmek gerekir.
Kısa cevap
Enjeksiyon kalıpları altı eksende sınıflandırılır: göz sayısı, yolluk sistemi, plaka yapısı, işlev, malzeme ve ömür, soğutma yöntemi. Bir kalıp her eksenden bir tip taşır. Doğru kombinasyon ise parçanın geometrisine, üretilecek adede, tasarımın ne kadar oturduğuna ve kullanılacak plastiğe göre belirlenir. Kalıp tipi bu dört bilgiden sonra seçilir.
Enjeksiyon Kalıbı Nedir ve Hangi Parçalardan Oluşur?
Enjeksiyon kalıbı, eriyik plastiğin basınçla doldurulduğu ve soğuyarak parçanın şeklini aldığı takımdır. Kalıbın içindeki boşluk parçanın negatifidir; plastik bu boşluğu doldurur, soğur ve kalıp açıldığında dışarı itilir.
Her enjeksiyon kalıbının iki temel yarısı vardır. Dişi kalıp (kavite) parçanın dış yüzeyini şekillendirir ve genellikle enjeksiyon memesine bakan sabit tarafta durur. Erkek kalıp (maça ya da çekirdek) iç yüzeyi oluşturur ve hareketli tarafta yer alır. Bu iki yarının yanında yolluk sistemi, soğutma kanalları, itici pimler ve kılavuz elemanlar kalıbı tamamlar.
Kalıp elemanlarının adlandırması kalıpçıdan kalıpçıya değişebilir. Aynı parçaya bir atölye “göbek”, diğeri “maça”, bir üçüncüsü “çekirdek” diyebilir. Bu dağınıklık, teknik şartname ve teklif karşılaştırmasında gereksiz yanlış anlamalar doğurur.
Resmi Kaynak: ISO Enjeksiyon ve basınçlı döküm kalıplarının bileşenleri için ortak terim ve semboller ISO 12165 standardında tanımlanır. Standardın amacı, özellikle CAD çiziminde kullanılan mesleki terminolojiyi tutarlı hale getirmektir.
Terimler netleştikten sonra asıl soru, kalıbın hangi özelliklerle tarif edileceğidir. Bunun için altı sınıflandırma ekseni birlikte okunur.
Enjeksiyon Kalıpları Nasıl Sınıflandırılır?
Enjeksiyon kalıbı tek bir etiketle tarif edilmez. Her kalıp altı eksenin her birinden bir tip taşır ve bu tiplerin birleşimi kalıbın maliyetini, çevrim süresini ve ömrünü belirler. Aşağıdaki tablo eksenleri ve her eksende verilmesi gereken kararı bir arada gösterir.
| Sınıflandırma ekseni | Başlıca tipler | Bu eksende sorulan soru |
|---|---|---|
| Göz sayısı | Tek gözlü, çok gözlü, aile kalıbı | Bir çevrimde kaç parça çıkmalı? |
| Yolluk sistemi | Soğuk yolluk, sıcak yolluk, yalıtımlı yolluk | Yolluk atığı ve renk değişimi ne kadar önemli? |
| Plaka yapısı | İki plakalı, üç plakalı, katlı (stack) | Giriş noktası nerede olmalı, pres kapasitesi nasıl kullanılacak? |
| İşlev | Sürgülü, lifterli, vidalı çıkarmalı, insert, çift bileşenli, gaz destekli | Parçada alt kesik, diş veya ikinci malzeme var mı? |
| Malzeme ve ömür | Prototip ve alüminyum, çelik seri kalıp, hibrit kalıp | Kaç adet üretilecek, tasarım donmuş mu? |
| Soğutma | Klasik delikli kanal, konformal soğutma | Çevrim süresi ve çarpılma ne kadar kritik? |
Tablo okunurken şuna dikkat etmek gerekir: eksenler birbirinden bağımsız görünse de kararlar birbirini etkiler. Sıcak yolluk seçimi plaka yapısını değiştirebilir, çok gözlü bir kalıp daha sıkı bir soğutma dengesi ister. Bu yüzden eksenler aşağıda tek tek açılır, ardından seçim mantığı birlikte kurulur.
Göz Sayısına Göre Enjeksiyon Kalıp Çeşitleri
Göz, kalıp içindeki parça boşluğudur. Göz sayısı, bir çevrimde kaç parça üretileceğini belirler ve kalıbın boyutunu, yolluk dengesini ve ilk yatırımını doğrudan etkiler.
Tek Gözlü Kalıp
Tek gözlü kalıp, her çevrimde tek parça üretir. Büyük parçalar, sık revizyon beklenen tasarımlar ve düşük yıllık ihtiyaçlar için en sade çözümdür. Kalıp küçük olduğu için işlenmesi, ayarı ve bakımı da daha kolaydır.
Tek gözlü kalıbın zayıf tarafı birim süredir. Adet büyüdükçe pres zamanı toplam maliyetin en büyük kalemi haline gelir. Bu nedenle tek gözlü kalıpla başlayan projeler, tasarım oturduğunda çok gözlü bir kalıba geçmeyi planlar.
Çok Gözlü Kalıp
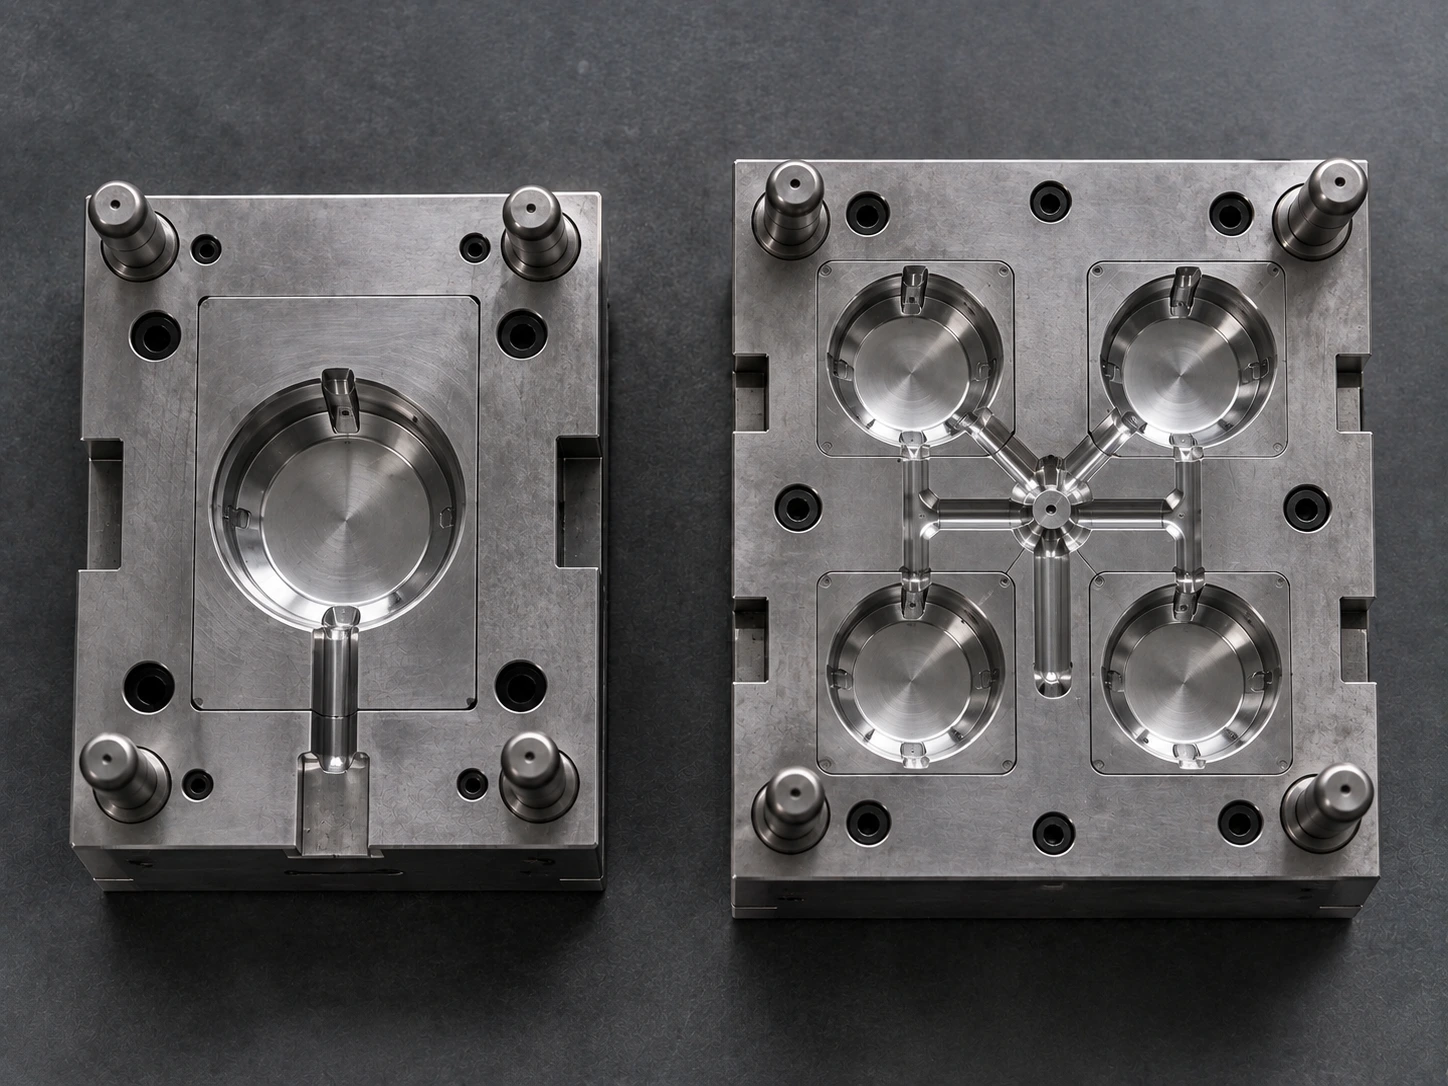
Çok gözlü kalıp, aynı parçadan her çevrimde birden fazla üretir. Kapak, tıpa, klips gibi küçük ve yüksek adetli parçalarda birim süreyi belirgin biçimde düşürür.
Göz sayısı arttıkça dengeli dolum zorlaşır. Yolluğa yakın gözler, uzaktaki gözlerden önce dolmaya başlarsa parçalar arasında ölçü ve ağırlık farkı oluşur. Bu yüzden çok gözlü kalıplarda yolluk kolları simetrik tasarlanır ve dolum genellikle akış analiziyle doğrulanır.
Çok gözlü kalıbın bir başka yükü revizyon maliyetidir. Tasarımdaki küçük bir değişiklik, tek göz yerine dört ya da sekiz gözde aynı işlemi gerektirir. Tasarımı henüz oturmamış bir parça için çok gözlü kalıp erken bir yatırımdır.
Aile Kalıbı
Aile kalıbı, farklı parçaları aynı kalıpta birlikte üretir. Bir ürünün alt ve üst kapağı, ya da bir montaj setinin küçük bileşenleri tek çevrimde çıkabilir.
Aile kalıbı ilk bakışta ekonomik görünür, ancak parçaların hacimleri birbirinden çok farklıysa dolum dengesi kurmak zorlaşır. Parçalardan birinde revizyon gerektiğinde diğerlerinin üretimi de durur. Bu nedenle aile kalıbı, hacmi yakın ve tasarımı birlikte donmuş parçalar için mantıklıdır.
Yolluk Sistemine Göre Enjeksiyon Kalıp Çeşitleri
Yolluk, eriyik plastiği enjeksiyon memesinden parça boşluğuna taşıyan kanal sistemidir. Yolluk tipi, her çevrimde ne kadar atık çıkacağını, renk ve malzeme değişiminin ne kadar süreceğini ve kalıbın ne kadar karmaşık olacağını belirler.
Soğuk Yolluklu Kalıp
Soğuk yolluklu kalıpta yolluk kanalı parçayla birlikte soğur ve her çevrimde parçayla beraber kalıptan çıkar. Yolluk sonra parçadan ayrılır, termoplastik malzemelerde öğütülüp belirli oranlarda yeniden kullanılabilir.
Soğuk yolluk basit, ucuz ve bakımı kolay bir yapıdır. Renk değişimi hızlıdır, çünkü kanalda bekleyen eriyik yoktur. Prototip, düşük adet ve sık renk değişen işlerde bu yüzden öne çıkar.
Dezavantajı her çevrimde oluşan atık ve uzayan çevrim süresidir. Kalın bir yolluğun soğuması parçanın kendisinden uzun sürebilir. Yüksek adetli işlerde bu fark hem malzeme hem zaman olarak birikir.
Sıcak Yolluklu Kalıp
Sıcak yolluklu kalıpta kanal sistemi ısıtılır ve plastik yolluk içinde eriyik halde kalır. Kalıptan yalnızca parça çıkar, yolluk atığı oluşmaz ya da çok azalır.
Sıcak yolluk çevrim süresini kısaltır ve çok gözlü kalıplarda dolum dengesini kurmayı kolaylaştırır. Giriş noktası parçanın istenen yerine konabildiği için görünür yüzeylerde iz yönetimi de daha esnektir.
Bu avantajların bedeli ilk yatırım ve işletme hassasiyetidir. Isıtıcılar, sıcaklık kontrolü ve bakım ek maliyet getirir. Isıya duyarlı malzemelerde eriyiğin kanalda uzun süre beklemesi bozulmaya yol açabilir.
Renk değişimi de sıcak yollukta daha zahmetlidir. Kanalda kalan eski renk tamamen temizlenene kadar birkaç çevrim fire verilir. Sık renk değişen bir üretim planında bu kayıp, atıksız yolluğun sağladığı kazancı eritebilir.
Sıcak yolluk kararında renk değişim sıklığına adetten önce bakılmalı
Yüksek adet sıcak yolluğu tek başına haklı çıkarmaz. Aynı parça yılda birkaç kez farklı renkte üretilecekse, her değişimde verilen fire ve temizleme süresi hesaba katılmalıdır. Az renkli, uzun ve kesintisiz üretimler sıcak yolluktan en çok kazanan işlerdir.
Soğuk ve sıcak yolluk arasında kalan üçüncü bir seçenek de vardır ve daha az bilinir.
Yalıtımlı Yolluklu Kalıp
Yalıtımlı yolluklu kalıpta kanal dıştan ısıtılmaz. Kalın kesitli yolluğun dış yüzeyi kalıp çeliğine temas ederek katılaşır ve iç kısımda eriyik bir çekirdek kalır. Katılaşan dış tabaka, bu çekirdeği yalıtan bir kabuk görevi görür.
Bu yapı sıcak yolluktan daha ucuzdur, ancak çevrim sürekliliğine bağımlıdır. Üretim uzun süre durursa kanal tamamen katılaşır ve yeniden başlatmak zahmetli olur. Bu nedenle yalıtımlı yolluk, kesintisiz ve tek malzemeli üretimlerde tercih edilen dar bir seçenektir.
Plaka Yapısına Göre Enjeksiyon Kalıp Çeşitleri
Plaka yapısı, kalıbın kaç düzlemde açıldığını ve yolluğun parçadan nasıl ayrıldığını belirler. Bu eksen, giriş noktasının parçanın neresine konabileceğini de doğrudan etkiler.
İki Plakalı Kalıp
İki plakalı kalıp tek bir ayırma düzleminde açılır. Parça ve yolluk aynı düzlemde kalır, kalıp açıldığında birlikte çıkar. En yaygın ve en ekonomik yapıdır.
Sınırı, giriş noktasının parçanın kenarında olmasıdır. Geniş ve düz bir parçayı ortasından doldurmak gerektiğinde iki plakalı yapı yetersiz kalabilir ve dolum yolu uzar.
Üç Plakalı Kalıp
Üç plakalı kalıp iki ayırma düzleminde açılır. İlk açılışta yolluk, ikinci açılışta parça ayrılır. Bu sayede giriş noktası parçanın ortasına ya da birden fazla noktasına konabilir.
Üç plakalı yapı özellikle çok gözlü kalıplarda ve merkezden dolum isteyen parçalarda kullanılır. Yolluk parçadan otomatik ayrıldığı için ikinci bir kesme işlemi gerekmez.
Karşılığında kalıp daha yüksek, daha karmaşık ve daha pahalıdır. Açılma stroku uzadığı için presin kalıp yüksekliği ve açılma mesafesi de kontrol edilmelidir.
Katlı (Stack) Kalıp
Katlı kalıp, iki veya daha fazla ayırma düzlemini üst üste koyarak aynı pres alanında göz sayısını katlar. Kapama kuvveti büyük ölçüde paylaşıldığı için pres büyütmeden üretim kapasitesi artırılır.
Bu yapı çok yüksek adetli ve ince cidarlı ambalaj parçalarında anlam kazanır. Tasarım, dengeleme ve bakım yükü yüksektir. Ürün geliştirme ve az adetli üretim aşamasındaki projelerde katlı kalıp nadiren gündeme gelir.
İşleve Göre Enjeksiyon Kalıp Çeşitleri
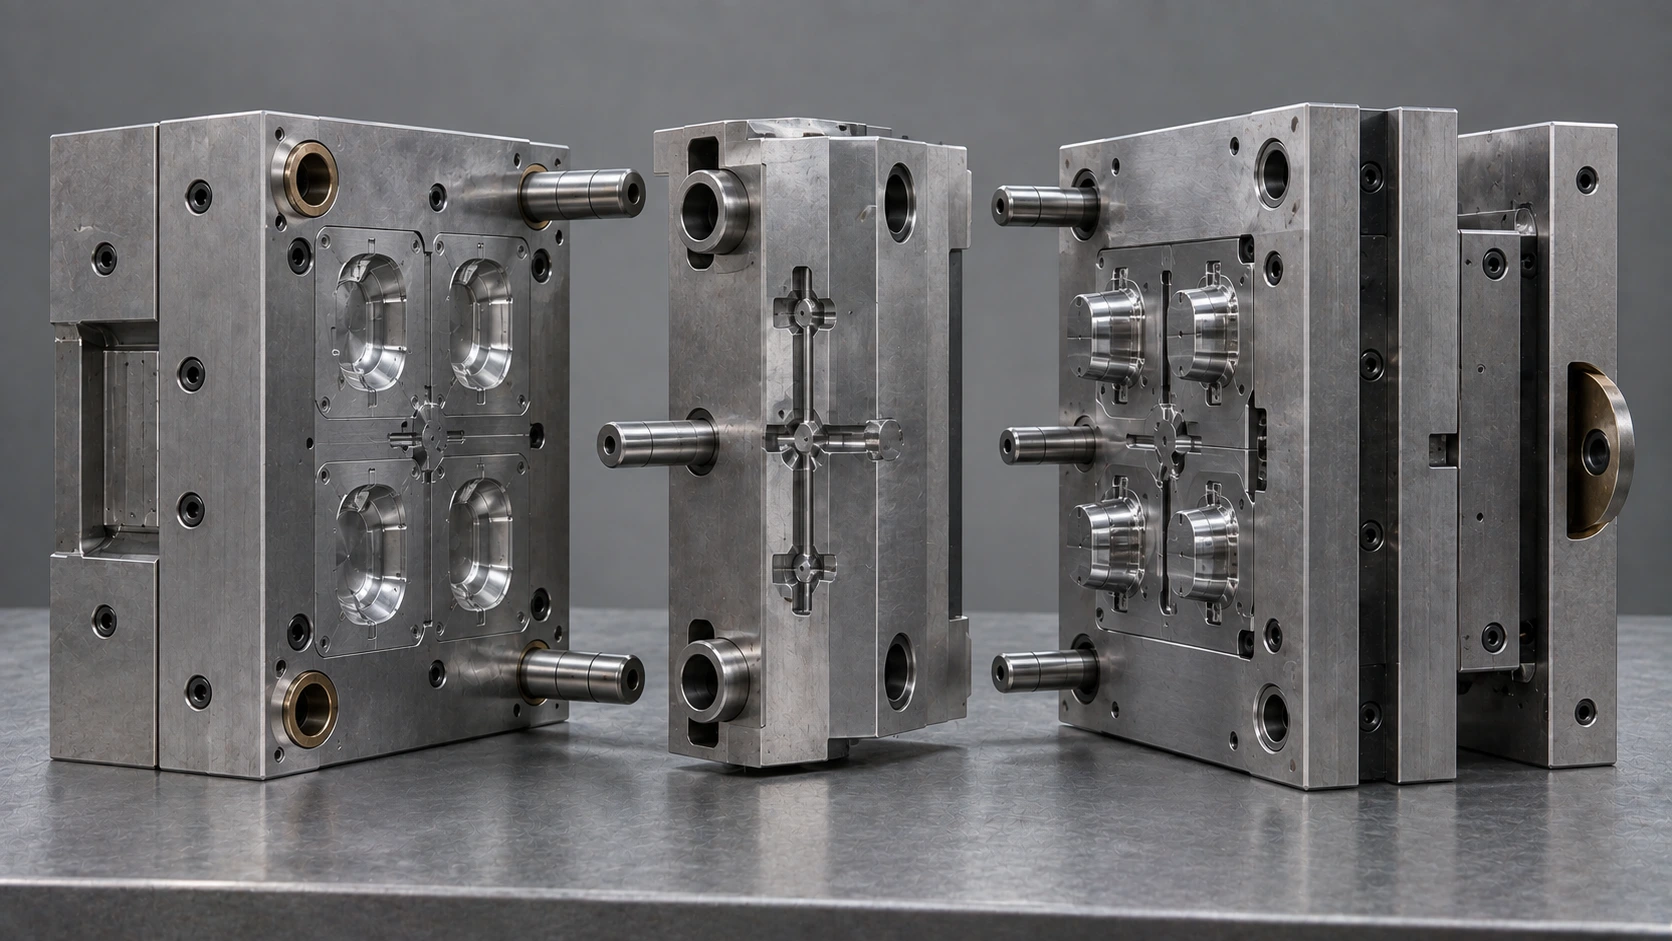
Bazı parçalar düz bir açılma hareketiyle kalıptan çıkmaz. Alt kesikler, iç dişler, ikinci bir malzeme ya da kalın cidarlar kalıba ek mekanizmalar ekler. İşleve göre sınıflandırma, bu ek mekanizmaları tarif eder.
Sürgülü, Maçalı ve Lifterli Kalıplar
Sürgülü kalıp, kalıp açılma yönüne dik hareket eden bir parçayla yan deliği, yan kanalı ya da dış alt kesiği şekillendirir. Kalıp açılırken sürgü geri çekilir ve parça serbest kalır.
Lifter ise parçanın iç tarafındaki alt kesikler için kullanılır. İtme hareketi sırasında açılı bir yol izleyerek alt kesikten kurtulur. Klips, tırnak ve iç çıkıntı taşıyan kapaklarda sık görülür.
Her sürgü ve lifter kalıbın boyutunu, maliyetini ve bakım ihtiyacını artırır. Hareketli parçalar aşındıkça çapak ve ölçü sapması riski doğar.
Bu yüzden kalıptan önce parça tasarımına bakmak gerekir. Bir alt kesik, küçük bir geometri değişikliğiyle kaldırılabiliyorsa, sürgülü kalıp yerine daha sade bir yapıyla aynı işlev elde edilebilir. Tasarım aşamasında yapılan bu kontrol, kalıp maliyetindeki en büyük tasarruf kalemlerinden biridir.
Vidalı Çıkarmalı Kalıp
Vidalı çıkarmalı kalıp, iç dişli parçaları dişi bozmadan kalıptan çıkarmak için maçayı döndürerek geri çeker. Şişe kapakları ve dişli bağlantı parçaları tipik örneklerdir.
Dönme mekanizması kalıba motor, dişli ya da kremayer ekler. Mekanizma karmaşık olduğu için bu tip kalıplar ancak adet ve diş hassasiyeti yatırımı haklı çıkardığında seçilir.
Insert ve Üst Kalıplama (Overmolding) Kalıpları
Insert kalıp, kalıba önceden yerleştirilen metal burç, somun ya da elektronik bir parçanın etrafına plastik basar. Plastik, insert parçayı sararak tek bir bileşen oluşturur.
Üst kalıplama da benzer bir mantıkla çalışır, ancak ilk parça genellikle plastiktir. Sert bir gövdenin üzerine yumuşak bir tutamak ya da conta basılır. Malzemeler arasındaki yapışma, iki plastiğin uyumuna ve yüzey hazırlığına bağlıdır.
Bu kalıplarda insertin kalıp içinde doğru konumda kalması başlıca tasarım konusudur. Konum kayarsa hem parça hem kalıp zarar görebilir. Üst kalıplama ile iki malzemeli parça üretimi planlanırken insert toleransları kalıp tasarımından önce netleştirilir.
Çift Bileşenli (2K) Kalıp
Çift bileşenli kalıp, iki farklı malzemeyi ya da iki rengi aynı makine çevriminde sırayla basar. Kalıp döner veya kaydırılır ve ikinci malzeme ilk parçanın üzerine enjekte edilir.
2K kalıp, üst kalıplamadaki ara taşıma adımını ortadan kaldırır ve yüksek adetlerde verimlidir. Buna karşılık iki enjeksiyon ünitesi taşıyan bir pres ve daha karmaşık bir kalıp gerektirir.
Gaz Destekli Enjeksiyon Kalıbı
Gaz destekli kalıplamada eriyik boşluğa kısmen doldurulduktan sonra içeri azot gönderilir. Gaz, kalın kesitlerin içini boşaltarak plastiği kalıp duvarlarına iter.
Bu yöntem kalın tutamaklar, kulplar ve büyük gövdelerde çökme izlerini ve çarpılmayı azaltır, malzeme kullanımını düşürür. Gaz kanallarının yeri tasarım aşamasında belirlenmelidir. Bu yüzden gaz desteği sonradan eklenen bir özellikten çok, parça ve kalıp birlikte tasarlanırken verilen bir karardır.
Parçanız hangi kalıp mekanizmasını gerektiriyor?
Alt kesik, iç diş ya da ikinci malzeme taşıyan bir parça için kalıba geçmeden önce geometriyi birlikte gözden geçirebiliriz. Çiziminizi ve hedef adedinizi teklif formundan iletin, parçanın hangi mekanizmayla ya da hangi alternatif yöntemle daha sade üretileceğini değerlendirelim.
Mekanizmalar belirlendikten sonra kalıbın hangi malzemeden yapılacağı ve ne kadar dayanacağı sorusu gelir. Bu karar, üretilecek adetle doğrudan bağlantılıdır.
Malzeme ve Ömre Göre Enjeksiyon Kalıp Çeşitleri
Kalıp malzemesi, kalıbın kaç çevrim dayanacağını, ne kadar sürede üretileceğini ve revizyonun ne kadara mal olacağını belirler. Sektörde yaygın kullanılan SPI sınıflandırması da kalıpları bu mantıkla ayırır: beklenen çevrim sayısına göre en uzun ömürlü seri kalıp 101, prototip kalıbı 105 sınıfındadır. Sınıflar yol gösterir, kesin bir sözleşme hükmü yerine geçmez.
Prototip ve Alüminyum Kalıplar
Alüminyum kalıp, çeliğe göre daha hızlı işlenir ve ısıyı daha iyi iletir. Bu sayede kalıp daha kısa sürede hazır olur ve çevrim süresi de kısalabilir.
Alüminyumun sınırı aşınma ve darbe dayanımıdır. Cam elyaf katkılı ya da aşındırıcı malzemelerde yüzey daha çabuk yıpranır. Ayırma çizgisi aşındıkça çapak artar ve kalıp ömrü kısalır.
Prototip kalıbının asıl değeri, seri üretim malzemesiyle gerçek parçayı görmektir. Tasarım ekibi montaj, fonksiyon ve görünüş testlerini seri üretim kalıbına geçmeden bu kalıptan çıkan parçalarla yapar.
Çelik Seri Üretim Kalıpları
Çelik kalıp, yüksek adetli ve uzun soluklu üretim için tasarlanır. Sertleştirilmiş takım çelikleri aşınmaya, yüksek kapama kuvvetine ve uzun süreli ısıl döngüye dayanır.
Çelik kalıbın ömrü yalnızca malzemesine bağlı olmaz. Soğutma kanallarının temizliği, itici pimlerin yağlanması, ayırma yüzeylerinin korunması ve düzenli bakım kaydı kalıbın beklenen ömre ulaşıp ulaşmayacağını belirler.
Resmi Kaynak: Millî Eğitim Bakanlığı Plastik teknolojisi alanındaki Enjeksiyon Kalıplarında Bakım Onarım modülü, kalıp bakım prosedürünün oluşturulmasını, bakım kartlarının doldurulmasını ve bakım kayıtlarının tutulmasını ayrı yeterlikler olarak ele alır.
Bakım disiplini, özellikle kalıp mülkiyetinin müşteride olduğu projelerde teklif aşamasında konuşulması gereken bir başlıktır. Kalıbın kimde duracağı ve bakımını kimin yapacağı sonradan netleştiğinde anlaşmazlık çıkabilir.
Hibrit Kalıplar: 3D Baskılı Çekirdekle Kalıp
Hibrit kalıp, kalıp setini geleneksel yöntemlerle işlerken çekirdek ya da insert gibi elemanları 3D baskıyla üretir. Kalıbın karmaşık ve revize edilmesi muhtemel kısmı hızlı üretilir, geri kalanı klasik kalıpçılıkla kurulur.
Bu yaklaşımın asıl kazancı revizyon esnekliğidir. Tasarımda bir değişiklik gerektiğinde tüm kalıp seti yerine yalnızca ilgili çekirdek yeniden üretilir. Ürün geliştirme ekibi seri üretim malzemesiyle test yapmaya kalıbın tamamı hazır olmadan başlayabilir.
+90 3B Dijital Fabrika’da Acil Hibrit Kalıplama™ bu mantıkla çalışır. Kalıp setleri CNC işleme merkezlerinde işlenir, kalıp çekirdekleri metal lazer sinterleme ya da PolyJet teknolojisiyle üretilip sete montajlanır. Parçalar seri üretim malzemesiyle, arti90’ın enjeksiyon preslerinde basılır.
Acil Hibrit Kalıplama™, arti90 üretim pratiğinde en fazla 2.000 adetlik işler için planlanır. Bu, onu prototip kalıbı ile seri çelik kalıp arasında bir köprü yapar: tasarım henüz son halini almamışken gerçek malzemeyle parça görmek ve ilk pazar ihtiyacını karşılamak için kullanılır.
Soğutmaya Göre: Konformal Soğutmalı Kalıp
Enjeksiyon çevriminin en uzun kısmı çoğu zaman soğumadır. Klasik kalıplarda soğutma kanalları düz delinir, bu yüzden parça yüzeyine her noktada eşit mesafede duramaz. Soğuma dengesizliği hem çevrim süresini uzatır hem de çarpılmaya yol açar.
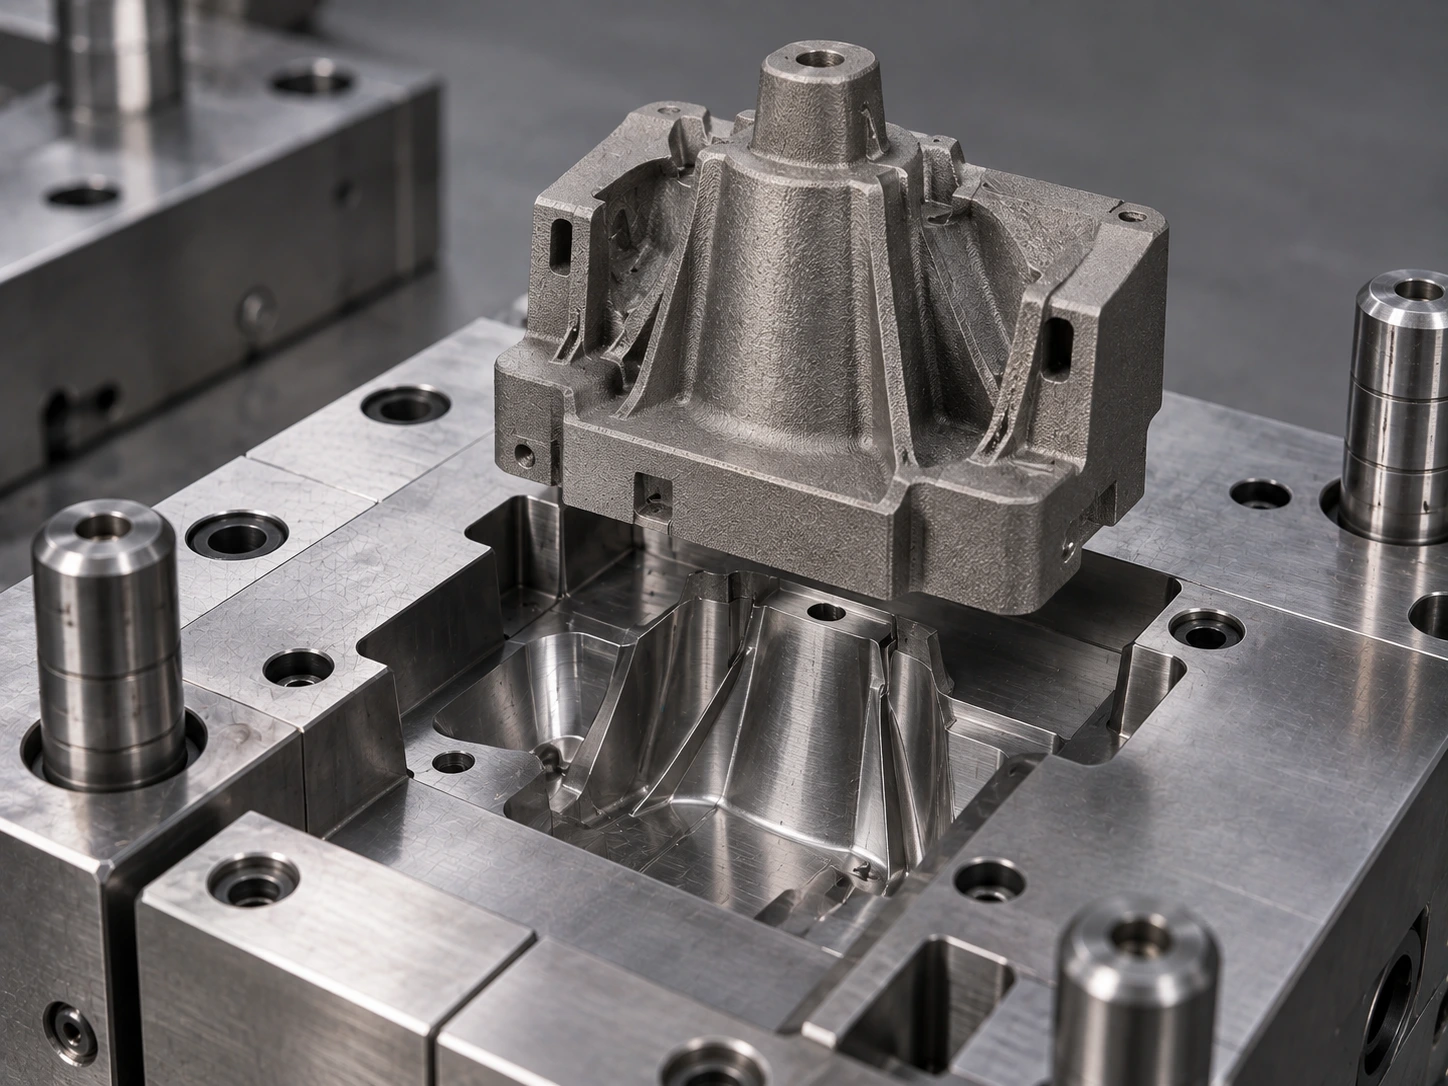
Konformal soğutmalı kalıpta kanallar parça yüzeyinin şeklini takip eder. Bu kanallar düz delinemediği için kalıp elemanı metal eklemeli imalatla üretilir. Soğuma daha dengeli ve daha hızlı olur, özellikle derin ve karmaşık parçalarda çarpılma azalır.
Konformal soğutma bir kalıbın tamamı için şart olmaz. Genellikle sıcak noktaların oluştuğu çekirdek ya da insert için uygulanır. Soğutma kanallı kalıp kararı, çevrim süresinin ya da çarpılmanın parçanın maliyetini belirlediği durumlarda en çok karşılığını verir.
Doğru Enjeksiyon Kalıp Tipi Nasıl Seçilir?
Kalıp tipi, katalogdan seçilen bir ürün olarak görülmemeli. Doğru kombinasyon üç sorunun cevabından çıkar: kaç adet üretilecek, tasarım ne kadar oturdu ve hangi malzeme kullanılacak.
Adet, malzeme ve ömür ekseninin ana belirleyicisidir. arti90 üretim pratiğinde eklemeli imalat tipik olarak 1-50 adetlik işlere, silikon kalıplama tipik olarak 50-500 adete, Acil Hibrit Kalıplama™ en fazla 2.000 adete uyar. Enjeksiyon kalıplama ise 2.000-3.000 adetin üzerinde, metal kalıp ve çekirdekle gündeme gelir.
Tasarım olgunluğu, göz sayısı ve mekanizma kararlarını belirler. Tasarımı hâlâ değişen bir parça için çok gözlü, sürgülü ve sıcak yolluklu bir kalıp, her revizyonda katlanan bir maliyet demektir. Tasarım donana kadar tek gözlü ya da hibrit bir yapıyla ilerlemek daha güvenlidir.
Malzeme, kalıp çeliğini ve yolluk tipini etkiler. Cam elyaf katkılı plastikler aşınmaya dayanıklı çelik ister, ısıya duyarlı malzemeler sıcak yollukta uzun bekleme süresine tahammül etmez. Şeffaf ve yüksek görünüş beklentili parçalar ise yüzey parlatması ve giriş izi yönetimini öne çıkarır.
Resmi Kaynak: ISO ISO 16916, enjeksiyon kalıplarının teklif ve sipariş aşamasında nasıl tarif edileceğini belirleyen bir kalıp şartname formu tanımlar. Form; malzeme, donanım, kalıp yapısı, yüzeyler, makineye özgü verileri ve çalışma türüne ilişkin bilgileri kapsar.
Standart bir şartname formu, farklı kalıpçıların tekliflerini aynı dille karşılaştırmayı sağlar. Kalıp talebinden önce şu bilgilerin netleşmesi, teklif sürecini belirgin biçimde kısaltır:
- Parçanın 3D modeli ve kritik ölçülerin işaretlendiği teknik resim.
- Kullanılacak plastik, katkı oranı ve renk sayısı.
- Yıllık ve toplam adet beklentisi, ilk parti ihtiyacı.
- Görünür yüzeyler ve giriş izinin kabul edilebileceği bölgeler.
- Tasarımın donmuş olup olmadığı, beklenen revizyonlar.
- Kalıbın mülkiyeti, saklanacağı yer ve bakım sorumluluğu.
Bu altı bilgiyle gelen bir talep, kalıpçıya tek bir kalıp tipini dayatmak yerine seçenekleri karşılaştırma imkânı verir. Karşılaştırmanın bir sonucu da bazen hiç enjeksiyon kalıbı yapılmaması olabilir.
Enjeksiyon Kalıbı Hangi Durumlarda Doğru Seçim Olmaz?
Enjeksiyon kalıbı yüksek adette birim maliyeti düşüren güçlü bir yatırımdır. Aynı yatırım, yanlış aşamada yapıldığında projenin en pahalı hatasına dönüşebilir. Tek hizmetli bir kalıpçı bu durumu dile getirmekte zorlanır, çünkü sattığı tek çözüm kalıptır.
İlk durum, tasarımın henüz değiştiği aşamadır. Fonksiyon testleri sürerken yapılan çelik kalıp, her geometri değişikliğinde kaynak, yeniden işleme ya da yeni bir kalıp gerektirir. Bu aşamada parçayı 3D prototip üretimi ile doğrulamak kalıp riskini ortadan kaldırır.
İkinci durum, adetin birkaç yüzle sınırlı kaldığı işlerdir. Birkaç yüz parçalık bir ihtiyaç için metal kalıp yatırımı çoğu zaman amorti edilemez. Silikon kalıplama bu aralıkta seri üretime yakın yüzey ve malzeme davranışı sunar.
Üçüncü durum, pazar tepkisinin henüz bilinmediği lansmanlardır. İlk birkaç yüz parçayla ya da 2.000 adete kadar bir ön seriyle talebi ölçmek isteyen bir ekip, ön seri imalat ve hibrit kalıpla ilerleyip seri kalıp kararını satış verisine göre verebilir.
Kalıp kararı, tasarım donma tarihinden önce verilmemeli
Teklif aşamasına gelen projelerde en sık gözlenen örüntü, seri üretim kalıbının fonksiyon testleri bitmeden sipariş edilmesidir. Kalıp işlenirken gelen her revizyon, hem süreyi hem maliyeti büyütür. Tasarım donma tarihini belirlemek, kalıp tipini seçmekten önce gelen adımdır.
Bu durumların hiçbiri enjeksiyon kalıbını dışlamaz, yalnızca doğru zamana erteler. Tasarım oturduğunda ve adet netleştiğinde enjeksiyon kalıplama hizmeti seri üretimin ekonomik yolu olur.
Sık Sorulan Sorular
Kalıp tipi seçimi sırasında teklif masasına en sık gelen sorular, sınıflandırmanın kendisinden çok pratik sonuçlarıyla ilgilidir. Aşağıdaki cevaplar bu soruları gövdede anlatılanları tekrar etmeden kapatır.
Kaç Çeşit Enjeksiyon Kalıbı Vardır?
Tek bir sayı vermek yanıltıcı olur, çünkü çeşit sayısı kullanılan sınıflandırmaya göre değişir. Altı eksenin her birinde iki ile altı arasında tip bulunur.
Pratikte bir kalıp, bu eksenlerden seçilen tiplerin birleşimiyle tarif edilir. “Dört gözlü, sıcak yolluklu, üç plakalı, sürgülü çelik kalıp” gibi bir tanım, tek bir çeşit adından çok daha fazla bilgi taşır.
Kalıp Tipine Tasarımcı mı Karar Verir, Kalıpçı mı?
Kararın temeli parça tasarımında atılır. Alt kesikler, cidar kalınlıkları ve giriş için ayrılan yüzeyler, kalıbın hangi mekanizmaları taşıyacağını büyük ölçüde belirler.
Kalıpçı bu tasarımı üretilebilirlik açısından değerlendirir ve yolluk, plaka ve soğutma kararlarını verir. En iyi sonuç, iki tarafın kalıp işlenmeye başlamadan önce aynı masada buluşmasıyla alınır.
Tasarım aşamasında yapılan küçük bir değişiklik, kalıbı bir sürgüden ya da bir plakadan kurtarabilir. Bu nedenle kalıp tasarımı, parça tasarımının son adımı olarak görülmelidir.
Mevcut Bir Kalıbın Tipi Sonradan Değiştirilebilir mi?
Sınırlı ölçüde değiştirilebilir. Soğuk yolluklu bir kalıba sonradan sıcak yolluk eklemek ya da göz sayısını artırmak çoğu zaman kalıbın önemli bir kısmını yeniden işlemeyi gerektirir.
Daha kolay olan değişiklikler, çekirdek ya da insert düzeyindeki revizyonlardır. Kalıbın modüler kurulması, yani değişmesi muhtemel elemanların ayrı parçalar olarak tasarlanması, sonradan yapılacak değişiklikleri ucuzlatır.
Prototip Kalıbından Çıkan Parça Seri Üretimi Temsil Eder mi?
Malzeme aynıysa büyük ölçüde temsil eder. Parça seri üretim plastiğiyle basıldığı için mekanik davranış, çekme ve yüzey karakteri gerçekçi olur.
Fark, kalıbın ısıl davranışından ve yolluk yapısından gelir. Soğutma ve giriş noktası seri kalıpta değişirse, çarpılma ve ölçü sonuçları da değişebilir. Bu yüzden prototip parçalarla yapılan kritik ölçü onayları, seri kalıbın ilk numune parçalarında yeniden doğrulanır.
Kalıp Ömrünü En Çok Ne Kısaltır?
Aşındırıcı malzemeler, yetersiz soğutma ve düzensiz bakım başlıca nedenlerdir. Cam elyaf katkısı ayırma yüzeylerini ve giriş bölgesini hızla aşındırır.
Tıkanan soğutma kanalları kalıbı ısıl olarak zorlar. Bakım kaydı tutulmayan kalıplarda ise küçük sorunlar, çapak ve ölçü sapması olarak parçaya yansıyana kadar fark edilmez.
Önce Parça, Sonra Kalıp: Seçimi Doğru Sırayla Yapmak
Enjeksiyon kalıplarının çeşitleri, aslında bir parçanın üretimine dair altı ayrı kararın adlarıdır. Göz sayısı, yolluk, plaka, mekanizma, malzeme ve soğutma birlikte seçildiğinde kalıp doğru yatırım olur. Ayrı ayrı ve yanlış sırayla seçildiğinde ise pahalı bir revizyon kaynağına dönüşür.
Sıra her projede aynıdır: önce parçanın geometrisi ve malzemesi netleşir, sonra adet ve tasarım olgunluğu değerlendirilir, en son kalıp tipi seçilir. Bu sırayı atlayan projeler, genellikle üç farklı kalıpçıdan birbirine benzemeyen üç teklifle karşılaşır.
arti90.com’da Bir Kalıp Talebi Hangi Sorularla Başlıyor?
+90 3B Dijital Fabrika’da bir kalıp talebi, kalıp tipinden önce parçanın kendisiyle başlar. İlk bakılan şey tasarımın donup donmadığı ve hedef adettir. Bu iki cevap, işin 3D baskıyla mı, silikon kalıpla mı, Acil Hibrit Kalıplama™ ile mi yoksa enjeksiyon kalıbıyla mı yürüyeceğini belirler.
Enjeksiyon kalıbı gerektiğinde, kalıp setleri CNC işleme merkezlerinde işlenir. Insert’li üretim, çift renk ve konformal soğutma kanalları gibi özel ihtiyaçlar da aynı çatı altında değerlendirilir. Böylece yöntem değiştirmek gerektiğinde proje başka bir tedarikçiye taşınmaz.
Kalıp tipinizi seçmeden önce parçanızı birlikte değerlendirelim
Parçanızın modelini, malzemesini ve hedef adedini paylaşın; hangi kalıp tipinin ya da hangi alternatif yöntemin projenize uyduğunu birlikte netleştirelim. Değerlendirme talebinizi buradan başlatabilirsiniz.