
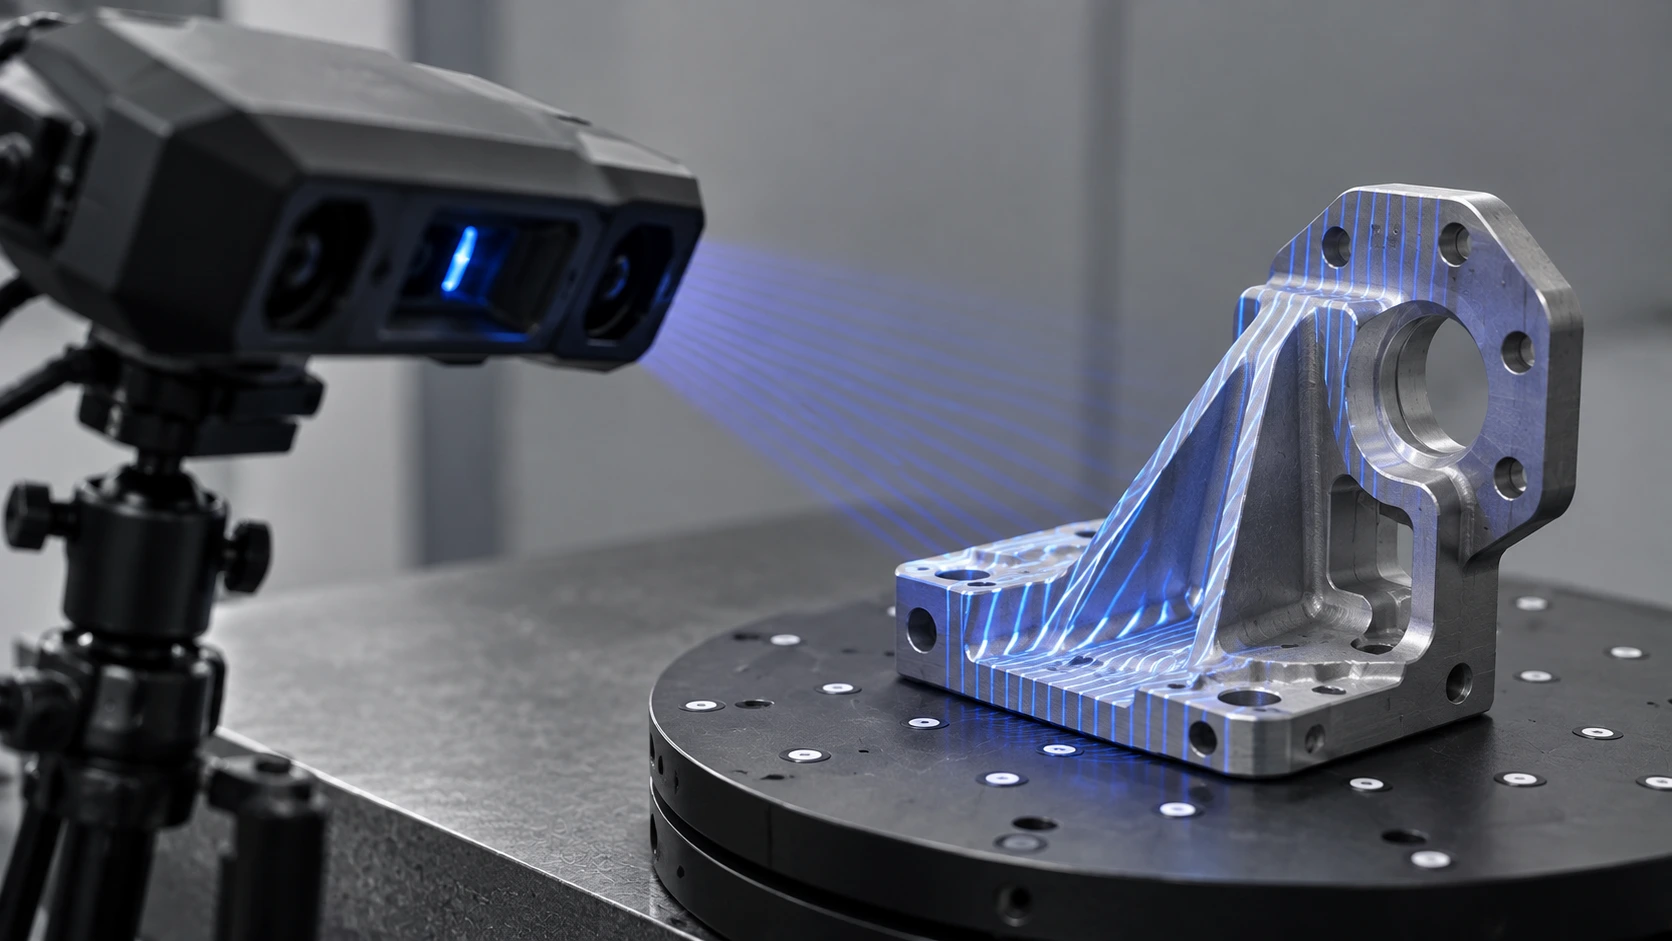
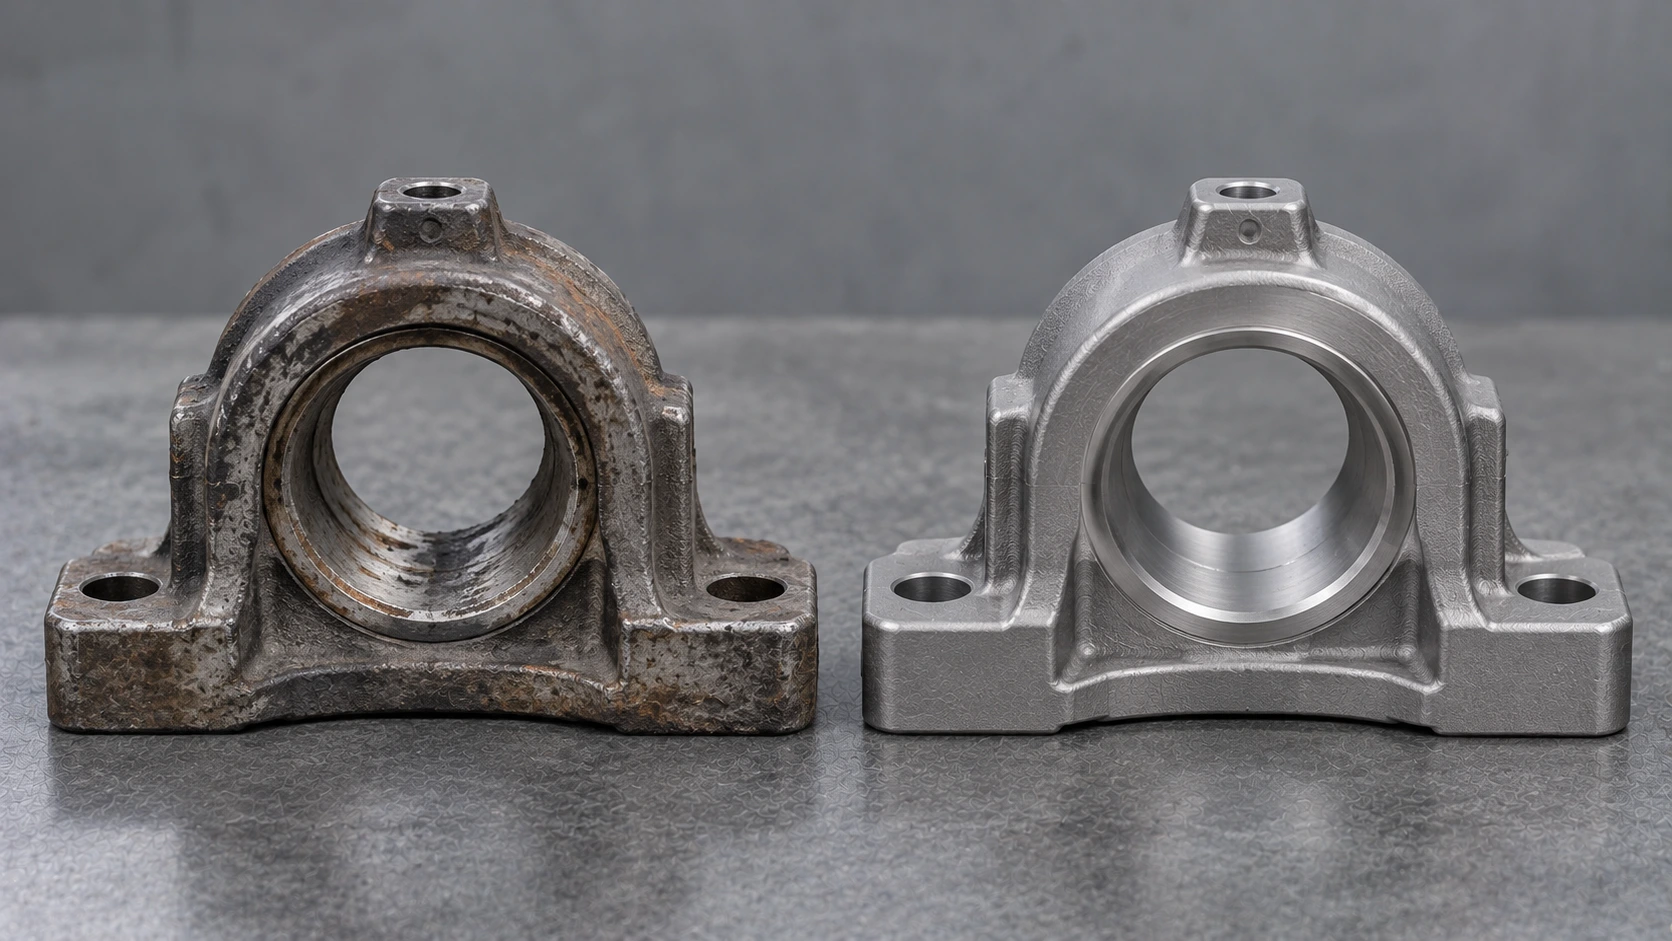
Bir bakım atölyesinin tezgâhında, kırk yılı aşkın süredir görevde olan bir platformdan sökülmüş çatlak bir bağlantı braketi duruyor. Parçanın teknik resmi arşivde yok. Orijinal üreticisi bu parçayı yıllar önce üretmeyi bırakmış. Platform ise en az on yıl daha hizmette kalacak.
Savunma tedarik zincirinde bu tablo istisna değil, olağan bir sorun. Elinizde fiziksel bir parça vardır ama onu yeniden üretmek için gereken dijital tanım yoktur. Üstelik parçanın kendisi, ölçüleri ve hatta fotoğrafı bile gizlilik yükümlülüğü taşıyabilir. Tarama burada yalnızca bir ölçüm aracı değildir; tedarik zincirinin eksik halkasını tamamlayan bir mühendislik sürecidir.
Bu rehber, savunma sanayisinde 3D taramanın hangi işlerde kullanıldığını, hangi teknolojinin hangi parçaya uyduğunu ve tarama verisinin üretilebilir bir parçaya nasıl dönüştüğünü anlatıyor. Bunun yanında çoğu kaynağın atladığı iki konuyu da ele alıyor: tarama verisinin güvenliği ve taramanın doğru araç olmadığı durumlar.
Kısa cevap
Savunma sanayisinde 3D tarama, fiziksel bir parçanın geometrisini temassız optik yöntemlerle dijital modele aktarır. Teknik resmi olmayan yedek parçaların tersine mühendisliğinde, kalite kontrolde, ilk ürün muayenesinde ve bakımda hasar tespitinde kullanılır. Sonucun güvenilirliği tarayıcının yanı sıra yüzey hazırlığına, hizalamaya, CAD dönüşümüne ve veri güvenliği disiplinine bağlıdır.
Bu cevabın her parçası aşağıda ayrı ayrı açılıyor. İlk durak, taramanın savunma bağlamında neden ayrı bir disiplin olarak ele alınması gerektiği.
Savunma Sanayisinde 3D Tarama Nedir?
Savunma sanayisinde 3D tarama, bir parçanın ya da montajın yüzey geometrisini ışık veya lazerle milyonlarca noktada ölçüp dijital bir modele dönüştürme işidir. Ortaya çıkan nokta bulutu ya da üçgen ağ (mesh), tersine mühendislik, boyutsal doğrulama ve arşivleme için temel veri olur. Yöntemin kendisi diğer sektörlerle aynıdır. Fark, verinin taşıdığı sorumluluktadır.
Sıradan Endüstriyel Taramadan Farkı Ne?
Üç fark öne çıkar. Birincisi izlenebilirliktir. Savunma parçalarında bir ölçümün hangi cihazla, hangi koşulda ve kim tarafından alındığı kayıt altında olmalıdır. Kayıt eksikse ölçüm sonucu doğru olsa bile kabul süreçlerinde değerini yitirebilir.
İkincisi ömür boyu destektir. Savunma platformları onlarca yıl görevde kalır ve parçaları bu sürede tedarikçisini, teknik resmini ya da üretim kalıbını kaybeder. Tarama, bu kaybı telafi etmenin en hızlı yollarından biridir.
Üçüncüsü gizliliktir. Taranan parçanın dijital ikizi, parçanın kendisi kadar korunması gereken bir bilgiye dönüşür. Bu konu yazının ilerleyen bölümünde ayrıca ele alınıyor.
Tarama Çıktısı Neyi Söyler, Neyi Söylemez?
Tarama size parçanın bugünkü hâlini söyler. Tasarımcının niyetini, toleransı ve malzemeyi söylemez. Yıllarca titreşim ve yük altında çalışmış bir parça aşınmış, hafifçe eğilmiş ya da korozyona uğramış olabilir. Bu parçayı birebir kopyalamak, kusurlarını da kopyalamak demektir.
Bu nedenle savunma projelerinde tarama verisi bir başlangıç noktasıdır, nihai tanım değildir. Delik eksenlerinin paralelliği, yüzeyler arasındaki diklik ilişkisi ve geçme ölçüleri mühendislik yorumuyla geri kazanılır. Malzeme ve ısıl işlem bilgisi ise ayrı analizlerle tamamlanır.
Savunmada 3D Tarama Hangi İşlerde Kullanılır?
Savunma sanayisinde 3D tarama dört ana işte kullanılır: teknik resmi olmayan parçaların tersine mühendisliği, üretilen parçaların boyutsal kalite kontrolü, ilk ürün muayenesi ve bakım sırasında hasar tespiti. Bunlara ek olarak, taramaya dayalı montaj aparatları ve fikstürler giderek yaygınlaşıyor.
Teknik Resmi Olmayan Yedek Parçalar
Eskimiş parça sorunu yalnızca Türkiye’ye özgü değildir. Örneğin ABD’de hava ve deniz kuvvetlerinin bakım birimleri, üretimi durmuş parçalar için tarama tabanlı yeniden üretim yöntemleri üzerinde çalışıyor. Mantık basittir: iki boyutlu ve çoğu zaman eksik bir teknik resim yerine, parçanın üç boyutlu tam tanımını elde etmek.
Türkiye’de bu ihtiyaç yerli yedek parça üretimiyle birleşiyor. Yurt dışından temin edilen eski bir parçanın yerli bir tedarikçiye devredilebilmesi için önce üretilebilir bir CAD modeline ihtiyaç vardır. Serbest formlu parçalarda bu modelin nasıl kurulduğunu geometrik olmayan parçaların CAD ortamına aktarılması yazısında ayrıca ele aldık.
Boyutsal Kalite Kontrol ve Renkli Sapma Haritası
Kalite kontrolde tarama verisi nominal CAD modeliyle üst üste getirilir. Her noktadaki sapma bir renk skalasına dönüştürülür. Böylece parçanın nerede fazla, nerede eksik malzeme taşıdığı tek bakışta görülür. Bu harita, döküm ve dövme gibi karmaşık geometrili parçalarda özellikle değerlidir.
Haritayı okurken renk skalasının nasıl ayarlandığına dikkat etmek gerekir. Skala çok geniş tutulursa önemli sapmalar yeşil görünür. Çok dar tutulursa önemsiz farklar alarm üretir. Doğru yaklaşım, skalanın sınırlarını parçanın gerçek tolerans bandına göre ayarlamaktır.
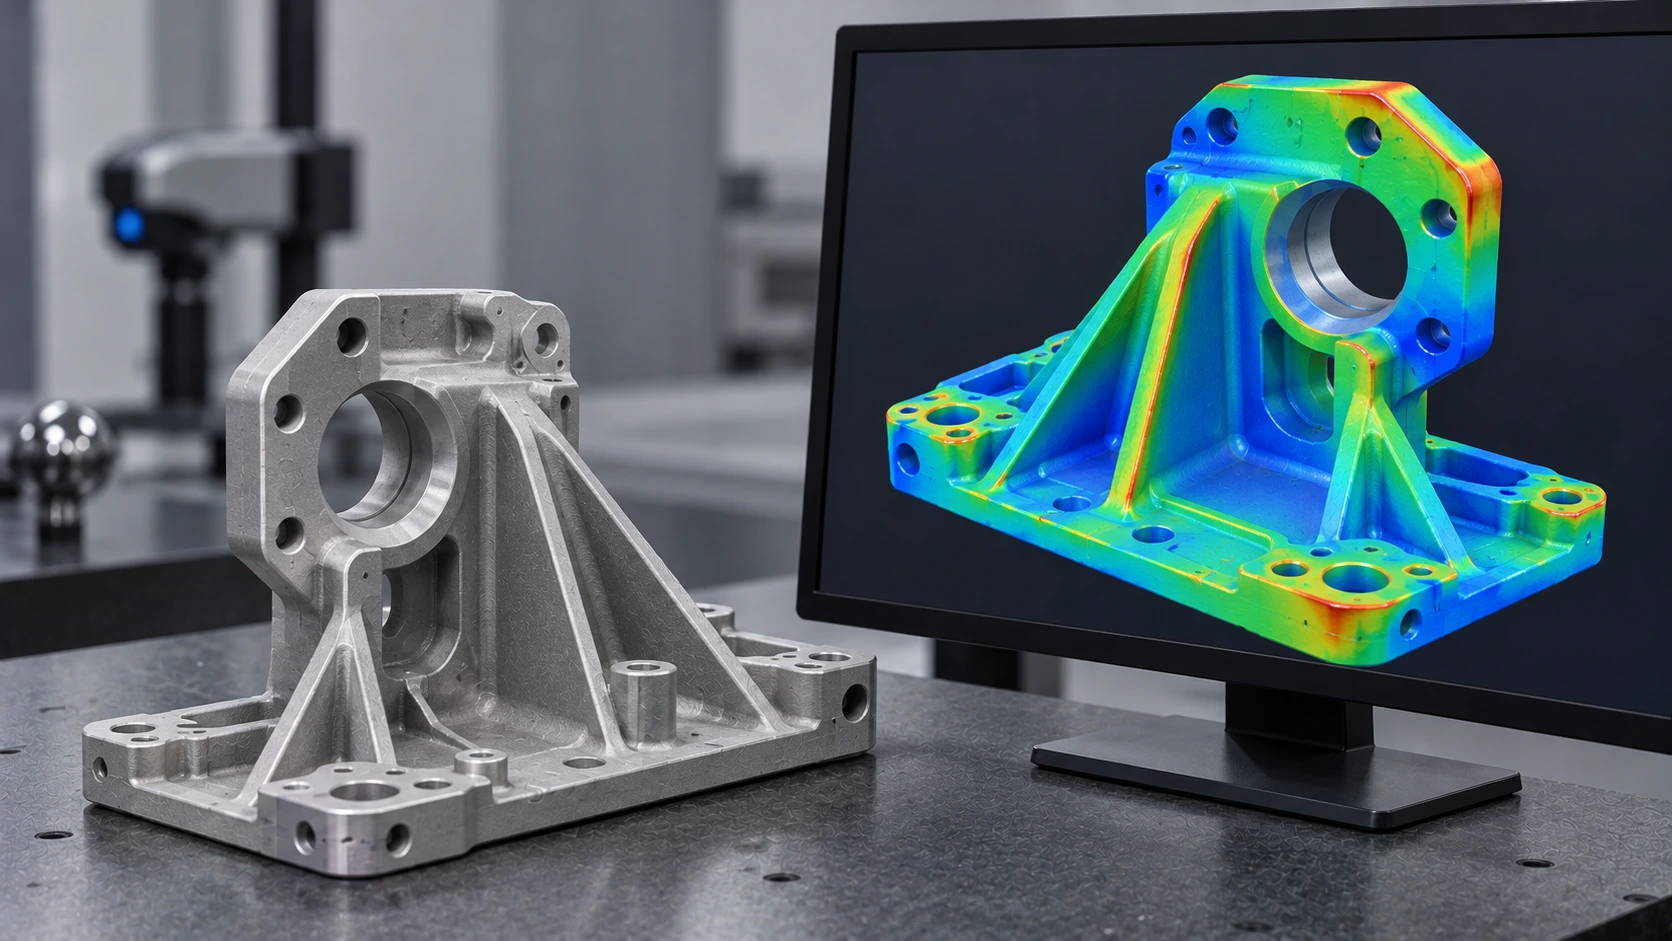
Renkli sapma haritası, “renkli 3D tarama” ifadesinin iki anlamından biridir ve tekstür yakalamayla karıştırılmamalıdır. Bu ayrımı renkli 3D tarama rehberimizde açtık. Form ve konum toleranslarının taramayla nasıl doğrulandığı ise 3D ölçümleme ve GD&T analizi yazısının konusu.
İlk Ürün Muayenesi
Havacılık ve savunmada yeni bir parça seri üretime geçmeden önce eksiksiz doğrulanır. Bu sürecin dokümantasyonu uluslararası olarak AS9102, Avrupa’da ise EN 9102 standardıyla tanımlanır. Optik tarama, yüzlerce karakteristiği tek seferde ölçebildiği için bu muayenelerde giderek daha fazla yer alıyor.
Resmi Kaynak: SAE International Uluslararası Havacılık Kalite Grubu tarafından geliştirilen AS9102 ilk ürün muayenesi standardı, muayenenin nasıl yapılacağını ve nasıl kayda geçirileceğini tanımlar. Standart, müşteri ve mevzuat gerekliliklerinin yerine geçmez; onları tamamlayan şartlar koyar.
Burada kritik nokta şudur: tarama muayeneyi hızlandırır ama tek başına yeterli değildir. Her karakteristik için ölçüm yönteminin uygunluğu ayrıca gerekçelendirilir. Çok dar toleranslı bir delik çapında temaslı ölçüm hâlâ daha güvenilir olabilir.
Bakım, Hasar Tespiti ve Montaj Aparatları
Bakım tarafında tarama, gövde yüzeylerindeki göçükleri, korozyon kaybını ve deformasyonu sayısal olarak belgeler. Aynı yüzeyin farklı tarihlerde taranması, hasarın ilerleyip ilerlemediğini nesnel biçimde gösterir. Bu kayıt, onarım kararını sezgiden veriye taşır.
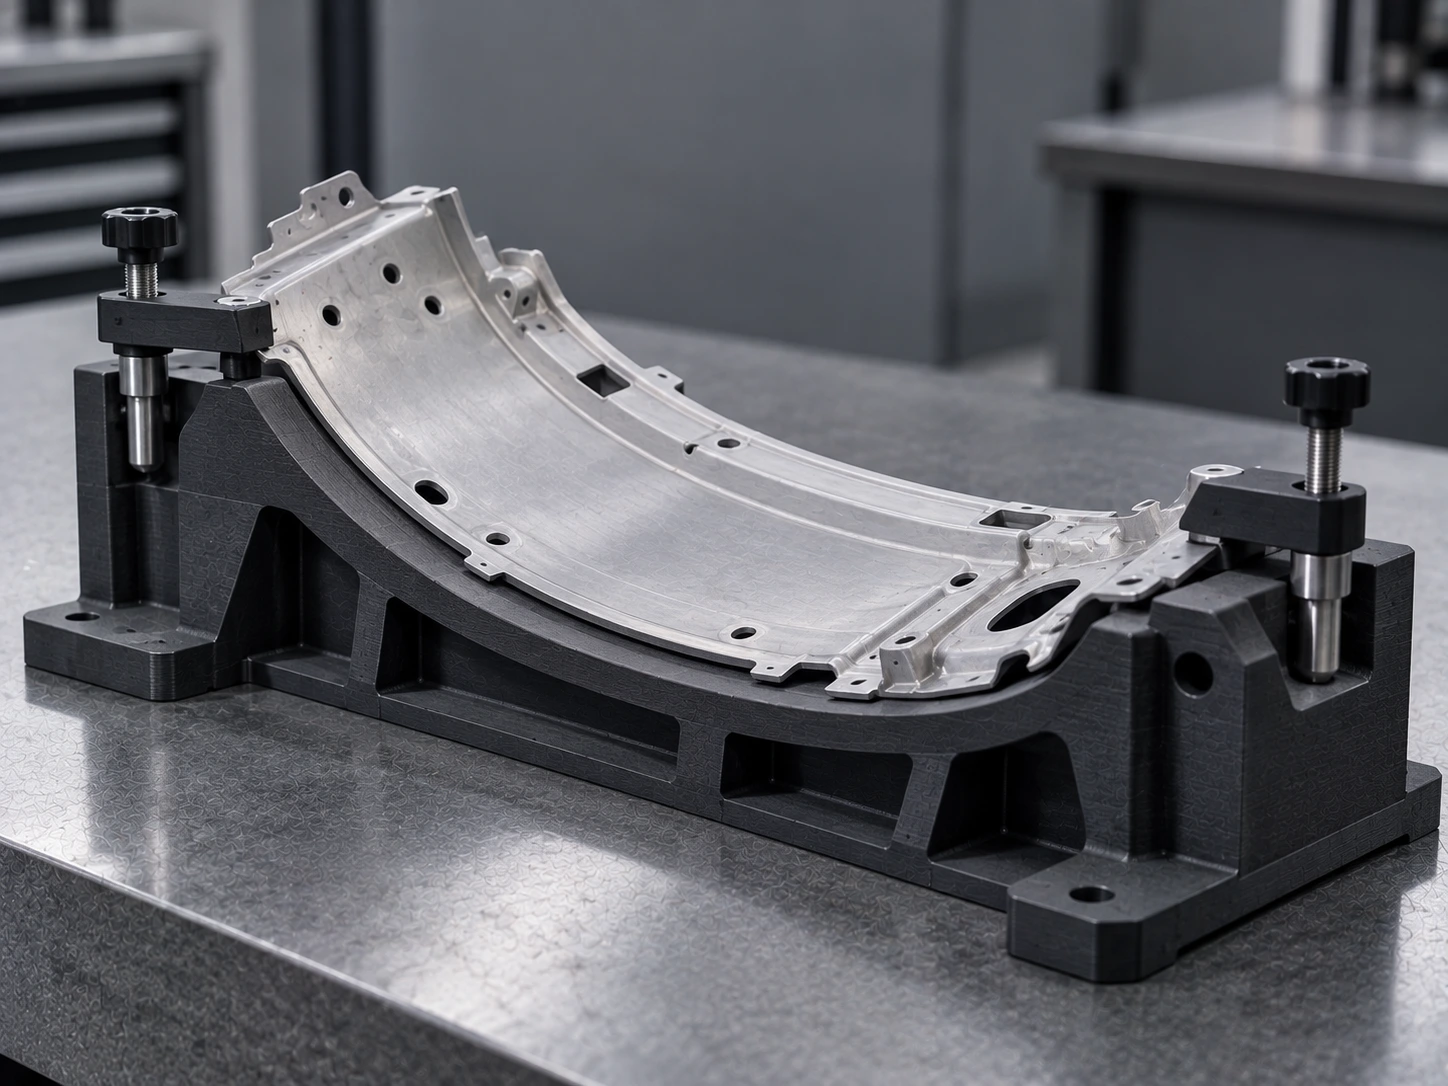
Daha az konuşulan bir kullanım alanı da montaj aparatlarıdır. Karmaşık bir gövde kesitine birebir oturan tutucu ya da kontrol mastarı, taranan yüzeyden doğrudan tasarlanabilir. Otomotivde olduğu gibi savunmada da eklemeli imalatın en hızlı geri dönüş verdiği alan çoğu zaman aparat ve fikstür üretimi olur.
Hangi 3D Tarama Teknolojisi Hangi Parçaya Uygun?
Savunma parçaları için tek bir doğru tarayıcı yoktur. Seçim; parçanın boyutuna, yüzey karakterine, ölçümün nerede yapılacağına ve istenen çıktıya göre yapılır. Tarayıcı türlerinin çalışma prensiplerini 3D tarama cihazı nedir yazısında anlattık. Aşağıdaki tablo ise sahada en sık karşılaşılan teknoloji ailelerini savunma işleri açısından karşılaştırıyor.
| Teknoloji ailesi | Uygun ölçek | Güçlü yanı | Dikkat edilecek nokta |
|---|---|---|---|
| Mavi ışık / yapısal ışık | Küçük ve orta boy parçalar | Yüksek nokta yoğunluğu, ince detay yakalama | Parlak ve koyu yüzeylerde hazırlık ister |
| El tipi lazer tarayıcı | Orta ve büyük parçalar | Sahada ve dar alanda esneklik | Referans hedef yerleşimi sonucu doğrudan etkiler |
| Kol tipi ölçüm sistemi | Atölye ve üretim hattı | Optik taramayı temaslı probla birleştirir | Erişim menzili kol boyuyla sınırlıdır |
| Takipli sistemler | Büyük gövde ve montajlar | Geniş hacimde tutarlı koordinat | Kurulum ve görüş hattı planlaması ister |
| Sabit lazer tarama | Hangar, tesis, üretim hattı | Çok geniş alanı hızla kayda alır | Parça taramasından yaklaşık 100 kat düşük hassasiyet |
Tablonun son satırı sık yapılan bir karışıklığa işaret ediyor. Hangar ya da üretim hattı taraması milimetre mertebesinde çalışır, parça taraması ise yüzde birler mertebesine iner. Aradaki yaklaşık 100 katlık fark, iki işin aynı ekipman ve yöntemle yürütülemeyeceği anlamına gelir. Tesis ölçeğindeki çalışmaları endüstriyel tesis 3D lazer tarama yazısında ayrıca ele aldık.
Parlak, Koyu ve İç Geometrili Yüzeyler
Optik tarayıcılar, ışığın yüzeyden düzgün biçimde geri dönmesine dayanır. İşlenmiş alüminyum, kaplamalı çelik ya da koyu kompozit yüzeyler bu dönüşü bozar. Çoğu durumda ince ve uçucu bir mat kaplama ya da tarama stratejisindeki bir değişiklik sorunu çözer. Ancak bu hazırlık, ölçülen boyuta küçük de olsa bir katman ekler.
Resmi Kaynak: ISO Optik 3D koordinat ölçüm sistemlerinin kabul ve periyodik doğrulama testlerini tanımlayan ISO 10360-13, bu doğrulamanın yalnızca parlaklık ve renk gibi yüzey özelliklerinin sınırlı ve tarayıcıyla uyumlu bir aralıkta kaldığı durumlarda geçerli olduğunu belirtir.
Bu ifadenin pratik bir sonucu var. Tarayıcının kataloğundaki doğruluk değeri, uygun koşullarda alınmış bir referanstır. Parlak bir türbin bileşeninde ya da derin bir kanalda gerçek ölçüm belirsizliği bundan farklı olabilir. İç kanallar ve gömülü boşluklar ise optik yöntemle hiç görülmez; bunlar için bilgisayarlı tomografi gibi farklı bir ölçüm yaklaşımı gerekir.
Katalogdaki doğruluk, parçanızın ölçüm belirsizliği değildir
arti90 projelerinde sıkça gözlenen bir örüntü, teklif aşamasında yalnızca tarayıcının doğruluk değerinin sorulmasıdır. Daha doğru soru, bu parça, bu yüzey ve bu hizalama stratejisiyle ulaşılacak belirsizliğin ne olacağıdır. Bu soruya verilen cevap, cihaz broşüründen çok daha fazlasını anlatır.
Teknoloji seçimi netleştikten sonra asıl iş başlar: ham tarama verisini montaja oturan, kabul testinden geçen bir parçaya dönüştürmek.
Taramadan Üretime: Tersine Mühendislik Zinciri Nasıl İşler?
Savunma sanayisinde tersine mühendislik, taramayla başlayıp üretilen parçanın yeniden doğrulanmasıyla biten altı adımlı bir zincirdir. Zincirin halkalarından biri zayıfsa en iyi tarayıcıyla alınmış veri bile kullanılamaz bir parçaya dönüşebilir. Adımlar sırasıyla şöyle ilerler:
- Tarama planı: Parçanın referans yüzeyleri, kritik ölçüleri ve hangi bölgelerin daha yoğun taranacağı en baştan belirlenir.
- Veri toplama ve birleştirme: Farklı açılardan alınan taramalar ortak bir koordinat sisteminde birleştirilir, yansıma kaynaklı gürültü temizlenir.
- Hizalama: Model, parçanın montajdaki gerçek referanslarına göre konumlandırılır. Yanlış hizalama, doğru ölçülmüş bir parçayı hatalı gösterebilir.
- CAD dönüşümü: Mesh, ihtiyaca göre yüzey modeline ya da düzenlenebilir parametrik modele çevrilir.
- Üretim yöntemi seçimi: Geometri, malzeme ve adet ihtiyacına göre talaşlı imalat, eklemeli imalat ya da kalıplama arasında karar verilir.
- Doğrulama: Üretilen ilk parça yeniden taranır ve CAD modeliyle karşılaştırılır. Döngü burada kapanır.
Pek çok tarama hizmeti bu zinciri dördüncü adımda, yani CAD dosyasının teslimiyle bitirir. Oysa savunma tedarikçisi için asıl soru, o dosyadan montaja oturan bir parça çıkıp çıkmayacağıdır. Bu yüzden son iki adım, ilk dördü kadar belirleyicidir.
Aşınmış Parçadan Nominal Ölçü Nasıl Geri Kazanılır?
Tersine mühendisliğin en ince işi, ölçülen ile tasarlanan arasındaki farkı ayırmaktır. Aşınmış bir yatak yuvası tarandığında elde edilen çap, orijinal tasarım çapı değildir. Mühendis; karşı parçanın ölçüsüne, standart geçme sınıflarına ve simetri ilişkilerine bakarak nominal değeri yeniden kurar.
Bu yorum, mümkünse aynı parçanın birden fazla örneği taranarak güçlendirilir. Farklı aşınma izleri taşıyan iki ya da üç parça, ortak geometrinin daha güvenle ayrıştırılmasını sağlar.
Model tipi de bu noktada önem kazanır. Düzenlenebilir parametrik model, verilen kararların sonradan değiştirilebilmesine imkân tanır. Donmuş bir yüzey modeli ise bu esnekliği sunmaz ve her revizyonda işi baştan başlatır.
Malzeme ve Onay Bilgisi Taramadan Gelmez
Tarama geometriyi verir, malzemeyi vermez. Yeniden üretilecek parçanın alaşımı, ısıl işlem durumu ve yüzey kaplaması ayrı yöntemlerle belirlenir. Kimyasal analiz, sertlik ölçümü ve kaplama kalınlığı ölçümü bu tamamlayıcı adımların en yaygın olanlarıdır.
Orijinal malzemenin bugün bulunamaması da sık karşılaşılan bir durumdur. Bu durumda eşdeğer bir malzeme önerilir. Ancak eşdeğerlik yalnızca kimyasal bileşimle değil; mekanik özellik, korozyon davranışı ve çalışma sıcaklığıyla birlikte değerlendirilir.
Son karar ise üretim ekibinde değil, platformun tasarım otoritesindedir. Tersine mühendislikle üretilen bir parçanın kullanıma girmesi, geometri, malzeme ve süreç değişikliklerinin kayda geçirilip yetkili tarafça onaylanmasına bağlıdır. Bu onay zinciri planlanmadan başlayan bir proje, iyi bir parça üretse bile sahaya çıkamayabilir.
Üretim Yöntemi Nasıl Seçilir?
Savunma yedek parçalarında adet çoğu zaman düşüktür ve bu durum karar dengesini değiştirir. Tek ya da birkaç adetlik metal parçalarda CNC işleme ya da metal eklemeli imalat öne çıkar. İç kanallı veya hafifletilmiş geometrilerde ise eklemeli imalat çoğu zaman tek gerçekçi yoldur.
Tolerans beklentisi de seçimi belirler. ±0,05 mm altındaki bir beklenti eklemeli imalatla tek başına karşılanmaz. Bu tür yüzeyler genellikle talaşlı bitirme işlemiyle tamamlanır ya da baştan talaşlı imalata yönlendirilir.
Adet arttıkça eşikler de kayar. arti90.com üretim pratiğinde doğrudan eklemeli imalat tipik olarak 1-50 adet aralığında, Acil Hibrit Kalıplama™ ise en fazla 2.000 adede kadar ekonomik kalır. Düşük hacimli işlerin mantığını az adetli üretim sayfasında, sektörün üretim tarafını ise havacılık ve savunmada eklemeli imalat rehberinde ayrıntılı ele aldık.
Bu altı adımın her biri ayrı bir uzmanlık ister ve çoğu zaman farklı tedarikçiler arasında dağılır. Parça ve veri her el değiştirdiğinde hem süre uzar hem de güvenlik riski büyür.
Elinizde teknik resmi olmayan bir parça mı var?
arti90, taramadan CAD modeline ve üretilen ilk parçanın doğrulanmasına kadar zinciri tek çatı altında yürütür. Parçanızı ve beklentilerinizi paylaşın, mühendis ekibimizle izlenecek yolu birlikte netleştirelim: tersine mühendislik projeniz için bize ulaşın.
Zincirin teknik tarafı kadar önemli bir boyut daha var: tarama sırasında üretilen verinin kime, nereye ve ne kadar süreyle emanet edildiği.
Savunma Projelerinde Tarama Verisi Nasıl Korunur?
Savunma projelerinde tarama verisi, taranan parçayla aynı gizlilik derecesini taşıyabilir. Bir parçanın yüksek çözünürlüklü dijital modeli, onu yeniden üretmek için gereken bilginin büyük bölümünü içerir. Bu nedenle verinin toplanması, işlenmesi, saklanması ve imhası en az ölçüm doğruluğu kadar dikkat ister.
Resmi Kaynak: Mevzuat Bilgi Sistemi 5202 sayılı Savunma Sanayii Güvenliği Kanunu, gizlilik dereceli bilgi, belge, proje veya malzemeye erişim gerektiren işlerde kişiler için Kişi Güvenlik Belgesi, işin yürütüleceği tesis için de Tesis Güvenlik Belgesi alınmasını zorunlu tutar.
Her savunma işi gizlilik dereceli değildir. Ticari nitelikteki birçok yedek parça ya da aparat bu kapsamın dışında kalır. Yine de projenin sınıfı, tarama hizmeti istenmeden önce netleştirilmelidir. Sınıf belli olduğunda, hizmet sağlayıcının o sınıfa uygun yetkinliğe sahip olup olmadığı da sorgulanabilir.
Hizmet Sağlayıcıya Sorulması Gereken Sorular
Tarama hizmeti alırken teknik kapasitenin yanında verinin yaşam döngüsü de sorgulanmalıdır. Aşağıdaki beş soru bu değerlendirmenin iskeletini oluşturur:
- Veri nerede işleniyor: Tarama ve CAD dönüşümü kurum içinde mi yapılıyor, yoksa bir alt yükleniciye ya da bulut hizmetine mi aktarılıyor?
- Kimler erişebiliyor: Projede çalışan personel tanımlı mı ve erişim kayıt altına alınıyor mu?
- Nasıl aktarılıyor: Dosyalar şifreli bir kanalla mı teslim ediliyor, yoksa e-posta eki olarak mı?
- Ne kadar saklanıyor: İş bitiminde ham tarama, ara dosyalar ve nihai model için saklama ve imha süresi yazılı mı?
- Fiziksel parça nasıl korunuyor: Parçanın teslim alınması, depolanması ve iadesi kayıt altında mı?
Bu sorulara yazılı cevap veremeyen bir sağlayıcı, ölçüm kalitesi ne olursa olsun savunma projesi için risk taşır. arti90’ın bu konudaki yaklaşımını gizlilik ve veri güvenliği sayfasında inceleyebilirsiniz.
Parça Tesisten Çıkamıyorsa Ne Olur?
Bazı parçalar gizlilik ya da boyut nedeniyle bulunduğu tesisten çıkarılamaz. Bu durumda tarama ekibi ve ekipmanı tesise gelir. Ziyaret öncesinde personel giriş izinleri, ekipmanın tesise kabulü ve kayıt cihazlarına ilişkin kurallar netleştirilir.
Sahada alınan verinin tesisten nasıl çıkacağı da baştan konuşulmalıdır. Bazı projelerde veri ağa bağlı olmayan bir iş istasyonunda işlenir ve yalnızca onaylanmış çıktı teslim edilir. Bazılarında ise ham veri tesiste kalır, tarama ekibine yalnızca işleme süresince erişim tanınır.
Referans ve Görsel Paylaşımında Nerede Durulmalı?
Tarama ve üretim firmaları işlerini görselle anlatmayı sever. Savunma projelerinde bu alışkanlık ciddi bir riske dönüşebilir. Millî Savunma Bakanlığının savunma sanayii güvenliği düzenlemeleri, kritik üretimlere ilişkin bilgilerin sosyal medya ve basın gibi açık kaynaklarda paylaşılmaması gerektiğini özellikle vurgular.
Bu yüzden sözleşmede yalnızca verinin değil, parçanın fotoğraflarının ve proje adının da kullanım sınırı yazılmalıdır. Bir projeyi referans olarak göstermek isteyen sağlayıcı, bunu ancak müşterinin yazılı onayıyla yapabilir.
Taranan parçanın fotoğrafı da verinin parçasıdır
Gizlilik tartışması genellikle CAD dosyasına odaklanır. Oysa tarama sırasında çekilen referans fotoğrafları, hedef işaretli parça görüntüleri ve sapma raporlarının ekran görüntüleri de aynı bilgiyi taşır. Saklama ve imha planı bu dosyaları da kapsamalıdır.
Veri güvenliği çerçevesi kurulduktan sonra sorulması gereken son soru, taramanın gerçekten doğru araç olup olmadığıdır.
3D Tarama Ne Zaman Doğru Araç Değildir?
3D tarama güçlü bir yöntemdir ama her ölçüm sorununun cevabı değildir. Yalnızca tarayıcı satan bir firma bunu söylemekte zorlanır. Üretim ve ölçümü birlikte yürüten bir ekip ise yöntemi soruna göre seçer. Dört durumda tarama yerine ya da taramayla birlikte başka bir yaklaşım gerekir.
İç geometri kritikse tarama yetmez. Optik tarayıcı yalnızca gördüğü yüzeyi ölçer. Kapalı soğutma kanalları, döküm içi boşluklar ya da eklemeli imalatla üretilmiş kafes yapılar dışarıdan görülmez. Bu özellikler için bilgisayarlı tomografi gibi hacimsel ölçüm yöntemleri devreye girer.
Tolerans mikron mertebesindeyse temaslı ölçüm öne çıkar. Rulman yuvaları ve hassas pim delikleri gibi dar toleranslı karakteristiklerde koordinat ölçüm makinesi hâlâ referans kabul edilir. Pratikte en iyi sonuç, taramayla genel formu, temaslı probla kritik ölçüleri doğrulayan hibrit bir yaklaşımla alınır.
Güncel bir CAD modeli zaten varsa tersine mühendisliğe gerek yoktur. Bu durumda tarama yalnızca kalite kontrol için kullanılır. Ellerinde model olduğunu bilmeyen ekipler de vardır; bu yüzden arşiv taraması tarama siparişinden önce yapılmalıdır.
Parça standart bir katalog ürünüyse tarama gereksiz bir maliyettir. Cıvata, rulman ve conta gibi standart elemanlar ölçülüp yeniden çizilmez, eşdeğeri tespit edilir. Tarama bütçesi, gerçekten özgün geometriye sahip parçalara ayrılmalıdır.
Sık Sorulan Sorular
Savunma projelerinde tarama hizmeti planlayan ekiplerden gelen sorular, teknik kapasiteden çok süreç, çıktı ve maliyet üzerinde yoğunlaşıyor. Aşağıda en sık karşılaştığımız beş soruyu kısa ama eksiksiz cevaplarla topladık.
3D tarama ile elde edilen model doğrudan üretime gönderilebilir mi?
Ham tarama verisi, yani mesh, doğrudan üretime uygun değildir. Eklemeli imalatta mesh teknik olarak basılabilir. Ancak bu durumda aşınma ve deformasyon da modele dahil olur. Talaşlı imalat ve kalıp için ise düzenlenebilir bir CAD modeli gerekir.
Üretime hazır model, nominal ölçülerin yeniden kurulduğu ve referans yüzeylerin tanımlandığı modeldir. Bu dönüşüm, tersine mühendislik sürecinde en çok mühendislik zamanı isteyen aşamadır.
Savunma parçalarında 3D tarama ne kadar hassastır?
Parça ölçeğinde optik tarama genellikle yüzde birler mertebesinde çalışır. Ancak gerçek ölçüm belirsizliği cihazdan çok koşullara bağlıdır. Yüzey karakteri, parça boyutu, hizalama stratejisi ve ortam sıcaklığı sonucu doğrudan etkiler.
Üretim tarafında da aynı ilke geçerlidir: gerçek sonuç geometriye, boyuta, oryantasyona, malzemeye, kalibrasyona ve ardıl işleme bağlıdır. Kritik toleranslı parçalarda hizmet sağlayıcıdan, o parça için beklenen belirsizliği gerekçesiyle açıklaması istenmelidir.
Tarama öncesinde parça nasıl hazırlanır?
Parça yağ, kir ve gevşek boyadan arındırılmalıdır. Montajdan sökülen parçalarda conta kalıntıları ve korozyon ürünleri ölçümü bozar. Yine de temizlik, aşınma izlerini silecek kadar agresif olmamalıdır; çünkü bu izler nominal ölçünün geri kazanılmasında ipucu taşır.
Parlak ya da koyu yüzeylerde ince bir mat kaplama gerekebilir. Kaplamanın parçaya zarar vermeyeceği ve sonradan temizlenebileceği önceden teyit edilir. Varsa eski teknik resim parçaları, montaj fotoğrafları ve karşı parça bilgisi de parçayla birlikte iletilmelidir.
3D tarama ve tersine mühendislik hizmetinin maliyetini ne belirler?
Maliyeti belirleyen ana kalemler parçanın boyutu ve karmaşıklığı, istenen çıktı tipi ve gereken doğrulama seviyesidir. Yalnızca mesh teslimi en hafif iştir. Parametrik CAD modeli ise mühendislik yorumu gerektirdiği için iş yükünü belirgin biçimde artırır.
Savunma projelerinde iki kalem daha devreye girer: gizlilik gerekliliklerinin getirdiği süreç yükü ve kalite dokümantasyonu. Kesin tutar, parça ve kapsam netleştikten sonra teklifle belirlenir.
Tarama verisi hangi formatlarda teslim edilir?
Ham veri genellikle nokta bulutu ya da STL, PLY veya OBJ gibi mesh formatlarında teslim edilir. Üretimde kullanılacak model ise STEP ve IGES gibi tarafsız CAD formatlarında ya da müşterinin tasarım ortamına uygun yerel formatta verilir.
Kalite kontrol işlerinde bunlara bir sapma raporu eklenir. Teslim formatı, verinin hangi ortamda ve kim tarafından kullanılacağına göre işin başında kararlaştırılmalıdır.
arti90.com Savunma Projelerinde Taramadan Parçaya Nasıl İlerliyor?
arti90, AS9100 ve ISO 9001 kalite sistemiyle çalışan bir dijital fabrikadır. Bu çerçeve, savunma ve havacılık tedarikçilerinin beklediği izlenebilirlik ve dokümantasyon disiplininin günlük üretimin parçası olması demektir. Ayrıntıları kalite sistemimiz sayfasında bulabilirsiniz.
Fark yaratan, taramanın ve üretimin aynı çatı altında yapılabilmesidir. 3D tarama hizmetimiz küçük bir bağlantı parçasından tesis ölçeğine kadar uzanır. Taranan geometri önce CAD modeline, ardından 10’dan fazla üretim teknolojisinden en uygun olanıyla fiziksel parçaya dönüşür. Üretilen parça yeniden taranarak döngü kapatılır.
Bu bütünlük, parçanın ve verisinin daha az el değiştirmesi anlamına gelir. Savunma projelerinde bu hem süre hem de güvenlik açısından somut bir avantajdır.
Tarama, CAD ve üretim aynı ekipte buluşsun
Yeniden üretilmesi gereken bir yedek parça, doğrulanması gereken bir ilk ürün ya da sahaya özel bir aparat ihtiyacınız varsa projenizi birlikte değerlendirelim. Parça bilgilerinizi ve gizlilik gerekliliklerinizi paylaşarak savunma projeniz için teklif isteyin.